En proyectos de pilotes hincados en Peru, la verticalidad se controla durante la instalación, pero esa verificación no reemplaza el control previo de rectitud del elemento. Un pilote tubular puede llegar correctamente identificado y con sus soldaduras liberadas, pero presentar una curvatura global, una abolladura o una deformación localizada producida durante fabricación, transporte, descarga o acopio.
Colocar ese elemento bajo el martillo sin una revisión específica puede dificultar el ajuste con el casco, introducir contactos no previstos con las guías, alterar la maniobra de izaje o generar dudas sobre la respuesta observada durante la hinca. La aceptación no debe basarse en una apreciación visual aislada ni en una tolerancia tomada de otro contrato. El método, la cobertura y los límites aplicables deben provenir de los planos, la especificación, el ITP, la orden de compra, la norma contractual y la evaluación del responsable técnico.
Rectitud del fuste no es lo mismo que verticalidad de instalación
Rectitud del elemento
La rectitud describe la geometría longitudinal del pilote antes de hincarlo. La inspección busca identificar si el eje real se aparta de la referencia prevista y si existen cambios locales de forma. En un pilote tubular también conviene distinguir la curvatura general de una abolladura, una ovalización, un daño de borde o una deformación cercana a una costura, empalme o accesorio.
Verticalidad y posición en obra
La verticalidad o inclinación de diseño se verifica cuando el pilote se presenta en la plantilla, se alinea con el líder y comienza a penetrar. Un fuste recto puede instalarse fuera de posición por un replanteo incorrecto, una guía deformada o una operación deficiente. Del mismo modo, un pilote curvado puede aparentar alineación en un punto y separarse del eje en otro. Son controles relacionados, pero no intercambiables.
Alineamiento de empalmes
Cuando el pilote se arma por tramos, la continuidad geométrica del empalme requiere su propia liberación. El control de rectitud del fuste debe considerar el conjunto completo y, a la vez, conservar el registro de cada tramo. Así se puede diferenciar una desviación existente desde fabricación de otra originada durante el armado, la soldadura o el manipuleo.
Por qué revisar la rectitud antes de hincar
La hinca transmite acciones repetidas a través del martillo, el casco, la cabeza del pilote y el fuste. Para que el sistema trabaje según lo previsto, las superficies de contacto y los ejes deben conservar la configuración aprobada. Una geometría no evaluada puede producir apoyo desigual en el casco, roce con las correderas o guías, inestabilidad durante la presentación y concentraciones locales de esfuerzo.
El control previo también protege la trazabilidad. Si durante la hinca aparece una respuesta irregular, una marca de contacto o una deformación visible, el equipo técnico necesita saber cómo estaba el elemento antes de recibir el primer golpe. Sin esa línea base resulta difícil separar un daño preexistente de un cambio ocurrido durante transporte, izaje o instalación.
Documentos que gobiernan el control
Planos, especificaciones e ITP
La revisión debe comenzar con el diámetro, espesor, longitud, tipo de acero, detalle de costura, empalmes, cabeza, punta, accesorios y recubrimiento definidos para el pilote. El ITP establece en qué etapa se mide, quién presencia el control, qué instrumento o método se admite, qué registro se genera y cuál es el punto de espera antes de liberar el elemento.
Cuando el contrato incorpora una norma de producto, debe confirmarse la edición aplicable y su alcance. La ASTM A252/A252M cubre pilotes tubulares de acero soldados y sin costura, pero su uso no sustituye los requisitos particulares del proyecto ni autoriza a mezclar criterios de diferentes sistemas de unidades o ediciones.
Registros de fabricación y entrega
Los certificados de material, reportes dimensionales, planos de taller, mapas de costura, registros de empalmes y documentos de liberación deben corresponder al código marcado en el fuste. También se revisan las condiciones de transporte y descarga: puntos de apoyo, separadores, amarres, puntos de izaje y cualquier evento que haya podido introducir flexión o impacto.
La guía de inspección de la Federal Highway Administration incluye la verificación del tipo, tamaño, longitud, condición, manipuleo y almacenamiento de los pilotes antes de la hinca. La inspección dimensional debe integrarse con esos controles, no ejecutarse como una actividad aislada.
Cuándo debe repetirse la inspección
- En la recepción del pilote o del tramo en patio u obra.
- Después de transporte marítimo o terrestre, descarga o cambio de frente.
- Luego de un golpe, caída, apoyo perdido o maniobra fuera de la secuencia aprobada.
- Después de completar un empalme cuando el procedimiento exige verificar el conjunto.
- Tras un periodo de acopio en el que hayan cambiado los apoyos o el terreno.
- Inmediatamente antes de presentar el pilote en el líder cuando exista duda sobre su condición.
La frecuencia final debe quedar definida por el ITP y por el riesgo del proyecto. No basta con medir una muestra si los elementos tienen historias distintas de fabricación, transporte o manipuleo.
Preparación segura del pilote para medir
Apoyos estables y zona controlada
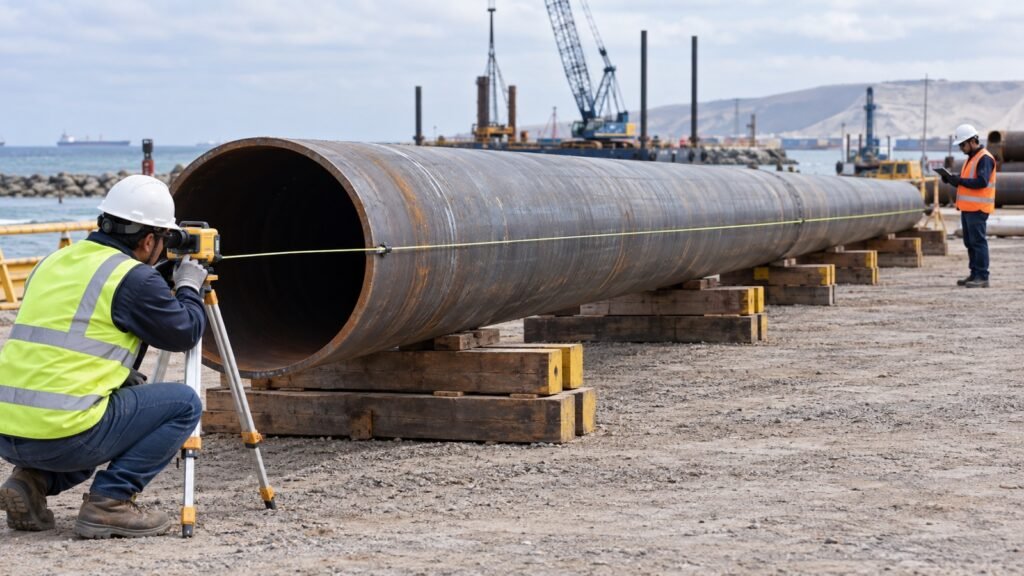
El pilote debe quedar inmovilizado sobre apoyos suficientes, alineados y capaces de evitar rodamiento o flexión inducida. Antes de acercar personal se bloquea la zona, se confirma que no existe una maniobra activa y se controla el riesgo de atrapamiento. Nadie debe ubicarse bajo una carga suspendida ni utilizar la propia tubería como acceso improvisado.
El Reglamento de Seguridad y Salud en el Trabajo para el Sector Construcción forma parte del marco preventivo aplicable en Perú. El procedimiento específico debe incorporar además el plan de izaje, la evaluación de riesgos, las instrucciones del equipo y las condiciones reales del patio o muelle.
Limpieza e identificación
Antes de medir se confirma el código del pilote, la cabeza, la punta, la orientación de la costura y los sectores de referencia. La superficie se limpia solo lo necesario para observar marcas, golpes y cambios geométricos sin dañar el recubrimiento. Si se requiere retirar pintura, corrosión o una protección temporal, el método debe estar autorizado y la zona debe ser restituida después.
Cómo organizar una medición trazable
Definir una referencia reproducible
El método puede emplear una línea de referencia, regla, nivel, láser, equipo topográfico u otro sistema aprobado. Lo importante es que la referencia no siga la propia deformación, que el instrumento tenga la capacidad requerida y que la configuración pueda repetirse. La lectura debe vincularse a estaciones longitudinales y sectores circunferenciales claramente identificados.
En elementos largos puede ser necesario observar más de una generatriz o rotar el pilote mediante una maniobra planificada. Esa rotación no se improvisa: se controlan puntos de izaje, peso, centro de gravedad, apoyos y riesgo de rodamiento. El FHWA GEC 12 reúne criterios de construcción e inspección de cimentaciones con pilotes hincados y destaca la importancia del manejo y almacenamiento sin daño.
Separar curvatura global de daño local
Una sola lectura máxima no explica la geometría. El registro debe mostrar dónde comienza y termina la desviación, si es gradual o abrupta y cómo se relaciona con apoyos, costuras, empalmes, soldaduras, puntos de izaje o huellas de transporte. Una abolladura o un pliegue local requiere evaluación propia aunque la tendencia global parezca aceptable.
Tampoco corresponde promediar lecturas para ocultar un punto desfavorable. Cada indicación relevante se documenta con ubicación, orientación, fotografías y dimensiones obtenidas con el método aprobado. Cuando el recubrimiento está involucrado, se registra además su condición antes y después del control.
Controlar el efecto de los apoyos
Una disposición incorrecta de durmientes puede producir una flecha aparente o, al contrario, sostener el pilote de forma que oculte su geometría libre. Antes de interpretar resultados se compara la configuración real con el plan de acopio y con el método de medición. Si los apoyos deben reubicarse, la maniobra se ejecuta y registra antes de repetir las lecturas.
Inspección visual que acompaña la medición
El control de rectitud debe complementarse con una revisión visual del fuste. Se buscan golpes, abolladuras, pliegues, marcas de eslinga, corrosión localizada, daño de recubrimiento, deformación de bordes, discontinuidades visibles y cambios alrededor de soldaduras o accesorios. En pilotes abiertos también se revisa el extremo interior accesible desde una posición segura, sin ingresar al tubo.
La lista de control de pilotes de acero del Foundation Manual de Caltrans vincula la inspección previa con dimensiones, soldaduras, marcas de longitud y registros de hinca. En un proyecto concreto, esos puntos se ajustan a los documentos contractuales y a la configuración suministrada.
Qué hacer cuando aparece una desviación
Detener la liberación, no forzar el montaje
Un pilote con geometría dudosa no debe introducirse a presión en las guías, enderezarse con la grúa ni someterse a golpes para “acomodarlo”. También se debe evitar aplicar calor, cortes, soldaduras, cargas auxiliares o correcciones en frío sin un procedimiento de ingeniería aprobado.
Evaluar causa y consecuencia
La disposición técnica debe considerar el material, la magnitud y extensión de la desviación, su ubicación, la existencia de deformación plástica, el estado de costuras y empalmes, el recubrimiento y la función estructural del elemento. Según el caso, pueden requerirse mediciones adicionales, ensayos no destructivos, revisión del fabricante o análisis del diseñador.
Reinspeccionar la solución autorizada
Si se aprueba una reparación o corrección, el procedimiento debe definir secuencia, equipos, control térmico o mecánico, seguridad, inspección y aceptación final. El resultado se vuelve a medir con una referencia comparable y se actualiza el historial del pilote. La reparación no se cierra solo porque el elemento “se ve recto”.
Lista de liberación antes del primer golpe
- Código, tramo, cabeza, punta y orientación conciliados con planos y programa de hinca.
- Certificados, reportes dimensionales y registros de transporte disponibles.
- Apoyos y condición de acopio verificados antes de interpretar la geometría.
- Método, equipo y referencias de medición definidos por el procedimiento.
- Lecturas vinculadas a estaciones y sectores identificables del fuste.
- Costuras, empalmes, accesorios, extremos y recubrimiento inspeccionados.
- Desviaciones y daños evaluados y cerrados mediante disposición trazable.
- Compatibilidad confirmada con casco, guía, plantilla y plan de izaje.
- Punto de espera del ITP liberado por el personal autorizado.
Dossier mínimo de control
El dossier debe permitir reconstruir la condición del pilote antes de la hinca. Conviene incluir identificación del elemento, revisión de planos y documentos, croquis de estaciones, método e instrumento, registros de verificación, lecturas originales, fotografías orientadas, condición de apoyos, inspección visual, no conformidades, disposición técnica, reparación cuando corresponda y firma de liberación.
Ese registro debe enlazarse después con el parte de hinca, la cota instalada, el levantamiento conforme a obra y cualquier inspección post-hinca. La continuidad documental evita que una observación registrada en patio quede desconectada del comportamiento del mismo pilote en el frente.
Conclusión
En proyectos de pilotes hincados en Peru, controlar la rectitud del fuste antes de hincar permite detectar daños de fabricación, transporte, acopio o manipuleo antes de comprometer la maniobra y la instalación. El valor del control está en diferenciar curvatura global, deformación local, verticalidad de obra y alineamiento de empalmes, usando un método reproducible y una aceptación ligada al expediente.
ERCO integra inspección dimensional, trazabilidad, control de soldaduras y seguimiento de hinca para cimentaciones portuarias e industriales. Si su proyecto necesita revisar pilotes tubulares, definir un ITP de recepción o cerrar una no conformidad geométrica antes de la hinca, contáctenos para evaluar el alcance técnico.