En las estructuras metalicas industriales, una unión empernada no queda controlada únicamente porque los pernos sean del grado correcto y el apriete esté registrado. Cuando el diseño define una conexión de deslizamiento crítico, la condición de las superficies que quedan enfrentadas participa directamente en el mecanismo resistente. Pintura no calificada, overspray, grasa, polvo abrasivo, humedad o una reparación improvisada pueden cambiar el comportamiento previsto aun cuando la tornillería esté completa.
El control debe comenzar en planos y taller, continuar durante el despacho y finalizar con un hold point antes de cerrar la unión. La edición vigente de la especificación RCSC para juntas con pernos de alta resistencia desarrolla la instalación e inspección de estas conexiones; AISC y la FHWA también resaltan que la pretensión y la condición de la superficie de contacto deben evaluarse como un sistema. En un proyecto en Perú, el criterio contractual aplicable debe quedar definido por el expediente, las especificaciones, el ITP y la documentación aprobada del recubrimiento.
Qué es una superficie de contacto en una unión antideslizante
La superficie de contacto —también conocida como faying surface— es la cara de cada placa que queda confinada dentro de la unión. En una conexión diseñada para evitar el deslizamiento bajo la condición de proyecto, la transferencia inicial de la fuerza depende de la pretensión de los pernos y de la resistencia al deslizamiento de esas caras. No debe confundirse con una unión por aplastamiento ni suponerse que todas las conexiones empernadas requieren la misma preparación.
Primero se identifica el tipo de conexión
Antes de preparar o pintar, el equipo de fabricación necesita saber qué uniones fueron especificadas como de deslizamiento crítico, qué caras forman cada plano de contacto y qué condición superficial exige el diseño. Esa información debe provenir de planos aprobados, memoria de cálculo, especificación de montaje y RFI cerrados. La cuadrilla no debería decidir en campo, por apariencia o costumbre, si una cara puede pintarse.
No es un control de torque aislado
La inspección de la superficie no reemplaza la verificación del conjunto de perno, tuerca y arandela, del método de pretensado ni de las herramientas. Tampoco el registro de torque compensa una superficie contaminada. El dossier debe permitir relacionar pieza, conexión, condición superficial, lote de recubrimiento cuando corresponda, montaje e inspección final.
Documentos que deben gobernar la preparación
El punto de partida es una matriz de conexiones que vincule la marca de fabricación con el detalle de plano, el tipo de unión, el sistema anticorrosivo y el tratamiento de la zona de contacto. El ITP debe señalar quién prepara, quién inspecciona, qué evidencia se genera y en qué momento se requiere liberación. Si existe contradicción entre plano, especificación de pintura, procedimiento de montaje o ficha del producto, la pieza debe quedar retenida hasta recibir una aclaración formal.
- planos de fabricación y montaje vigentes;
- especificación de diseño y norma contractual aplicable;
- procedimiento aprobado de preparación superficial y pintura;
- certificado o evidencia de calificación del recubrimiento para la condición requerida;
- ficha técnica, lote y tiempo de curado del producto aplicado;
- ITP, formatos de inspección y plano de zonas enmascaradas;
- procedimiento de montaje, pretensado y tratamiento de no conformidades.
La clase de superficie, el coeficiente de deslizamiento, la extensión exacta de la zona protegida y el tiempo mínimo antes del ensamblaje no deben copiarse de otro proyecto. Son datos de diseño y fabricación que deben corresponder a la edición contractual de la norma y al sistema realmente suministrado.
Preparación en taller antes del recubrimiento
Marcado y enmascarado trazables
Las caras de contacto deben identificarse antes del granallado o pintado. La plantilla de enmascarado tiene que corresponder a la geometría real de placas principales, cubrejuntas, cartelas, rellenos y calzas permanentes. Conviene asociar la zona a la marca de pieza y conservar una fotografía con escala o referencia de ubicación. Una máscara desplazada puede dejar pintura donde no fue aprobada o acero expuesto fuera de la interfaz.
Limpieza sin alterar la condición especificada
La preparación debe retirar aceite, grasa, sales, polvo, cascarilla suelta y residuos del proceso según el procedimiento aprobado. El perfil y el estado final no se improvisan: dependen de la condición de diseño y del recubrimiento calificado. Después de limpiar, la manipulación debe evitar huellas, condensación y recontaminación. Si una cara queda fuera del rango documental previsto, no corresponde “mejorarla” con una pintura cualquiera.
Superficies sin recubrimiento y superficies pintadas
Cuando la cara debe permanecer sin pintar
La inspección debe confirmar que no exista imprimante, pintura de acabado, marcador graso, cinta residual ni overspray dentro de la zona definida. También se revisan rebabas, salpicaduras de soldadura y daños que impidan el asiento firme. La protección temporal durante transporte necesita ser compatible con el procedimiento: aceites o inhibidores difíciles de retirar pueden convertir una medida anticorrosiva en una contaminación de la interfaz.
Cuando el diseño permite un recubrimiento calificado
No basta con que el producto sea “epóxico”, “rico en zinc” o parte del sistema general de pintura. Debe existir evidencia de que el recubrimiento y su aplicación corresponden a la condición de deslizamiento requerida. El lote, preparación previa, espesor aplicable, curado y reparaciones deben seguir la documentación aprobada. La FHWA recuerda que, cuando se pintan estas caras, el sistema necesita una calificación de resistencia al deslizamiento y debe alcanzar el curado considerado en dicha calificación antes del ensamblaje.
Control del overspray, retoques y contaminación
El overspray puede ingresar por un borde de máscara, por pintar la cara opuesta o durante un retoque posterior. Su presencia no se resuelve automáticamente con un paño ni con un lijado local. El inspector debe delimitar la afectación, identificar el sistema aplicado y elevar la consulta conforme al procedimiento de no conformidad. La disposición puede exigir remoción controlada, nueva preparación, reaplicación aprobada o evaluación del responsable técnico.
La misma disciplina aplica a grasa de montaje, combustible, humedad, polvo de obra, salpicadura de soldadura y productos de limpieza. Si se autoriza una corrección, el registro debe indicar área intervenida, método, condición final y reinspección. Ocultar la reparación al cerrar la unión elimina la posibilidad de comprobar qué quedó atrapado entre las placas.
Protección durante despacho, almacenamiento y montaje
Una superficie liberada en taller puede perder su condición antes de llegar al frente. El plan de despacho debe evitar contacto con madera húmeda, eslingas contaminadas, barro o agua retenida. Separadores y embalajes no deben transferir residuos a la zona crítica. En obra, las piezas se almacenan con drenaje, identificación visible y protección frente a operaciones de pintura o corte cercanas.
Inspección al recibir cada lote
La recepción debe comparar marcas, estado del enmascarado, condición visual y documentos del lote. Daños por roce, oxidación localizada o pintura fuera de límite se registran antes de mover las piezas al montaje. Así se diferencia una condición de origen de un daño ocurrido durante manipulación en obra y se evita que el problema aparezca cuando la grúa ya sostiene el elemento.
Hold point antes de cerrar la unión
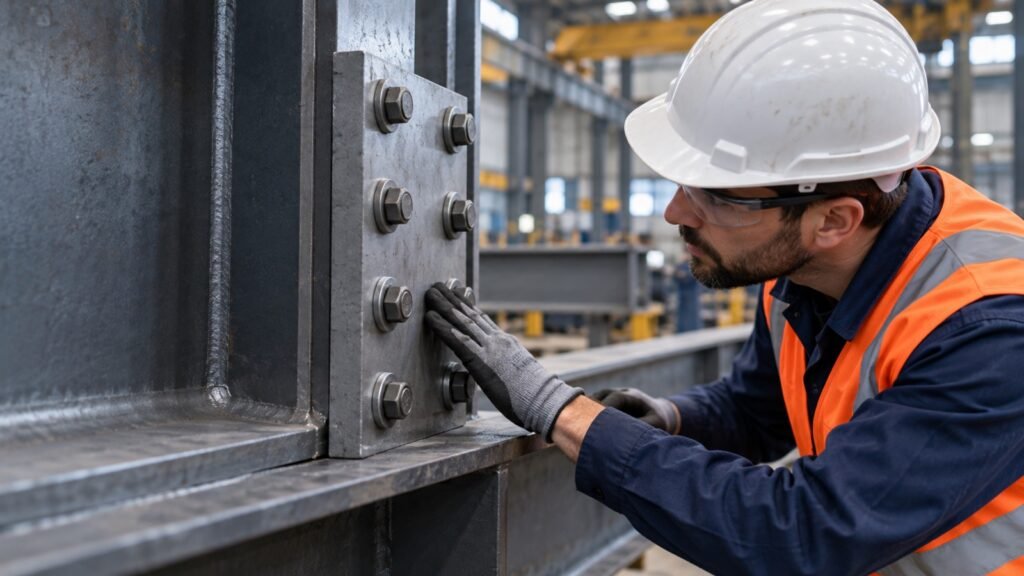
El momento más útil para inspeccionar es después de presentar las piezas, pero antes del pretensado definitivo. Las caras aún deben ser accesibles o contar con evidencia previa suficiente. El inspector confirma que la unión corresponde al detalle, que rellenos y calzas permanentes son los aprobados, que no se aplicó pintura no autorizada y que las placas alcanzan la condición de asiento prevista sin forzarlas con los pernos.
Lista práctica de liberación
- identificación de piezas y conexión coincidente con planos vigentes;
- superficie y recubrimiento compatibles con la especificación de diseño;
- ausencia de grasa, agua, polvo, cinta, overspray y residuos visibles;
- curado documentado cuando existe recubrimiento calificado;
- rebabas, salpicaduras o deformaciones tratadas mediante procedimiento aprobado;
- rellenos, calzas y orientación correctos;
- no conformidades cerradas antes del cierre físico de la interfaz;
- registro fotográfico y firma del punto de inspección.
La aceptación dimensional, el grado de oxidación permisible, el método de limpieza y cualquier límite de reparación deben tomarse del expediente, el ITP, la norma contractual y la decisión del responsable técnico. Una fotografía aislada no sustituye una verificación conforme a esos documentos.
Qué hacer ante una superficie no conforme
La respuesta segura es detener el cierre de la conexión, identificar las piezas y proteger el área para que no se pierda evidencia. Luego se documentan ubicación, extensión, tipo de contaminante o recubrimiento y condición ambiental. El responsable técnico evalúa la causa y emite una disposición compatible con el diseño. Si la reparación modifica el sistema de pintura o la preparación, también deben intervenir calidad y el especialista de recubrimientos.
No es recomendable compensar una cara dudosa incrementando el torque, agregando pernos o aplicando un adhesivo. Esas decisiones alteran el diseño y requieren ingeniería. Tampoco debe quemarse o esmerilarse pintura sin controlar el riesgo químico, el daño al metal base, la ventilación y la exposición del personal.
Seguridad durante la inspección y corrección
El Reglamento de Seguridad y Salud en el Trabajo para el Sector Construcción, aprobado por el Decreto Supremo N.° 011-2019-TR, exige gestionar los riesgos de las actividades de obra. Para este control se deben considerar estabilidad temporal de elementos, atrapamiento entre placas, manipulación de piezas, trabajo en altura, proyección de partículas y exposición a solventes o recubrimientos. La inspección nunca debe realizarse dentro de una zona de pellizco ni debajo de una carga suspendida.
Las correcciones se ejecutan con autorización, aislamiento del área, protección respiratoria y ocular acorde con el producto y control de ignición cuando exista material inflamable. La hoja de datos de seguridad y el procedimiento aprobado determinan los controles específicos.
Registros para el dossier de calidad
Un registro útil no dice solamente “superficie conforme”. Debe enlazar la marca de pieza, número de conexión, plano y revisión, condición especificada, producto y lote si fue pintada, fechas de preparación y aplicación, evidencia de curado, inspecciones, reparaciones y liberación previa al pretensado. Las fotografías deben permitir reconocer la ubicación y conservar una secuencia antes/después cuando hubo intervención.
Esta trazabilidad ayuda a resolver consultas durante el montaje, la recepción y el mantenimiento. También evita que una diferencia de color o textura se interprete sin contexto años después de la puesta en servicio.
Errores frecuentes que generan reproceso
- tratar todas las conexiones empernadas como si tuvieran la misma condición superficial;
- pintar la pieza completa sin revisar el plano de enmascarado;
- aceptar un recubrimiento por su nombre comercial sin comprobar su calificación;
- cerrar la unión antes de que calidad inspeccione la interfaz;
- eliminar overspray con un método no aprobado;
- contaminar superficies liberadas durante transporte o almacenamiento;
- usar el registro de torque como sustituto de la inspección superficial;
- copiar clases, tiempos o criterios de otro proyecto.
Referencias técnicas para el control
La base técnica debe revisarse en su edición contractual. Como referencias de consulta se consideran la RCSC Specification for Structural Joints Using High-Strength Bolts, las preguntas técnicas de AISC sobre empernado, la guía de revisión de pernos estructurales de la FHWA y el Decreto Supremo N.° 011-2019-TR. El expediente del proyecto prevalece para definir clase, preparación, recubrimiento, curado, inspección y aceptación.
ERCO: control trazable de fabricación y montaje
ERCO integra planos, ITP, fabricación, protección anticorrosiva y montaje para que las superficies de contacto se liberen antes de quedar ocultas. Un control temprano reduce reparaciones en altura, desmontajes y decisiones de última hora, y deja evidencia útil para la recepción de la estructura.
¿Necesitas revisar un procedimiento de conexiones empernadas o estructurar el control QA/QC de tu proyecto? Contáctanos para evaluar el alcance técnico, los documentos gobernantes y los puntos de inspección aplicables a tu obra en Perú.