En las estructuras metalicas industriales, un agujero para perno no es un vacío secundario ni una corrección que pueda resolverse libremente durante el montaje. Su tipo, posición, dimensión y condición de borde forman parte de la conexión definida por ingeniería. Si la fabricación entrega perforaciones desalineadas, con rebabas, geometría distinta a la indicada o correcciones sin autorización, el problema puede aparecer recién al presentar la unión: pernos que no ingresan, placas forzadas, superficies que no asientan y retrasos en izaje.
El control eficaz empieza antes de perforar y termina cuando la pieza queda identificada, inspeccionada y liberada para protección superficial o despacho. La edición 2025 de la especificación del Research Council on Structural Connections (RCSC) dedica requisitos específicos a los agujeros y rebabas en partes empernadas. AISC 360-22 también distingue agujeros estándar, sobredimensionados y ranurados. Sin embargo, el tipo permitido, sus dimensiones, la orientación de una ranura y cualquier corrección deben provenir del expediente, los planos aprobados, la especificación contractual y la revisión de ingeniería aplicable al proyecto.
Por qué los agujeros condicionan toda la conexión
Una unión empernada transmite fuerzas mediante un sistema: placas conectadas, pernos, tuercas, arandelas, superficies de contacto y geometría del grupo. El agujero participa en ese sistema. Su borde puede intervenir en la resistencia por aplastamiento, su ubicación define distancias y separaciones, y su holgura influye en el montaje y en el comportamiento previsto. Por ello, no basta comprobar que “el perno entra”.
La geometría no se decide en el taller
Los planos de fabricación deben identificar el diámetro del perno, el tipo de agujero y, cuando corresponda, la dirección de la ranura. El taller no debería convertir un agujero estándar en uno sobredimensionado ni cambiar la orientación de una ranura para facilitar el encaje. Una modificación de ese tipo puede alterar la distribución de fuerzas, el requisito de arandelas o placas de respaldo y la condición de diseño de la unión.
El problema suele manifestarse demasiado tarde
Una coordenada incorrecta puede quedar oculta mientras la pieza se inspecciona aislada. El desvío aparece al enfrentar cartelas, placas de extremo o empalmes en taller o en obra. Si la detección ocurre con la estructura suspendida, el impacto incluye tiempo de grúa, pérdida de estabilidad temporal, personal expuesto y presión por improvisar una corrección. El prearmado selectivo y las plantillas de verificación reducen ese riesgo, pero no sustituyen el control dimensional de cada pieza crítica.
Documentos que deben gobernar la fabricación
Antes de iniciar el trazado, producción y control de perforaciones, el equipo de fabricación necesita trabajar con una revisión documental única. Como mínimo, debe conciliar planos de diseño y taller, listado de piezas, especificaciones, ITP, procedimiento de fabricación, norma contractual, secuencia de montaje y consultas técnicas aprobadas.
Plano de taller y modelo coordinado
El plano debe permitir relacionar cada agujero con ejes, bordes, caras de referencia, orientación de la pieza y marca de montaje. Cuando existen placas similares o simétricas, conviene incorporar referencias que eviten invertirlas. El modelo digital puede apoyar la revisión de interferencias, pero la liberación debe basarse en la documentación aprobada y en una medición física trazable.
ITP y puntos de espera
El ITP debe indicar qué características se inspeccionan, con qué instrumento, en qué etapa, sobre qué muestra y quién libera. En nodos críticos puede establecerse un hold point antes de pintar, galvanizar, armar o despachar. Así se evita que una no conformidad dimensional quede cubierta por el recubrimiento o que una corrección posterior obligue a restaurarlo.
Edición de la norma y erratas
No debe asumirse que una tabla genérica vista en taller corresponde al contrato. La especificación aplicable puede citar una edición concreta, requisitos particulares o modificaciones del cliente. También es necesario revisar las erratas vigentes de la edición contractual. La publicación de una versión más reciente no reemplaza automáticamente los documentos del proyecto: cualquier cambio debe gestionarse por el canal técnico establecido.
Tipos de agujero que deben identificarse
AISC y RCSC diferencian categorías de agujeros porque no todas ofrecen la misma geometría ni se usan bajo las mismas condiciones. El control comienza por reconocer correctamente la categoría indicada, sin trasladar valores de un diámetro de perno a otro ni inferir equivalencias.
Agujero estándar
Es la configuración ordinaria cuando así lo muestran los documentos de diseño. Debe verificarse su diámetro, forma, ubicación y condición del borde. Que sea “estándar” no significa que cualquier holgura sea aceptable: el valor aplicable se toma de la norma contractual y de los planos aprobados.
Agujero sobredimensionado
Su mayor holgura debe estar prevista por diseño. No es una solución automática para absorber errores de fabricación o replanteo. Su uso puede activar requisitos adicionales sobre el tipo de unión, la disposición de arandelas o placas y la verificación del comportamiento. La inspección debe confirmar que la pieza fue fabricada deliberadamente con esa categoría y no agrandada después sin trazabilidad.
Ranura corta o larga
Una ranura tiene ancho, longitud y orientación. Estos tres datos importan. La dirección respecto de la fuerza o del movimiento previsto debe coincidir con el diseño. Una ranura ejecutada en la dirección contraria, aunque permita montar el perno, no puede liberarse por criterio de taller. Los extremos deben presentar la geometría aprobada y no evidenciar muescas o transiciones improvisadas.
Control antes de perforar
La prevención es más confiable que la reparación. Antes de activar la taladradora, punzonadora, línea CNC o equipo térmico autorizado, el taller debe confirmar material, espesor, marca de pieza, orientación, revisión del plano y origen de coordenadas.
Referencia dimensional estable
Las mediciones deben partir de caras y ejes definidos, no de bordes irregulares ni de una cadena acumulativa sin control. En piezas largas o grupos extensos conviene verificar coordenadas desde referencias comunes y cerrar diagonales o distancias globales. La estrategia de medición debe estar descrita en el procedimiento o plan de control.
Programa CNC, plantilla y primera pieza
Cuando la fabricación es automatizada, el archivo o programa debe corresponder a la revisión liberada. Una prueba de primera pieza permite detectar errores de unidad, origen, simetría, cara de trabajo o versión antes de repetirlos en el lote. Las plantillas físicas también deben identificarse, protegerse de deformación y comprobarse contra el plano vigente.
Condición del equipo y sujeción
La pieza debe quedar estable y el equipo apto para mantener posición y perpendicularidad. Brocas desgastadas, holguras del husillo, sujeción deficiente o material que vibra pueden producir agujeros cónicos, ovalados o con bordes dañados. El control de seguridad incluye guardas, zona despejada, retiro controlado de viruta y manejo de herramientas según el procedimiento de trabajo y la normativa de seguridad aplicable.
Métodos de ejecución y límites de uso
Perforar, punzonar, escariar o cortar térmicamente no son operaciones intercambiables. El método debe estar permitido por la especificación, ser compatible con el material y espesor, y dejar una superficie que cumpla los requisitos del proyecto.
Perforado y punzonado
El proceso elegido debe controlar la forma, el diámetro y la condición de ambas caras. Después de ejecutar, se revisan rebabas, deformación local, desgarros y cualquier indicio de herramienta deteriorada. Si el procedimiento exige una operación posterior, esta debe realizarse antes de la inspección final.
Escariado coordinado
El escariado puede formar parte de un procedimiento aprobado para lograr coincidencia entre capas o completar una preparación prevista. No debe confundirse con agrandar libremente un agujero desalineado. Cuando se emplea, la pieza o conjunto debe mantenerse en la posición definida, controlarse la remoción de material y volver a verificar la categoría y ubicación resultantes.
Corte térmico autorizado
La especificación RCSC 2025 incorpora requisitos para agujeros ejecutados por corte térmico, incluida la condición de su superficie. Esto no significa que el método sea admisible en todos los proyectos. Su uso requiere que el documento contractual lo permita y que el taller controle geometría, rugosidad, muescas, material afectado y acabado según la norma y el procedimiento aprobados. Un soplete manual no debe convertirse en la respuesta improvisada a una interferencia durante el montaje.
Qué debe medir la inspección
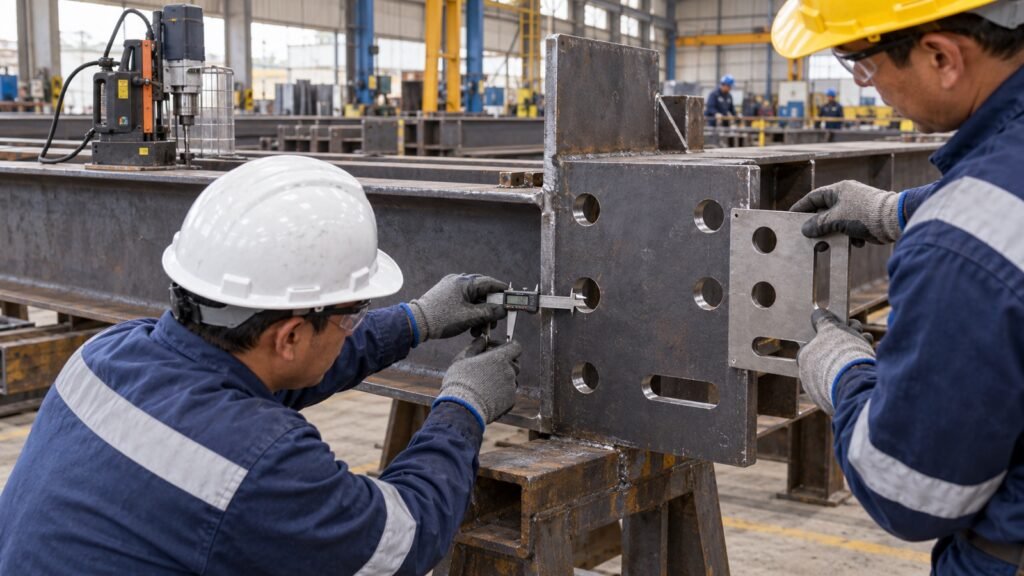
La inspección debe comparar la pieza real con los planos y criterios gobernantes. El registro tiene que identificar el elemento, el instrumento y el resultado, no limitarse a una fotografía general.
Dimensión y forma
Se comprueban diámetro o ancho y longitud de la ranura con instrumentos adecuados al rango y a la incertidumbre requerida. También se observa circularidad, paralelismo de los lados, forma de los extremos y posible conicidad. Un calibre pasa/no pasa puede agilizar controles repetitivos cuando ha sido diseñado y verificado para el criterio contractual.
Posición, separación y distancia al borde
La ubicación se valida desde referencias definidas. Deben revisarse coordenadas, paso entre agujeros, patrón del grupo, diagonales y distancias a bordes o extremos. La aceptación no se decide con una tolerancia universal: depende del detalle aprobado, la norma contractual, el tipo de unión y la evaluación de ingeniería cuando exista una desviación.
Perpendicularidad y coincidencia entre capas
En paquetes o uniones presentadas, el control debe determinar si el perno puede instalarse sin forzar ni dañar las superficies. El simple paso de un punzón no demuestra conformidad. Si las capas no coinciden, se conserva la evidencia, se identifica el origen dimensional y se tramita una disposición técnica antes de remover material.
Rebabas, muescas y superficie
Las rebabas pueden impedir el contacto pleno entre placas, alterar el asiento de una arandela o interferir con el montaje. La inspección revisa ambas caras y el interior accesible. El desbarbado debe retirar la irregularidad sin avellanar, adelgazar o ampliar el agujero fuera del criterio aprobado. También deben reportarse muescas, entallas, grietas aparentes o daño del recubrimiento.
Cómo tratar una desalineación
Cuando una conexión no presenta coincidencia, la prioridad es detener la corrección informal. Se debe separar el problema de estabilidad temporal de la decisión permanente sobre la pieza. La estructura se asegura conforme al plan de montaje y la no conformidad se gestiona con información verificable.
Conservar la evidencia
El registro debería incluir marcas de las piezas, revisión de planos, fotografías con escala, coordenadas medidas, capas afectadas, condición de recubrimiento y método con el que se detectó el desvío. También conviene comprobar si el origen está en fabricación, deformación durante transporte, montaje, orientación incorrecta o acumulación de tolerancias.
Evaluar antes de corregir
Ingeniería debe determinar si corresponde reemplazar, reparar, escariar, incorporar un detalle aprobado o adoptar otra disposición. La respuesta tiene que considerar sección neta, aplastamiento, desgarro, fatiga, tipo de unión, dirección de la fuerza, arandelas, recubrimiento y accesibilidad de inspección. La aprobación debe preceder a la intervención.
Reinspeccionar y cerrar
Una corrección aceptada no se cierra solo porque el perno ya ingresa. Deben repetirse las verificaciones dimensionales y superficiales afectadas, restaurarse la protección anticorrosiva cuando corresponda, actualizarse los registros y vincular la pieza con la disposición aprobada. La liberación final debe quedar firmada por los responsables definidos en el ITP.
Interfaz con pintura, galvanizado y montaje
Los agujeros deben liberarse antes de aplicar sistemas que dificulten su inspección o que puedan requerir reparación después. En piezas galvanizadas, la acumulación de zinc y la distorsión térmica pueden afectar el ajuste; por ello se requiere una verificación posterior conforme al plan de calidad. En piezas pintadas, no se debe rectificar sin definir cómo se restituirá el sistema de protección.
Durante el montaje, punzones y pasadores sirven para presentación y alineamiento dentro del método aprobado, no para destruir material o convertir el agujero en otra categoría. La unión debe llegar a la etapa de instalación de pernos con geometría conforme, superficies preparadas y estabilidad temporal asegurada.
Registro mínimo para liberar un lote
Un dossier práctico puede incluir:
- marca de pieza, lote, material y revisión de plano;
- tipo de agujero, diámetro de perno asociado y orientación de ranuras;
- método y equipo de ejecución;
- identificación y vigencia de instrumentos o calibres;
- resultados de dimensión, posición, patrón y condición superficial;
- evidencia de primera pieza o prearmado cuando corresponda;
- no conformidades, disposiciones y reinspecciones;
- estado de recubrimiento y liberación para la siguiente etapa;
- firmas o aprobaciones exigidas por el ITP.
Criterios de no liberación
La pieza no debería avanzar cuando el tipo de agujero no coincide con el plano; la ranura tiene orientación distinta; existe una modificación sin aprobación; el patrón no cierra contra la referencia; se observan rebabas, muescas o daño no evaluado; falta trazabilidad del método; el instrumento no es apto; o la corrección propuesta depende de forzar la unión en obra. La decisión final debe documentarse según el sistema de calidad del proyecto.
Fuentes técnicas de referencia
- ANSI/AISC 360-22, Specification for Structural Steel Buildings, como referencia para categorías y requisitos de agujeros cuando integra el marco contractual.
- RCSC 2025, Specification for Structural Joints Using High-Strength Bolts, especialmente sus apartados sobre partes empernadas, agujeros y rebabas.
- AISC, revisiones y erratas, para comprobar correcciones de la edición contractual antes de usarla.
- Decreto Supremo N.° 011-2019-TR, Reglamento de Seguridad y Salud en el Trabajo para el Sector Construcción en el Perú.
Estas fuentes orientan el control, pero no sustituyen el expediente técnico ni autorizan tolerancias, métodos o reparaciones que el proyecto no haya aprobado.
Controlar el agujero antes de que se convierta en un problema de montaje
La calidad de una conexión empieza con información correcta y una pieza fabricada conforme. Identificar el tipo de agujero, controlar coordenadas y bordes, registrar la inspección y detener correcciones improvisadas reduce reprocesos, exposición durante el izaje y decisiones urgentes en campo.
¿Necesita fabricar o montar estructuras metálicas con control documentado de uniones? ERCO integra ingeniería, fabricación, QA/QC y montaje para proyectos industriales y portuarios en el Perú. Converse con nuestro equipo técnico para revisar el alcance de su proyecto.