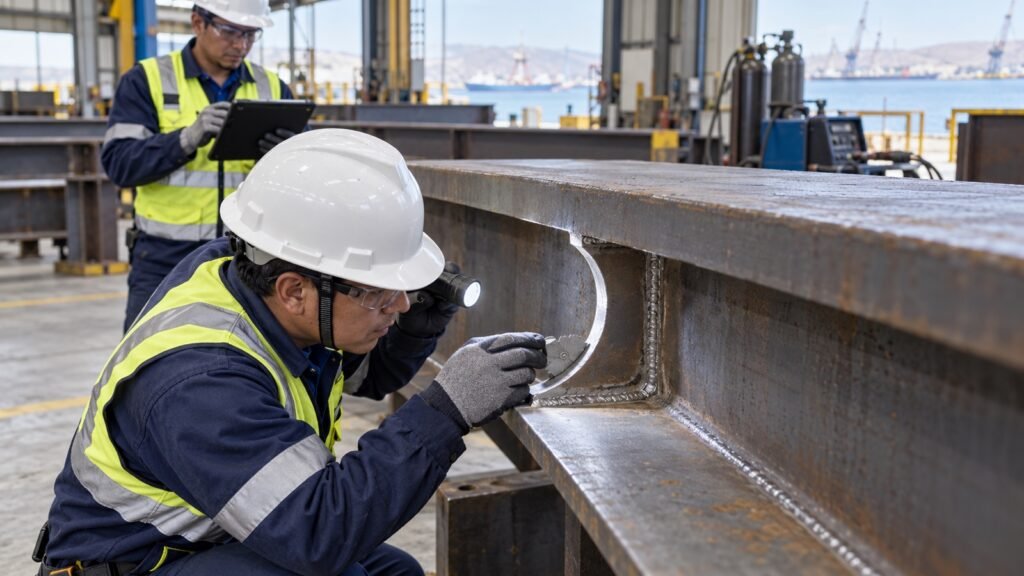
En las estructuras metalicas industriales, un agujero de acceso para soldadura no es un recorte improvisado para que “entre la antorcha”. Es una geometría definida por ingeniería que facilita la ejecución e inspección de una unión, evita una intersección desfavorable de soldaduras y ayuda a controlar la concentración de esfuerzos en la transición entre alma y ala. Si se traza, corta o termina sin control, puede introducir muescas, daño térmico, falta de espacio para soldar o una discontinuidad difícil de inspeccionar.
Este artículo explica cómo controlar estos agujeros —también llamados weld access holes— desde el plano de taller hasta la liberación final. No propone una forma universal ni tolerancias genéricas: la aceptación debe responder al expediente, los planos aprobados, la especificación de fabricación, el ITP, el WPS aplicable, la norma contractual y la revisión del responsable técnico.
¿Qué función cumple un agujero de acceso para soldadura?
El recorte permite que el soldador inicie, continúe o termine una soldadura de ranura más allá de una obstrucción, como el alma de una viga. También puede dar espacio para colocar o retirar respaldo cuando el detalle lo exige y para posicionar los medios de inspección. Su utilidad no depende solo de “tener espacio”: la transición del recorte forma parte del comportamiento local de la pieza.
Acceso, contracción y continuidad del detalle
La guía técnica de AISC explica que el agujero de acceso permite trabajar más allá del plano del alma, reduce la restricción asociada a la contracción y evita la intersección de soldaduras ortogonales. El Bridge Welding Reference Manual de FHWA agrega que una geometría bien ejecutada favorece el depósito del metal de soldadura y la inspección, mientras que muescas o ranuras no previstas elevan la concentración local de esfuerzos.
Por esa razón, el agujero no debe confundirse con una perforación de servicio, un recorte para tuberías, una pérdida de sección accidental ni una corrección de montaje. Cada condición tiene una función, una base de cálculo y un proceso de aprobación diferente.
Documentos que gobiernan la fabricación y aceptación
Antes de marcar la pieza, el equipo de producción y calidad debe identificar qué documento define el detalle y qué edición normativa está incorporada al contrato. Para trabajos con referencias norteamericanas, pueden intervenir ANSI/AISC 360-22 —incluidas las erratas vigentes que correspondan—, AWS D1.1/D1.1M:2025, planos de ingeniería, planos de taller aprobados y especificaciones particulares. Una norma técnica sirve como marco; no reemplaza el detalle del proyecto.
Matriz mínima de trazabilidad
Conviene relacionar la marca de la pieza con el plano, revisión, unión, ubicación del agujero, material, espesor, procedimiento de corte, WPS, criterio de acabado e inspección requerida. Si el plano de taller se aparta del detalle contractual o si la geometría no puede fabricarse con el proceso previsto, la consulta debe resolverse antes del corte mediante RFI, observación de ingeniería u otro flujo formal del proyecto.
Diferenciar un agujero de acceso de otros recortes
La primera verificación es funcional. Un agujero de acceso está ligado a una soldadura específica y a su secuencia. Un cope o descope puede servir para liberar una interferencia entre miembros; una abertura de servicio permite el paso de instalaciones; un recorte de cartela responde al detalle de conexión. Aunque algunas formas se parezcan, no deben intercambiarse sin revisión de ingeniería.
Ubicación y orientación dentro del conjunto
Calidad debe confirmar en qué lado de la pieza se encuentra el recorte, su relación con el ala, el bisel, el respaldo, la soldadura alma–ala y cualquier rigidizador cercano. Una pieza simétrica en apariencia puede no serlo después de considerar la secuencia de armado, la posición de soldadura y la accesibilidad para inspección.
Trazado y liberación de la primera pieza
El trazado debe partir de una plantilla, programa CNC o método dimensional controlado y vinculado con la revisión vigente. No corresponde reconstruir la geometría “a ojo” a partir de una pieza anterior, especialmente cuando existen cambios de espesor, material, detalle sísmico, unión de penetración completa o requisitos particulares del cliente.
Qué revisar antes de producir en serie
- Identidad y orientación de la pieza.
- Correspondencia entre plano, plantilla y programa de corte.
- Posición respecto del bisel y de la soldadura que debe quedar accesible.
- Continuidad de la curva y ausencia de vértices reentrantes no previstos.
- Espacio real para soldar, retirar respaldo e inspeccionar, cuando aplique.
- Interferencias con cartelas, rigidizadores, pernos, topes o accesorios temporales.
La primera pieza debe tratarse como un punto de verificación. Si el patrón es correcto, se libera la serie; si no lo es, se corrige el origen del dato y no solo el recorte observado.
Proceso de corte: controlar la forma y la superficie
El recorte puede obtenerse mediante mecanizado, perforación combinada con corte, sierra, proceso térmico automatizado u otro método permitido. La selección depende del material, espesor, forma, equipo disponible y exigencia contractual. El objetivo es reproducir el detalle sin dejar daño no aceptable ni perder material fuera del contorno autorizado.
Corte térmico y transición curva
Cuando se use corte térmico, deben controlarse el arranque, la trayectoria, la estabilidad del proceso, la escoria adherida, las estrías profundas, las mordeduras y la zona de salida. La curva no debe convertirse en una sucesión de segmentos ni terminar en una esquina aguda. En piezas donde el proyecto exija acabado a metal brillante, rectificado o inspección adicional, esos pasos se ejecutan y registran antes del armado.
El manual FHWA señala que los agujeros pueden prepararse por corte térmico o por una combinación de perforado y corte, y que los equipos CNC permiten geometrías repetibles. También advierte que la superficie debe quedar lisa y libre de muescas y socavaciones de corte. El proceso de fabricación no modifica por sí solo el criterio contractual de aceptación.
Inspección antes de soldar
Antes del armado final o de encender el arco, el inspector debe observar la geometría completa, no solo medir una distancia. Se revisan continuidad del contorno, transición hacia el ala, condición del borde, limpieza, ubicación, orientación y acceso efectivo para la operación prevista.
Control visual y dimensional coordinado
Una plantilla de perfil, galgas, instrumentos dimensionales y buena iluminación ayudan a comparar la pieza con el plano. La medición debe registrarse en puntos definidos por el ITP; no conviene llenar el formato con datos que no representan la geometría crítica. Si una marca, picadura o irregularidad genera duda, se preserva la evidencia y se solicita disposición antes de esmerilar.
Esta inspección también confirma que el bisel, la cara de raíz, la abertura, el respaldo y la alineación permanecen compatibles con el WPS y el detalle. El agujero puede estar bien cortado y, aun así, resultar inadecuado si el armado reduce el espacio o desplaza la zona de inicio y terminación del cordón.
Integración con la secuencia de soldadura
El agujero debe evaluarse junto con la secuencia de unión del alma, el ala y cualquier empalme. El soldador necesita una trayectoria estable para ejecutar la junta sin forzar el ángulo del electrodo o antorcha, contaminar el baño o dejar un arranque o terminación inaccesible. Cuando existan respaldo y platinas de extensión, su instalación, continuidad y retiro deben estar definidos.
Un punto de acceso no autoriza cambios libres
Aumentar el recorte para “trabajar más cómodo”, prolongarlo por una interferencia o redondearlo con una forma distinta puede alterar la sección neta y la concentración de esfuerzos. Cualquier cambio que exceda el acabado previsto requiere revisión del responsable técnico. La aprobación debe quedar vinculada con la marca de la pieza y la revisión del plano.
Inspección después de soldar
La liberación no termina cuando concluye el corte. Después de soldar, debe confirmarse que el agujero no presenta daño causado por el proceso, restos de respaldo, cebados accidentales de arco, golpes, salpicadura adherida, muescas de herramientas o una terminación de cordón no aceptable. La accesibilidad debe aprovecharse para revisar la zona que motivó el recorte.
Alcance de END según el proyecto
La inspección visual forma parte del control de la unión. Los ensayos no destructivos adicionales, su método, extensión y criterio de aceptación deben venir del plano, la especificación, el ITP o la instrucción del ingeniero. No corresponde ordenar partículas magnéticas, líquidos penetrantes o ultrasonido de manera universal solo por existir un agujero de acceso.
La UFGS 05 05 23.16 recalca que el diseñador debe definir qué juntas requieren END adicional y con qué método, considerando geometría, espesor y accesibilidad. Este enfoque evita tanto la falta de inspección como la aplicación automática de un ensayo que no responde al riesgo real.
Tratamiento de no conformidades
Las desviaciones frecuentes incluyen contorno fuera de ubicación, radio o transición no conforme al detalle, corte excesivo, esquina aguda, muesca, gouge, superficie térmica irregular, interferencia con la soldadura y falta de acceso para inspección. El hallazgo debe identificarse sobre la pieza, fotografiarse y relacionarse con plano, marca y unión.
Correcciones que no deben improvisarse
No se debe agrandar el agujero sin aprobación, rellenar una pérdida de sección con soldadura libre, ocultar una muesca mediante esmerilado excesivo ni rediseñar la transición durante el montaje. La disposición puede incluir acondicionamiento superficial controlado, reparación soldada con procedimiento aprobado, sustitución de la pieza o aceptación por ingeniería; cada alternativa exige reinspección y cierre documental.
Seguridad durante corte, esmerilado e inspección
El control de calidad debe coordinarse con la seguridad de la tarea. La pieza se estabiliza antes de cortar o inspeccionar, se aíslan energías, se controla la proyección de partículas y material caliente, se protege frente a humos y radiación, y se mantiene la zona sin combustibles expuestos. La iluminación y la postura de inspección no deben obligar a colocar manos o rostro en una línea de atrapamiento.
En Perú, el D.S. N.° 011-2019-TR establece el marco de seguridad y salud para el sector construcción. Su aplicación debe integrarse con el IPERC, permisos, procedimiento de trabajo, control de trabajos en caliente y reglas específicas del taller o proyecto.
Hold points recomendables en el ITP
El ITP puede organizar el control en etapas: revisión documental, liberación del trazado o primera pieza, inspección después del corte, verificación del armado antes de soldar, inspección de la unión terminada y cierre de no conformidades. El tipo de punto —revisión, testigo o espera— debe ajustarse al contrato y a la criticidad del detalle.
Dossier mínimo de liberación
La evidencia puede incluir plano y revisión, marca de pieza, registro de primera pieza, método de corte, inspección visual y dimensional, fotografías, WPS relacionado, identificación del soldador, END cuando corresponda, RFI o disposición de ingeniería y firma de liberación. Un dossier útil permite reconstruir qué se fabricó, con qué criterio y quién aceptó cada etapa.
Checklist práctico para taller y supervisión
- ¿El recorte corresponde a una soldadura y ubicación identificadas?
- ¿El plano y la revisión vigentes están disponibles en producción?
- ¿La plantilla o programa CNC fue verificado con la primera pieza?
- ¿La transición es continua y está libre de esquinas agudas o muescas no aceptables?
- ¿El acabado del borde cumple el detalle y la especificación?
- ¿Existe acceso real para soldar, retirar respaldo e inspeccionar?
- ¿La secuencia de armado conserva la geometría liberada?
- ¿Las desviaciones tienen disposición aprobada y reinspección?
- ¿El dossier vincula la evidencia con la marca de pieza?
Errores que deben evitarse
Los errores más costosos suelen empezar con una simplificación: copiar la forma de otra pieza, usar una plantilla sin revisión, cortar a mano alzada cuando el procedimiento no lo permite, aceptar una muesca porque “quedará cubierta”, aumentar el acceso para facilitar el cordón o asumir que todo recorte exige el mismo END. El control efectivo conecta diseño, fabricación, soldadura e inspección antes de que la desviación llegue al montaje.
Control técnico de estructuras metálicas con ERCO
ERCO integra ingeniería, fabricación, montaje y control de calidad para estructuras de acero en proyectos industriales y portuarios. Si necesita revisar planos de taller, ITP, procedimientos de soldadura, trazabilidad o liberación de piezas críticas, contáctenos para evaluar su proyecto y definir un alcance técnico acorde con el expediente y las condiciones reales de fabricación.
Fuentes técnicas consultadas
- ANSI/AISC 360-22, Specification for Structural Steel Buildings, y erratas vigentes publicadas por AISC.
- AISC, Engineering FAQs: Welding, función de los agujeros de acceso para soldadura.
- AWS D1.1/D1.1M:2025, Structural Welding Code — Steel, cuando sea la norma contractual aplicable.
- FHWA-HIF-19-088, Bridge Welding Reference Manual.
- UFGS 05 05 23.16, Structural Welding, referencias alineadas a julio de 2026.
- D.S. N.° 011-2019-TR, Reglamento de Seguridad y Salud en el Trabajo para el Sector Construcción.
Nota técnica: este contenido es orientativo. La geometría, el método de corte, el acabado, la inspección y la aceptación final deben definirse con los documentos contractuales y la aprobación del responsable técnico.