En la fabricación de estructuras metálicas industriales, una soldadura de punteo no es un detalle provisional sin consecuencias. Mantiene la geometría del conjunto mientras se ejecuta la soldadura definitiva y, si queda incorporada a ella, pasa a formar parte del camino de calidad de la junta. Una mala ubicación, una fisura o una preparación deficiente pueden trasladarse al cordón final, generar retrabajos o comprometer el montaje.
Por eso, el punteo debe planificarse, ejecutarse e inspeccionarse bajo el mismo sistema documental que gobierna la soldadura estructural: planos aprobados, especificación de procedimiento de soldadura (WPS), plan de inspección y ensayos (ITP), norma contractual e instrucciones del responsable técnico. La longitud, el espaciamiento, el perfil y cualquier criterio de aceptación no deben improvisarse en taller.
Qué es una soldadura de punteo y por qué debe controlarse
La soldadura de punteo fija temporalmente dos o más piezas para conservar su posición, separación, alineamiento y escuadra antes de completar la unión. Puede quedar totalmente refundida por los pases posteriores, permanecer como parte de la junta o retirarse, según el detalle aprobado y el procedimiento aplicable.
Su efecto va más allá del armado
El punto de soldadura introduce calor localizado y restricción. También puede dejar cráteres, escoria, mordeduras, porosidad, falta de fusión o fisuras. Si el soldador deposita el cordón definitivo sobre un punto defectuoso, la discontinuidad puede quedar atrapada y hacer más costosa la reparación. Por eso, el punteo debe considerarse una operación de soldadura y no solo una ayuda de montaje.
Controlar no significa fijar una medida universal
No existe una longitud o separación única válida para todas las piezas. El espesor del material, la rigidez del conjunto, el proceso, la secuencia, la posición, el aporte térmico y la accesibilidad cambian entre proyectos. Los valores aplicables deben salir del WPS, los planos, las especificaciones y la norma incorporada al contrato.
Documentos que deben estar disponibles antes de puntear
Antes de iniciar el armado, producción y calidad deben confirmar que trabajan con la revisión vigente. Como mínimo, la estación necesita el plano o detalle de fabricación, el WPS aplicable, la identificación de materiales, el ITP y el procedimiento de armado. Si hay una instrucción especial para juntas críticas, zonas de alta demanda o acero con requisitos particulares, debe estar vinculada a la pieza.
Compatibilidad entre WPS, material y consumible
El proceso, el metal de aporte, la polaridad, la posición, el precalentamiento y las demás variables deben corresponder al WPS que gobierna la junta. También se verifica que el soldador o punteador cuente con la calificación requerida por la norma contractual y por el sistema de calidad del proyecto. La práctica de asignar el punteo a personal no autorizado rompe la trazabilidad desde el primer arco.
Preparación de la junta y armado previo
Identificación, limpieza y geometría
Las piezas deben coincidir con la marca del plano y conservar su trazabilidad. Las superficies se preparan para retirar humedad, aceite, pintura no compatible, cascarilla suelta, óxido perjudicial y otros contaminantes en la zona de soldadura. Luego se revisan biseles, cara de raíz, abertura, alineamiento, contacto y orientación según el detalle aplicable.
Sujeción sin forzar una geometría falsa
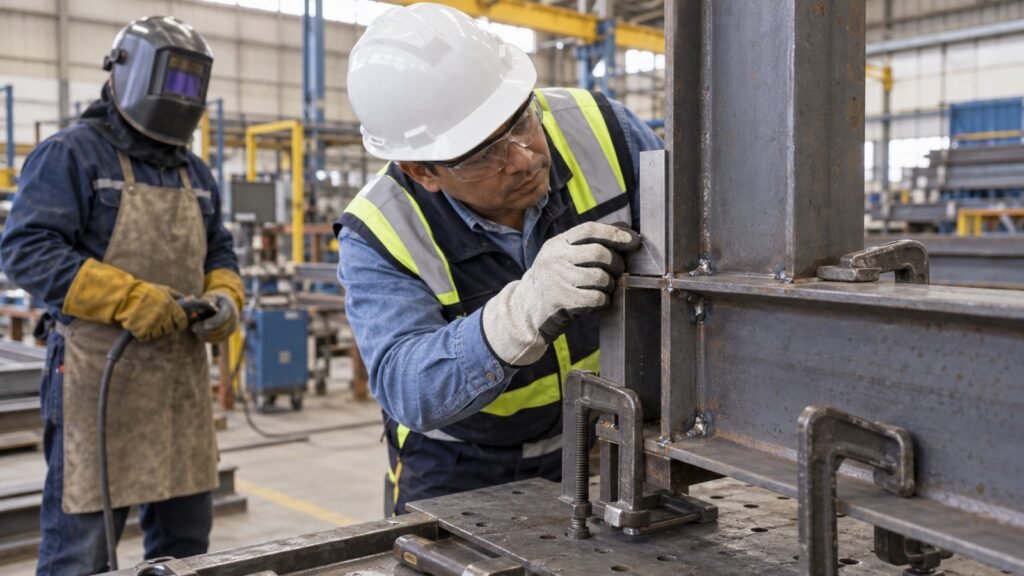
Prensas, escuadras, plantillas y topes deben mantener el conjunto sin introducir deformaciones ocultas. Forzar una pieza para que aparente cumplir y liberarla después puede producir movimiento, cierre o apertura de la junta. El inspector debe comprobar la geometría antes del punteo y evaluar nuevamente el conjunto luego de retirar o relajar las sujeciones que el procedimiento indique.
Ejecución controlada de las soldaduras de punteo
Ubicación y secuencia
La ubicación de los puntos debe permitir la ejecución del cordón final y evitar interferencias con el acceso, el respaldo, los agujeros, los bordes de corte y otros detalles. La secuencia se define para sostener la geometría y limitar la distorsión. No conviene agregar puntos de manera reactiva sin revisar el efecto acumulado de la restricción.
Inicio, terminación y limpieza
Cada punto se ejecuta con el proceso y los parámetros previstos en el WPS. Se debe controlar el arranque, la estabilidad del arco, la terminación del cráter y la limpieza. La escoria y las salpicaduras que impidan inspeccionar o soldar correctamente se retiran con herramientas compatibles, cuidando de no marcar ni reducir la sección del metal base.
Cuando el punto quedará incorporado
Si la soldadura final va a refundir el punto, este debe presentar una condición compatible con la junta y estar libre de fisuras u otras discontinuidades rechazables. No se debe ocultar un punto dudoso bajo el siguiente pase. AISC incluye la calidad y ubicación del punteo entre las tareas de inspección visual previas a soldar y establece que no se suelde sobre puntos fisurados dentro del marco de inspección correspondiente.
Inspección visual antes de la soldadura definitiva
La liberación debe ocurrir cuando la junta aún es visible y corregible. El inspector compara la configuración real con el plano y el WPS, revisa la condición de cada punto y confirma que no exista movimiento del armado. La inspección puede apoyarse en galgas, reglas, escuadras o instrumentos definidos por el procedimiento y con el control metrológico que corresponda.
Aspectos que conviene registrar
- marca de pieza, junta y plano de referencia;
- WPS y revisión aplicable;
- identificación del soldador o punteador;
- condición de la preparación y del ajuste;
- resultado de la inspección visual;
- reparaciones, retiro o reemplazo de puntos;
- responsable y fecha de liberación.
El formato exacto depende del ITP y del sistema documental. El objetivo es que una no conformidad pueda rastrearse hasta la pieza, la junta, el procedimiento y la persona que intervino.
Qué hacer ante un punto fisurado o no conforme
Detener y conservar la evidencia
Un punto fisurado no se cubre con el cordón final ni se golpea para cerrar la junta. Se detiene la operación en el sector afectado, se marca la ubicación y se comunica a calidad y producción. Antes de reparar conviene revisar si la causa está asociada con contaminación, preparación, ajuste, restricción, consumible, temperatura, técnica o secuencia.
Retiro y reparación bajo un método aprobado
El material defectuoso se elimina con el método autorizado, sin crear entallas ni dañar el metal base. Luego se limpia, se inspecciona y se restituye la geometría antes de volver a puntear. Cuando el alcance o la criticidad lo requieran, la reparación debe seguir una disposición escrita del responsable técnico y quedar documentada en el registro de la junta.
Coordinación con el control de distorsión
Los puntos ayudan a conservar la forma, pero también agregan restricción. Su cantidad y secuencia deben integrarse al plan de soldadura, especialmente en conjuntos largos, delgados, asimétricos o con varias juntas convergentes. El control comprende la medición inicial, las verificaciones entre etapas y la confirmación final de dimensiones; no consiste en multiplicar puntos hasta inmovilizar la pieza.
Cambios de secuencia requieren evaluación
Si el conjunto se mueve durante el armado, la respuesta no debe ser agregar soldadura sin criterio. El equipo revisa apoyos, sujeciones, orden de trabajo y compatibilidad con el WPS. Cualquier cambio que altere el procedimiento aprobado se gestiona antes de continuar.
Puntos de espera recomendables en el ITP
Un ITP bien construido puede ubicar controles antes de ocultar la evidencia. Resulta práctico considerar una verificación del armado y ajuste antes del punteo, una inspección de los puntos antes del cordón final y una liberación documental antes de mover la pieza a la siguiente estación. La categoría de cada punto de control —revisión, presencia, testigo o espera— debe ser la definida por el proyecto.
Criterio de liberación
La liberación confirma que la junta coincide con la documentación vigente, que los puntos son aceptables, que las no conformidades están cerradas y que la soldadura final puede ejecutarse. No reemplaza las inspecciones durante y después de soldar; las conecta en una secuencia trazable.
Normas y referencias para el proyecto
AWS D1.1/D1.1M establece el marco para procedimientos, calificación, fabricación, inspección y aceptación de soldadura estructural en acero cuando es incorporado por los documentos contractuales. Las tablas de inspección de AISC 341 muestran de forma expresa la revisión del punteo dentro del ajuste de juntas y la prohibición de soldar sobre puntos fisurados para su campo de aplicación. Como apoyo práctico, TWI explica la función del tack weld y los defectos que no deben trasladarse a la soldadura final.
La referencia aplicable no se selecciona por costumbre. Debe ser la indicada en el expediente, las especificaciones, los planos y el contrato. Si el proyecto usa otra norma, el WPS y el ITP deben reflejarla y resolver cualquier diferencia antes de fabricar.
Lista práctica para liberar el armado
- planos, WPS e ITP vigentes en la estación;
- piezas y materiales correctamente identificados;
- junta limpia y preparada según el detalle;
- geometría verificada antes y después del punteo;
- personal y consumibles conformes al procedimiento;
- puntos ubicados e inspeccionados sin fisuras visibles;
- reparaciones cerradas y trazables;
- liberación registrada antes de la soldadura final.
ERCO: control trazable de fabricación y montaje
En ERCO integramos ingeniería, fabricación, inspección y montaje para que cada junta avance con documentación vigente y evidencia verificable. Si su proyecto requiere estructuras metálicas industriales, control de soldadura, dossier de calidad o asistencia técnica en taller y obra, contacte a nuestro equipo. Podemos evaluar el alcance y proponer un plan de control alineado con sus planos, ITP, especificaciones y norma contractual.