Pilotes hincados en Peru que emplean secciones tubulares de acero requieren una verificación trazable de su geometría y del espesor de pared. Una medición ultrasónica bien planificada permite confirmar el material recibido, investigar una zona con corrosión o daño y sustentar una decisión antes de liberar el elemento para la hinca. No reemplaza el criterio del diseñador ni crea por sí sola una tolerancia de aceptación: convierte una inspección visual en datos localizados que deben compararse con el expediente técnico.
El objetivo no es acumular lecturas aisladas. El control debe relacionar cada valor con el código del pilote, tramo, cota longitudinal, sector circunferencial, condición superficial, equipo empleado y documento de referencia. Esa relación es la que permite decidir si el elemento continúa, se amplía la inspección o queda retenido para evaluación.
¿Por qué medir el espesor de pared del pilote tubular?
El espesor participa en la capacidad de la sección, su respuesta durante la instalación y la durabilidad prevista. Una reducción localizada puede provenir de corrosión, erosión, daño de transporte, preparación superficial agresiva o una condición de fabricación que debe ser aclarada. También puede existir una lectura aparente causada por mala limpieza, acoplamiento deficiente o una configuración incorrecta del equipo.
Una sola cifra no representa todo el fuste
Un promedio puede ocultar un mínimo local. Por eso, el plan debe definir posiciones repetibles y aumentar la densidad de lecturas alrededor de cualquier indicación. La evaluación considera el patrón espacial, la repetibilidad y la relación con soldaduras, extremos, zonas de apoyo, puntos de izaje y áreas golpeadas; no solo el menor número observado.
Documentos que gobiernan la inspección
Expediente, planos e ITP
Antes de medir se deben identificar el espesor nominal, material, diámetro, tolerancias de suministro, sobreespesor por corrosión cuando corresponda y zonas con requisitos especiales. Estos datos provienen de planos aprobados, especificaciones, certificados, procedimiento de inspección, plan de puntos de inspección y ensayo (ITP) y documentación del fabricante. Si existen discrepancias entre fuentes, el pilote no debe liberarse por interpretación de campo.
Norma y procedimiento aplicables
La ISO 16809:2025 establece principios para determinar espesores mediante el tiempo de vuelo de pulsos ultrasónicos. La ASTM E797/E797M aborda la medición manual por contacto pulso-eco desde una sola cara. Debe usarse la norma incorporada contractualmente y el procedimiento aprobado para el proyecto; citar una norma no sustituye la calificación del personal ni la demostración de aptitud del sistema.
¿Cuándo conviene aplicar la medición ultrasónica?
El control puede programarse durante la recepción de pilotes, después de un almacenamiento prolongado, ante pérdida visible de recubrimiento, corrosión, abolladura o contacto accidental, y antes de aceptar un tramo recuperado o reparado. También sirve como línea base cuando el expediente exige conservar valores para futuras inspecciones.
Inspección dirigida por riesgo
No todas las superficies requieren la misma densidad. Las zonas con agua retenida, contacto con durmientes, salpicaduras, escurrimientos, extremos abiertos o daños de manipulación merecen una revisión focalizada. La frecuencia, extensión y cobertura deben quedar definidas en el ITP o ser autorizadas por la supervisión.
Cómo definir el mapa de medición
Estaciones longitudinales y sectores circunferenciales
El fuste puede dividirse en estaciones identificadas desde una referencia física estable y en sectores alrededor de la circunferencia. Cada punto recibe un código inequívoco. Fotografías generales y de detalle ayudan a reconstruir la ubicación, especialmente cuando el tramo será girado, empalmado o trasladado después de medir.
Ampliación alrededor de una lectura atípica
Cuando aparece un valor inesperado, se repite la lectura después de revisar superficie, acoplante y configuración. Si persiste, se agregan puntos vecinos para delimitar el área. No corresponde lijar extensamente, rellenar, reparar ni descartar el pilote sin una instrucción aprobada y sin preservar primero la evidencia.
Preparación de la superficie de contacto
La sonda necesita contacto estable con el acero. Se retiran suciedad, cascarilla suelta, productos de corrosión y recubrimiento desprendido en el área autorizada, sin reducir material sano. La guía de inspección subacuática de la FHWA destaca que una superficie limpia es necesaria para obtener lecturas y que la rugosidad o picaduras severas pueden impedir una medición confiable.
Proteger el sistema anticorrosivo
Si el pilote está pintado, metalizado o protegido con otro sistema, la remoción local y su restitución deben seguir el procedimiento de recubrimientos. El método de medición a través del recubrimiento, cuando se proponga, necesita validación específica. Al terminar, el punto intervenido se limpia y repara conforme a la especificación antes de exponerlo al ambiente marino.
Equipo, sonda y bloques de referencia
El medidor, la sonda y el rango deben ser apropiados para el material, espesor esperado, temperatura, curvatura y estado de la superficie. La configuración de velocidad acústica se verifica con un bloque representativo o con una referencia aceptada por el procedimiento. La FHWA incluye el diámetro y el espesor de pared de pilotes tubulares entre las características que deben verificarse frente a planos y especificaciones.
Verificación antes, durante y después
El inspector registra la identificación y vigencia del equipo, la sonda utilizada y las comprobaciones de funcionamiento. Si la verificación final no reproduce la referencia dentro del criterio definido, las lecturas afectadas deben revisarse. ERCO recomienda que el registro indique también el acoplante, la condición de la superficie y cualquier ajuste realizado.
Ejecución de la lectura en campo
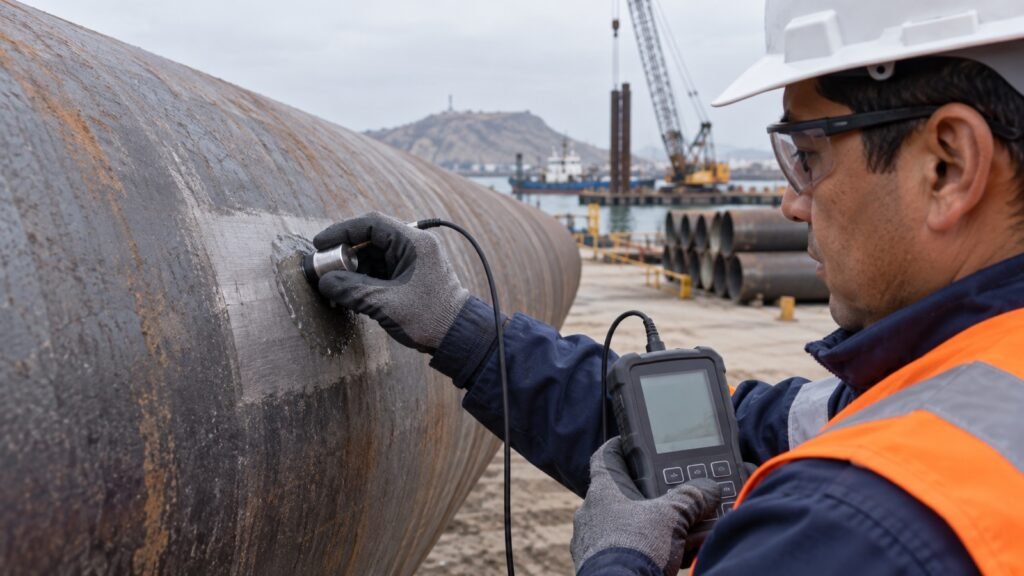
La sonda se coloca de manera estable sobre el punto preparado, con suficiente acoplante y sin deslizarla hasta mezclar posiciones. Se espera una respuesta consistente y se repite cuando el valor fluctúa. En superficies cilíndricas, la orientación y el tamaño de la sonda deben ser compatibles con la curvatura.
Distinguir espesor de detección de discontinuidades
Un medidor de espesor no sustituye un ensayo ultrasónico de soldaduras ni caracteriza automáticamente laminaciones o grietas. Si la señal es inestable, se pierde el eco de fondo o existe una indicación asociada a la costura, corresponde aplicar el método complementario definido por el especialista y el expediente.
Factores que pueden distorsionar el resultado
- Superficie rugosa, picada o con cascarilla no adherida.
- Recubrimiento sin compensación validada.
- Velocidad acústica configurada para un material distinto.
- Sonda inadecuada para la curvatura o el rango de espesor.
- Temperatura fuera de la condición cubierta por el procedimiento.
- Acoplamiento irregular, presión variable o punto mal identificado.
Estos factores se controlan antes de interpretar el valor. Cuando la superficie no permite obtener una respuesta confiable, el registro debe declararlo; no se reemplaza la lectura con una estimación visual.
Evaluación contra el criterio del proyecto
Comparar con la referencia correcta
La evaluación debe usar el espesor exigido y las tolerancias que correspondan al producto suministrado, al diseño y al contrato. No existe un porcentaje universal aplicable a todos los pilotes. El diseñador o responsable autorizado debe considerar la ubicación del hallazgo, su extensión, el mecanismo probable, las solicitaciones de instalación y servicio y la protección anticorrosiva prevista.
No liberar por promedio
Una serie de valores altos no compensa automáticamente un mínimo localizado. Se reportan valores individuales, croquis, extensión investigada y criterio documental. Si el mínimo está fuera del rango aprobado o el dato es dudoso, el elemento permanece identificado y retenido hasta recibir una disposición escrita.
Respuesta ante una no conformidad
El primer paso es evitar que el pilote ingrese a la secuencia de hinca por error. Se marca su estado, se separa físicamente cuando sea posible y se emite la consulta o no conformidad con toda la evidencia. La disposición puede requerir inspección adicional, cálculo, reparación aprobada, cambio de uso o rechazo; ninguna de esas salidas debe improvisarse en campo.
La reparación también necesita cierre
Si se autoriza una reparación, el documento debe definir preparación, material, procedimiento, inspección posterior y restitución del recubrimiento. El cierre enlaza la medición inicial, la autorización, la ejecución y la verificación final con el mismo código de pilote.
Registro mínimo para la trazabilidad
- Proyecto, frente, fecha y responsable de la inspección.
- Código del pilote, tramo, diámetro, material y espesor de referencia.
- Croquis de estaciones y sectores circunferenciales.
- Equipo, sonda, bloque de referencia y verificaciones funcionales.
- Preparación superficial, recubrimiento y acoplante.
- Lecturas individuales, repeticiones, fotografías y observaciones.
- Criterio documental aplicado, estado y firma de liberación.
Hold point antes de la hinca
Cuando la medición forma parte de la recepción o investigación de un hallazgo, conviene establecer un punto de espera antes del izaje. Calidad confirma que el mapa está completo; producción verifica que el pilote correcto está liberado; SSOMA revisa el acceso y manipulación; y la supervisión firma cuando el ITP lo exige. Así se evita que la presión de la secuencia convierta un dato pendiente en una aceptación tácita.
Control técnico que protege la instalación
La medición ultrasónica del espesor aporta valor cuando está integrada a planos, certificados, inspección visual, trazabilidad y decisión de ingeniería. En pilotes tubulares para obras portuarias, un mapa bien ejecutado reduce incertidumbre antes de movilizar el martillo y deja evidencia útil para la construcción y el mantenimiento.
¿Necesitas revisar pilotes, preparar un ITP o resolver hallazgos antes de la hinca? ERCO brinda soporte técnico para cimentaciones profundas y obras portuarias, desde la recepción documental hasta la liberación de campo. Conversa con nuestro equipo para evaluar el alcance de tu proyecto en el Perú.