En proyectos de estructuras metálicas industriales, disponer de un certificado de soldador no basta para autorizar cualquier junta. La liberación debe demostrar que la persona está identificada, que su calificación cubre el proceso y el tipo de trabajo asignado, que mantiene la continuidad exigida por el código contractual y que existe trazabilidad entre el soldador, el WPS y la unión ejecutada.
Este control evita dos extremos frecuentes: aceptar documentos sin revisar su alcance o paralizar el frente porque la verificación se dejó para el momento de soldar. El objetivo no es crear una barrera administrativa, sino asegurar que cada unión sea realizada por personal habilitado para la tarea real y que la evidencia pueda recuperarse durante la inspección, el cierre del dossier o una investigación de no conformidad.
Los criterios definitivos deben provenir del expediente técnico, los planos, las especificaciones, el ITP, el código de soldadura incorporado al contrato, los WPS aprobados y el sistema de calidad del fabricante. No existe una vigencia, posición o rango universal que pueda trasladarse automáticamente entre proyectos.
Por qué la calificación del soldador es un control de producción
Una unión puede contar con material conforme, preparación correcta y un WPS aprobado, pero seguir expuesta a defectos si la persona asignada no domina el proceso, la posición o el tipo de junta. La calificación de desempeño aporta evidencia de que el soldador, operador o punteador demostró una habilidad bajo variables definidas y mediante el método de evaluación previsto por el código aplicable.
En taller y obra, esa evidencia debe convertirse en una autorización operativa. El responsable de producción necesita saber quién puede ejecutar cada tarea; calidad debe comprobar el alcance; la supervisión debe poder auditarlo; y el registro final debe vincular la unión con la persona que la realizó. Si estas cuatro funciones trabajan con listas distintas, la calificación pierde valor práctico.
Calificación de procedimiento y calificación de desempeño no son lo mismo
El WPS gobierna cómo se realiza la soldadura
El procedimiento de soldadura define las variables de ejecución aprobadas para una familia de uniones: proceso, materiales, consumibles, preparación, posición, parámetros, secuencia y controles asociados. Puede estar sustentado por precalificación o por ensayos, según el código y las condiciones del proyecto. La existencia del WPS no califica automáticamente a quienes lo aplican.
El WPQR demuestra la habilidad de una persona dentro de un alcance
El registro de calificación de desempeño —frecuentemente identificado como WPQR u otra denominación del sistema contractual— documenta la prueba ejecutada, sus variables, la inspección y los resultados. Ese registro pertenece a una persona identificada y cubre solo el rango que el código reconoce a partir de la prueba. No reemplaza el WPS, no autoriza cambios de ingeniería y no convierte al soldador en inspector.
La Bridge Welding Reference Manual de FHWA explica la relación entre proceso, tipo de soldadura, posición y calificación de soldadores u operadores. Debe usarse como referencia técnica cuando corresponda, sin sustituir el código contractual ni la aprobación del proyecto.
Definir primero la base documental aplicable
Código y edición incorporados al contrato
Antes de revisar certificados, el equipo debe fijar qué documentos gobiernan la aceptación. Como mínimo, conviene identificar la edición del código incorporada al contrato, las especificaciones particulares, los planos IFC, la matriz de WPS aprobados, el ITP, el procedimiento de fabricación y montaje, y los requisitos del cliente o de la supervisión para aceptar calificaciones previas.
Responsables y registros del proyecto
También debe establecerse quién puede aprobar equivalencias, ampliar el alcance mediante una nueva prueba, reconocer certificados de terceros o resolver una discrepancia documental. Estas decisiones no deben quedar a criterio del capataz en el frente de trabajo.
Construir una matriz de alcance por persona y tarea
La revisión resulta más segura cuando el certificado se traduce a una matriz operativa. Por cada soldador, operador o punteador se registra la identidad, el código interno, la función, el proceso calificado, el tipo de soldadura, las posiciones cubiertas, la condición tubular o no tubular cuando aplique, las variables que limitan el alcance y el estado de continuidad.
Proceso y variante de proceso
La habilidad demostrada con un proceso no debe extenderse por semejanza a otro. Incluso dentro de una misma familia, el código puede distinguir variantes o condiciones que requieren revisión. La matriz debe usar la misma nomenclatura del código, el WPS y el registro de calificación para evitar autorizaciones por interpretación verbal.
Tipo de soldadura, posición y geometría
Una prueba de ranura, una de filete o una destinada solo a punteo pueden otorgar alcances diferentes. La posición, el acceso, la progresión y la geometría tubular también pueden limitar la autorización. El control debe comparar la junta real del plano con la cobertura documentada, no solo verificar que el certificado diga “soldador calificado”.
Soldador, operador y punteador
El trabajo manual o semiautomático, la operación de equipos mecanizados y el punteo pueden tener requisitos distintos. En una fabricación con procesos combinados, una misma persona podría estar habilitada para una función y no para otra. La asignación debe respetar esa diferencia y conservar registros independientes cuando el sistema de calidad lo requiera.
Revisión documental antes de movilizar al frente
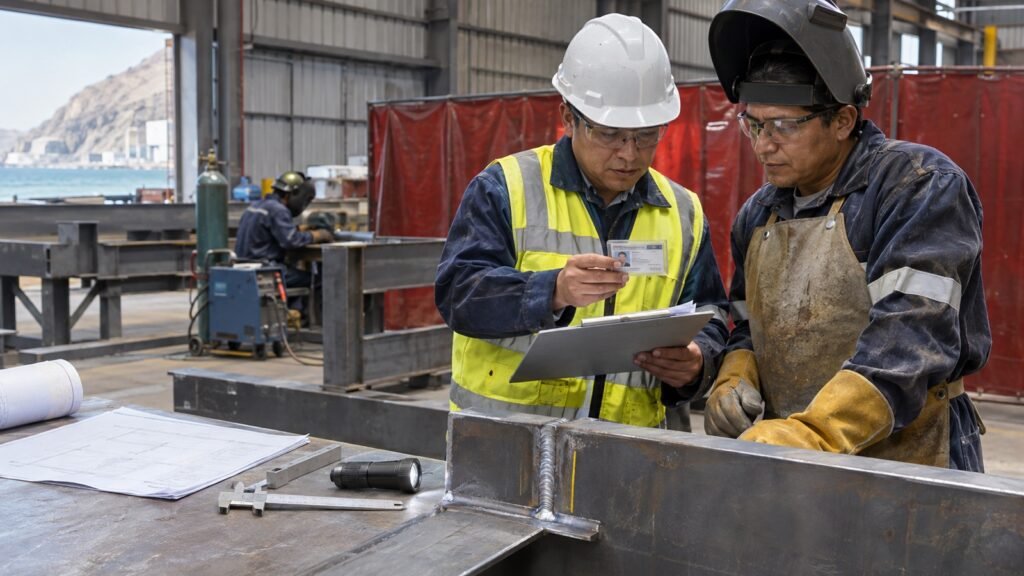
La verificación debe realizarse con anticipación suficiente para corregir faltantes sin afectar la secuencia de montaje. Un control práctico incluye identidad coincidente, registro legible, proceso y variables de prueba, resultados de inspección o ensayo, firmas o validaciones requeridas, referencia al código utilizado y evidencia de continuidad.
Si el proyecto exige aceptación previa por la supervisión, esa liberación debe quedar cerrada antes de programar la junta crítica. Un archivo enviado por mensajería o una fotografía parcial no reemplazan el registro completo cuando faltan páginas, resultados, fechas o responsables.
Controlar la continuidad con evidencia verificable
Evidencia vinculada al proceso
La continuidad busca demostrar que la persona ha mantenido actividad con el proceso dentro de las condiciones previstas por el código contractual. No debe inferirse solo por antigüedad, permanencia en planilla o experiencia general. El registro puede apoyarse en mapas de soldadura, partes diarios, viajeros de fabricación, liberaciones de inspección y otros documentos que identifiquen al ejecutante y el proceso utilizado.
Brechas que requieren suspensión de la autorización
La frecuencia y el periodo de efectividad deben tomarse del código y del contrato vigentes para el proyecto. Si la evidencia presenta una brecha, una corrección tardía o una firma sin respaldo, el responsable de calidad debe suspender la autorización correspondiente hasta resolver la condición. No es válido reconstruir continuidad con declaraciones sin trazabilidad.
Vincular al soldador con el WPS asignado
La liberación debe responder a una pregunta concreta: ¿esta persona puede ejecutar esta junta con este WPS? Para ello, producción y calidad pueden usar una lista diaria o por frente que relacione código de elemento, junta, WPS, proceso, soldador autorizado y estado de inspección.
El WPS debe estar disponible en el punto de trabajo en una versión controlada y comprensible. Si se cambia de proceso, posición, consumible, respaldo o condición de junta, corresponde revisar nuevamente la asignación. La calificación no autoriza al soldador a modificar el procedimiento por conveniencia de acceso o productividad.
Identificar las uniones sin dañar el elemento
La trazabilidad puede lograrse mediante mapas de soldadura, viajeros, etiquetas resistentes, registros digitales o marcas permitidas por el proyecto. El método debe relacionar cada unión con quien la ejecutó, sin introducir entallas, contaminación o concentraciones de esfuerzo.
El punzonado duro, la ubicación de marcas y cualquier grabado sobre el acero requieren aprobación expresa cuando puedan afectar zonas sensibles. Si participan varias personas en una misma unión, el registro debe distinguir su intervención por tramo, cara, pasada o función, según el nivel de detalle exigido.
Verificar condiciones durante la ejecución
La autorización documental no elimina el control en campo. El inspector debe confirmar que la identidad coincide, que se utiliza el WPS asignado, que el proceso y consumible corresponden, que la posición real está cubierta y que las condiciones previas de la junta fueron liberadas.
También deben observarse cambios de turno, reemplazos por ausencia, ingreso de personal de apoyo, tareas de punteo y operaciones mecanizadas. Una unión iniciada por una persona y continuada por otra necesita trazabilidad de ambas. El objetivo es mantener la cadena documental sin interferir innecesariamente con la producción.
Gestionar soldadores de subcontratistas y movilizaciones
Cuando intervienen subcontratistas, el contratista principal debe integrar sus registros al mismo sistema de control. No basta con recibir una lista de nombres: hay que revisar el código, la edición, el alcance, la continuidad, la identidad y la correspondencia con los WPS aprobados para el proyecto.
Una calificación aceptada en otro contrato puede requerir evaluación antes de reutilizarse. La aceptación depende del código incorporado, de la evidencia presentada y de las condiciones pactadas. Si se requiere una demostración complementaria o una nueva prueba, debe planificarse con materiales, cupones, testigos, laboratorio y criterios definidos antes de ejecutarla.
Tratar desviaciones sin ocultar el alcance del problema
Certificado vencido, continuidad no demostrada o alcance insuficiente
La primera acción es detener nuevas asignaciones de la persona para la condición observada e identificar desde cuándo existe la duda. Luego se deben localizar las uniones potencialmente afectadas, preservar los registros y solicitar una evaluación técnica. La respuesta puede incluir revisión documental, inspección adicional, ensayo, reparación o aceptación sustentada, según lo determinen el código, la ingeniería y la supervisión.
Identidad o registro inconsistente
Si el código interno, nombre, firma o fotografía no permiten identificar con certeza al ejecutante, la unión no debe liberarse solo por semejanza. Calidad debe resolver la inconsistencia con fuentes controladas y dejar evidencia de la corrección. Cambiar retroactivamente mapas o viajeros sin una revisión formal debilita todo el dossier.
Trabajo fuera del WPS o proceso autorizado
La condición debe gestionarse como no conformidad de producción, no únicamente como problema de personal. Se requiere evaluar tanto la habilidad del ejecutante como la validez del procedimiento aplicado y la condición de la unión. La reinspección visual, por sí sola, no siempre demuestra que todas las variables afectadas sean aceptables.
Planificar una nueva prueba de calificación
Cuando se necesita calificar o reactivar personal, el plan debe indicar código y edición, proceso, posición, tipo de cupón, WPS o instrucción de prueba, materiales, consumibles, preparación, supervisión, identificación de probetas, inspección y ensayos. El alcance buscado debe definirse antes de elegir la prueba; de lo contrario, puede obtenerse un certificado que no cubra las juntas programadas.
El registro final debe ser coherente con los resultados emitidos por el laboratorio o el responsable autorizado. La guía técnica de AISC sobre soldadura diferencia la calificación de procedimientos y de personal, y recuerda que el alcance depende de variables del código aplicable.
Integrar seguridad y calidad en la prueba y en la producción
Las pruebas y la soldadura productiva involucran electricidad, radiación, humos, superficies calientes, gases, esmerilado y riesgo de incendio. El área debe contar con evaluación de riesgos, ventilación, control de fuentes de ignición, EPP, protección de terceros y equipos en condición segura.
Como referencias de seguridad pueden consultarse el D.S. N.° 011-2019-TR para el sector construcción en Perú y la Subparte J de OSHA 29 CFR 1926. La matriz IPERC, el procedimiento de trabajo y la normativa contractual deben definir los controles concretos del frente.
Incluir puntos claros en el ITP
El ITP debe indicar cuándo se revisa la calificación, quién la acepta y qué registro evidencia la liberación. Es útil considerar un punto previo al inicio de fabricación o montaje, una verificación antes de juntas críticas, controles por cambio de proceso o WPS y una revisión final del mapa de soldadura.
Los puntos de espera o presencia no deben copiarse de otro proyecto sin evaluar riesgo, volumen y criticidad. La supervisión, el fabricante y el responsable técnico deben acordar la intervención necesaria para no generar zonas sin control ni esperas improductivas.
Contenido mínimo del dossier de soldadores
El expediente final puede organizarse por persona y por proceso. Debe permitir recuperar la solicitud de calificación, identidad, registro de prueba, resultados, alcance, aceptación del proyecto, evidencia de continuidad, autorizaciones por frente, mapas de soldadura, no conformidades y eventuales revalidaciones.
Conviene mantener una lista maestra con control de versiones. Los certificados sustituidos no deben desaparecer: deben quedar archivados con su estado para reconstruir qué documento estaba vigente cuando se ejecutó cada unión.
Checklist antes de autorizar una junta
- Confirmar identidad y función: soldador, operador o punteador.
- Verificar el código y la edición exigidos por el contrato.
- Comparar proceso, tipo de soldadura, posición y geometría con la junta real.
- Revisar variables que limitan el alcance de la calificación.
- Comprobar continuidad mediante registros trazables.
- Vincular la persona con el WPS aprobado y el código de junta.
- Confirmar aceptación del cliente o supervisión cuando corresponda.
- Definir el método de identificación en el mapa de soldadura.
- Verificar controles de seguridad y condición del equipo.
- Registrar la liberación antes de iniciar el trabajo.
ERCO integra calificación, producción e inspección
Una gestión efectiva de soldadores conecta documentos, personas y uniones reales. Esa integración permite programar el frente con anticipación, detectar brechas antes de soldar y entregar un dossier que respalde cada junta de la estructura.
Si su proyecto requiere fabricación, montaje o control de calidad de estructuras de acero, solicite una evaluación técnica a ERCO. Podemos apoyar la revisión de WPS, la matriz de calificaciones, el ITP, la trazabilidad de soldaduras y la liberación documentada de los frentes de trabajo.