Pilotes hincados en Peru: en un pilote tubular de acero, la costura longitudinal o helicoidal no es una línea secundaria. Forma parte del fuste que transmitirá los esfuerzos de manipulación, izaje, hinca y servicio. Por eso, su control debe empezar con la documentación de fabricación, continuar con una inspección trazable en patio y cerrarse antes de autorizar el elemento para su instalación.
Este control no debe confundirse con la inspección del empalme circunferencial ejecutado entre tramos ni con una medición aislada del espesor de pared. La costura de fabricación tiene su propio origen, procedimiento, historial de inspección y criterio de aceptación. En un proyecto portuario, la decisión de liberar, ampliar el examen o retener el pilote corresponde a los planos, especificaciones, ITP, norma contractual, certificados del fabricante y disposición del responsable técnico.
¿Qué costura tiene un pilote tubular de acero?
Costura longitudinal
En un tubo con costura longitudinal, la unión soldada sigue aproximadamente el eje del pilote. Su identificación permite relacionar el tramo físico con el plano de fabricación, la placa o bobina de origen, el procedimiento de soldadura, el lote y los registros de ensayo. La continuidad visual de esa línea debe poder seguirse sin perder la correspondencia entre el marcado del elemento y su expediente.
Costura helicoidal
En un tubo helicoidal, la unión recorre el cilindro con una trayectoria inclinada. ASTM A252/A252M reconoce pilotes soldados con costuras longitudinales, helicoidales a tope o helicoidales traslapadas, además de productos sin costura. Esa clasificación ayuda a definir qué documento y qué detalle se revisan; no reemplaza las exigencias particulares del proyecto ni autoriza a aplicar un mismo criterio a productos distintos.
No es lo mismo que un empalme de campo
El empalme circunferencial une dos tramos para alcanzar la longitud requerida. La costura de fabricación conforma el tubo. Ambas pueden coincidir en una zona cercana, pero sus responsables, WPS, calificaciones, informes de ensayos y reparaciones pueden ser diferentes. Mezclar los registros impide saber qué fue aceptado en planta y qué se ejecutó posteriormente en obra.
Por qué revisar la costura antes de la hinca
La recepción documental no demuestra por sí sola la condición actual del pilote. Durante carga, descarga, transporte, acopio y preparación pueden aparecer golpes, abrasión, corrosión superficial, daños de recubrimiento o deformaciones que crucen la costura. También puede perderse la identificación del tramo o quedar una indicación sin vínculo claro con el informe de fábrica.
La inspección previa permite establecer una línea base. Si durante la hinca aparece una respuesta anormal, una fuga en un pilote cerrado, una deformación o una indicación superficial, el equipo técnico podrá comparar el hallazgo con fotografías, mapas y ensayos previos en lugar de reconstruir la historia después del evento.
Documentos que gobiernan la aceptación
Expediente, planos e ITP
El expediente técnico debe definir el tipo de pilote, material, grado, geometría, norma de suministro, fabricación, recubrimiento y función estructural. Los planos de taller aprobados y el ITP deben precisar puntos de espera, alcance de inspección, método de ensayo, personal autorizado, registros y autoridad para liberar. Si existe una contradicción entre documentos, corresponde resolverla formalmente antes de continuar.
Trazabilidad del fabricante
La ficha del pilote debe enlazar su código físico con certificados de material, identificación de placa o bobina, procedimiento de fabricación, WPS/PQR cuando corresponda, calificación del personal, controles dimensionales, resultados de ensayos no destructivos, reparaciones y liberación de fábrica. Un informe de ensayo sin ubicación verificable sobre el fuste no ofrece trazabilidad suficiente para una decisión de obra.
Norma contractual y edición aplicable
ASTM A252/A252M establece el marco de suministro para pilotes tubulares de acero soldados y sin costura. API Specification 2B puede aparecer en proyectos que especifican tubería estructural fabricada. La edición y el alcance aplicables no deben suponerse: son los indicados por el contrato. Si el proyecto invoca otras normas de soldadura o ensayos, estas deben leerse junto con las especificaciones particulares y no como sustitutos automáticos.
Cómo preparar una inspección trazable
Identificación y orientación
Antes de limpiar o marcar, se confirma el código del pilote, tramo, extremo de cabeza y punta, longitud, orientación y relación con el plano. Conviene establecer una referencia longitudinal y sectores circunferenciales para ubicar cualquier hallazgo. En costuras helicoidales, la estación longitudinal debe combinarse con la posición alrededor del fuste para evitar descripciones ambiguas.
Acceso, estabilidad y superficie
El pilote se apoya e inmoviliza sobre cunas compatibles con su peso y diámetro. La inspección no debe ejecutarse sobre un elemento que pueda rodar ni bajo una carga suspendida. La superficie se acondiciona únicamente en la extensión y con el método autorizados, conservando el metal base, la geometría de la soldadura y la evidencia necesaria. Remover una indicación antes de registrarla puede destruir información útil.
Mapa de la costura
El mapa debe indicar inicio y fin del tramo, estaciones, sectores, cruces con empalmes, accesorios soldados, ventanas de recubrimiento y áreas reparadas. Las fotografías generales muestran el contexto; las de detalle incluyen código y escala. El objetivo no es producir muchas imágenes, sino poder volver exactamente al mismo punto.
Inspección visual de la costura
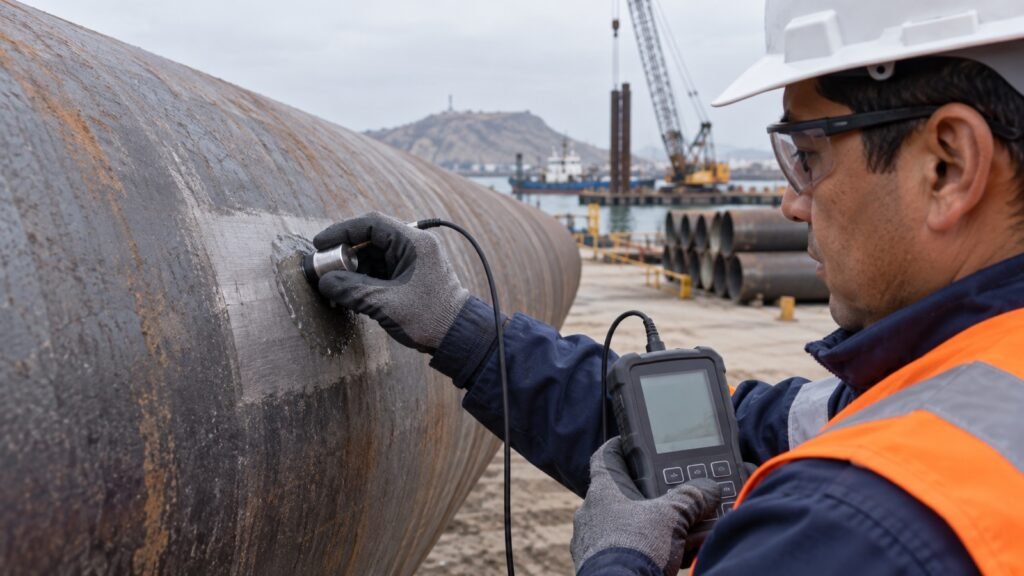
La inspección visual verifica continuidad, accesibilidad y condición superficial. Se observan interrupciones, golpes que crucen la unión, corrosión localizada, zonas quemadas, esmerilados no documentados, salpicaduras adheridas, transición irregular, indicaciones lineales, cavidades visibles y cambios de geometría. También se revisan los extremos del tubo, porque el corte o la preparación para un empalme pueden interceptar la costura de fabricación.
La apariencia no basta para aceptar ni rechazar. Una zona visualmente uniforme puede requerir el ensayo definido por el ITP; una irregularidad superficial puede necesitar limpieza controlada y evaluación antes de calificarla como discontinuidad relevante. No se deben inventar tamaños admisibles ni comparar con fotografías genéricas: el criterio proviene del documento contractual aplicable.
Ensayos no destructivos según el ITP
El método responde al tipo de indicación
El proyecto puede exigir ultrasonido, partículas magnéticas, líquidos penetrantes, radiografía u otra técnica, sola o combinada. La selección depende del material, geometría, proceso de fabricación, orientación esperada de las discontinuidades, accesibilidad y propósito del examen. Caltrans, por ejemplo, incorpora en su control de calidad para pilotes tubulares la verificación de ensayos no destructivos de soldaduras conforme a sus especificaciones.
Procedimiento, equipo y personal
El ensayo debe ejecutarse con procedimiento aprobado, equipo identificado, verificación o calibración vigente, consumibles compatibles y personal calificado para el método y nivel exigidos. La ficha registra configuración, superficie, cobertura, limitaciones, ubicación de las indicaciones y resultado frente al criterio aplicable. Un reporte que solo diga “conforme” sin identificar pilote, tramo y zona examinada debilita el dossier.
Cobertura y muestreo no se improvisan
El porcentaje de inspección, las zonas críticas y la ampliación ante hallazgos deben venir del ITP, la especificación o una instrucción aprobada. No existe una cobertura universal válida para todo pilote. Si aparece una indicación fuera del muestreo previsto, el responsable técnico evalúa la extensión necesaria y deja la decisión documentada.
Interfaces que requieren atención especial
Cruce con empalmes y accesorios
La intersección entre una costura de fabricación y un empalme circunferencial concentra información de dos procesos. Debe confirmarse que la preparación, soldadura, inspección y eventual reparación del empalme no oculten una zona pendiente de la costura. Lo mismo aplica a orejas, guías, placas, ánodos o accesorios: su posición y soldadura deben estar aprobadas y no impedir el examen requerido.
Recubrimiento y zonas reparadas
Cuando el pilote tiene sistema anticorrosivo, la inspección de la costura se coordina con la preparación superficial y el control del recubrimiento. Retirar pintura solo para “mirar mejor” sin autorización puede generar una reparación innecesaria o comprometer la garantía. Después de una intervención aprobada, se restituye el sistema según la especificación y ficha del fabricante, con su propio registro de inspección.
Qué hacer ante una indicación o daño
El hallazgo se marca, fotografía y ubica antes de intervenir. El pilote queda retenido cuando el procedimiento lo exige. La evaluación puede ordenar limpieza adicional, ampliación del ensayo, revisión de registros de fábrica, medición dimensional, análisis de ingeniería o reparación. No corresponde esmerilar, calentar, rellenar con soldadura ni enderezar localmente para “hacer desaparecer” la evidencia.
Si se autoriza una reparación, deben quedar definidos el procedimiento, preparación, consumible, condiciones ambientales, precalentamiento cuando aplique, secuencia, inspección posterior y restitución del recubrimiento. La reinspección debe demostrar el cierre conforme al mismo marco documental que originó la observación.
Control durante la hinca
La liberación previa no elimina la vigilancia. Durante el izaje y la instalación se controlan golpes, deslizamientos de mordazas, contacto con guías, deformaciones y cualquier señal que coincida con la ruta de la costura. Un cambio anormal en la respuesta del sistema martillo-pilote, una fisura visible o una deformación obliga a detener y aplicar el procedimiento aprobado; no prueba por sí solo que la costura sea la causa.
El registro de hinca debe mantener el código del pilote y permitir correlacionar secuencia, golpes, pausas, empalmes, incidencias y observaciones posteriores. Esa integración evita que el dossier de fabricación quede separado del comportamiento real en campo.
Lista de liberación antes de autorizar el pilote
- Código, tramo y orientación coinciden con planos y registros.
- Certificados, planos de taller e informes de fabricación son trazables.
- La costura longitudinal o helicoidal está mapeada e inspeccionada.
- Los ensayos exigidos tienen procedimiento, equipo y personal válidos.
- Indicaciones, reparaciones y reinspecciones están cerradas formalmente.
- Empalmes, accesorios y recubrimiento no ocultan zonas pendientes.
- El pilote permanece estable, protegido e identificado hasta la hinca.
- El ITP registra la firma o liberación del responsable autorizado.
Dossier mínimo de calidad
El dossier reúne plano conforme a fabricación, certificados de material, identificación del fabricante, procedimientos de soldadura, calificaciones, informes de ensayos, mapa de costuras, registro fotográfico, no conformidades, reparaciones, reinspecciones, control de recubrimiento y liberación. Al terminar la hinca, se incorporan el parte del pilote y cualquier inspección posterior exigida.
La calidad no consiste en acumular formatos separados. El valor está en mantener una cadena comprobable desde el material de origen y la costura fabricada hasta la posición final del pilote dentro de la estructura.
Fuentes técnicas de referencia
- ASTM A252/A252M-26, Standard Specification for Welded and Seamless Steel Pipe Piles.
- American Petroleum Institute, API Specification 2B: Specification for the Fabrication of Structural Steel Pipe.
- FHWA GEC 12, Design and Construction of Driven Pile Foundations.
- Caltrans Construction Manual, Section 4-49: Piling.
ERCO: control técnico para pilotes tubulares
En ERCO integramos fabricación, soldadura, ensayos, trazabilidad y control de campo para que cada pilote llegue a la hinca con una liberación documentada. Si su proyecto requiere revisar costuras de fabricación, resolver una no conformidad o preparar un ITP de pilotes tubulares, contáctenos para evaluar el alcance técnico y la documentación aplicable.