En las estructuras metálicas industriales, una deformación detectada después del corte, armado, soldadura, manipulación o transporte no se corrige simplemente aplicando una llama hasta que la pieza “vuelva a su sitio”. El enderezado por calor es una intervención controlada sobre el acero: requiere identificar la causa y la geometría de la desviación, confirmar que el material admite el método, definir un patrón de calentamiento, vigilar la temperatura, evitar restricciones o cargas no autorizadas y comprobar el resultado antes de liberar el elemento.
La corrección improvisada puede ocultar una no conformidad, agravar la distorsión, alterar el recubrimiento o afectar propiedades del metal. Por eso, en proyectos industriales y portuarios del Perú, el criterio de aceptación debe provenir del expediente, los planos de fabricación y montaje, el ITP, la especificación, la norma contractual y el procedimiento aprobado. Este artículo presenta una ruta práctica de control sin convertir valores de otra obra en límites universales.
¿Cuándo corresponde evaluar un enderezado por calor?
El primer paso no es encender el soplete, sino establecer qué cambió y por qué. La desviación puede aparecer por contracción de soldadura, secuencia de fabricación, corte térmico, almacenamiento deficiente, izaje, transporte, galvanizado o montaje forzado. También puede tratarse de una contraflecha prevista en los planos y no de un defecto.
Antes de decidir una corrección se debe comparar la geometría real con la geometría de diseño y con los registros anteriores del elemento. Una viga con flecha, una placa alabeada, una columna fuera de rectitud y una cartela deformada no se analizan de la misma manera. Tampoco debe asumirse que toda desviación es reparable en taller: si existe una grieta, un pliegue agudo, daño por impacto, reducción de sección o una condición que comprometa la función estructural, corresponde detener la intervención y solicitar evaluación del responsable técnico.
Diferenciar prevención, corrección y reparación
La prevención de contracciones se define antes y durante la soldadura mediante secuencias, fijaciones, predeformación y control dimensional. El enderezado por calor actúa después de que existe una desviación y busca recuperar una geometría aprobada mediante expansión y contracción térmica controladas. Una reparación estructural, en cambio, puede incluir retiro de material, soldadura, refuerzo o sustitución y necesita su propia ingeniería y trazabilidad. Mezclar estos tres conceptos conduce a trabajos sin alcance claro y a liberaciones incompletas.
Documentos que deben gobernar la corrección
El método debe prepararse para el elemento real, no copiarse de una experiencia anterior. Como mínimo, la revisión debe identificar el grado y condición de suministro del acero, espesor, geometría, soldaduras cercanas, historial de fabricación, tratamiento superficial, función estructural, restricciones de acceso y estado de cargas. Los aceros de alta resistencia, los materiales con requisitos especiales de tenacidad y los componentes sometidos a tratamientos previos pueden requerir controles adicionales o excluir determinados procedimientos.
La orientación oficial de AISC sobre fabricación reconoce el uso de calor controlado para enderezar, curvar o dar contraflecha al acero estructural y remite a las disposiciones aplicables de AWS D1.1 y AISC. La edición contractual de esas normas, los planos y las especificaciones del proyecto son los que deben definir su aplicación. No basta con citar una norma si el procedimiento no describe cómo se controlará en campo.
Contenido mínimo del procedimiento aprobado
- Identificación única del elemento y de la no conformidad.
- Geometría inicial medida y criterio de aceptación aplicable.
- Material, espesor, soldaduras, recubrimiento y zonas sensibles.
- Patrón, secuencia, extensión y cara de aplicación del calor.
- Método de apoyo, sujeción y, si se autoriza, fuerza auxiliar controlada.
- Instrumentos para medir temperatura y geometría, con vigencia de calibración o verificación.
- Temperatura límite, condición de enfriamiento y número de ciclos autorizados.
- Puntos de espera, inspecciones, ensayos y responsables de aprobación.
- Medidas de trabajo en caliente, protección contra incendios y aislamiento del área.
Los valores concretos de temperatura, tolerancia, carga auxiliar y repetición deben provenir del procedimiento autorizado. Publicarlos como una receta general ignoraría diferencias entre materiales, espesores, configuraciones y requisitos contractuales.
Levantamiento dimensional antes de calentar
La línea base debe capturar la forma completa de la desviación. Medir un solo punto máximo no permite saber si existe curvatura uniforme, un quiebre localizado, torsión, alabeo de placa o combinación de efectos. Conviene definir estaciones, ejes, caras de referencia y sentido de las lecturas, además de registrar la posición de apoyos y restricciones durante la medición.
Según la pieza, pueden emplearse regla de precisión, cuerda o alambre tensado, galgas, nivel óptico o láser, estación total, plantillas u otros instrumentos previstos en el ITP. La superficie de referencia debe estar limpia y accesible, y la pieza debe encontrarse en una condición estable y reproducible. Fotografías generales y de detalle ayudan a relacionar las lecturas con marcas de identificación, soldaduras y zonas de calentamiento propuestas.
Marcar sin perder trazabilidad
El mapa de deformación debe trasladarse al elemento con marcas compatibles con el proceso posterior y con el sistema de pintura o galvanizado. No se debe dañar el metal ni eliminar la identificación del lote. Cada zona de calor debe quedar asociada a un croquis, una secuencia y un registro, de modo que la inspección final pueda reconstruir qué se hizo y dónde.
Preparación segura del elemento y del área
La pieza debe apoyarse de forma estable, con capacidad suficiente y sin introducir una deformación que falsee las lecturas. Las mordazas, gatos o topes no pueden colocarse por conveniencia si concentran esfuerzos o dañan bordes, soldaduras, agujeros y superficies de contacto. Cuando el método use una fuerza auxiliar, su magnitud, dirección y secuencia deben estar expresamente aprobadas; forzar la pieza mientras está caliente sin ese análisis puede convertir una corrección geométrica en daño estructural.
El trabajo también requiere retirar o proteger combustibles, aislar el frente, revisar mangueras, reguladores, válvulas y arrestadores, disponer de extinción y vigilancia contra incendios, controlar humos y asegurar el EPP. En Perú, estas medidas deben integrarse con el plan de seguridad, IPERC y permisos aplicables conforme al Reglamento de Seguridad y Salud en el Trabajo para el Sector Construcción y a los procedimientos del proyecto.
Interferencias que deben resolverse antes
No debe iniciarse el calentamiento si hay recubrimientos cuya respuesta no ha sido evaluada, cables o componentes sensibles próximos, superficies cerradas con riesgo de presión, soldaduras pendientes de aceptación o personas trabajando en la cara opuesta. Si la estructura está montada, también se deben identificar cargas, arriostramientos, conexiones y equipos vinculados. La autorización debe abarcar la condición real del elemento, no solo el acceso visible.
Aplicación controlada del calor
El enderezado funciona por la expansión durante el calentamiento y la contracción durante el enfriamiento. Para producir el movimiento buscado, el procedimiento define patrones y una secuencia coherentes con la forma de la desviación. El operador debe respetar el tamaño de la zona, velocidad de recorrido, orden entre caras y pausas previstas; mantener la llama fija por intuición o ampliar el patrón durante la ejecución elimina el control del proceso.
La guía técnica de FHWA sobre enderezado, curvado y doblado de componentes de acero desarrolla la relación entre geometría, patrones de calentamiento, restricción, propiedades del material y medición. Aunque está orientada a componentes de puentes, es una referencia útil para comprender el proceso; su uso en una estructura industrial debe pasar por la especificación y aprobación del proyecto.
Temperatura medida, no estimada por color
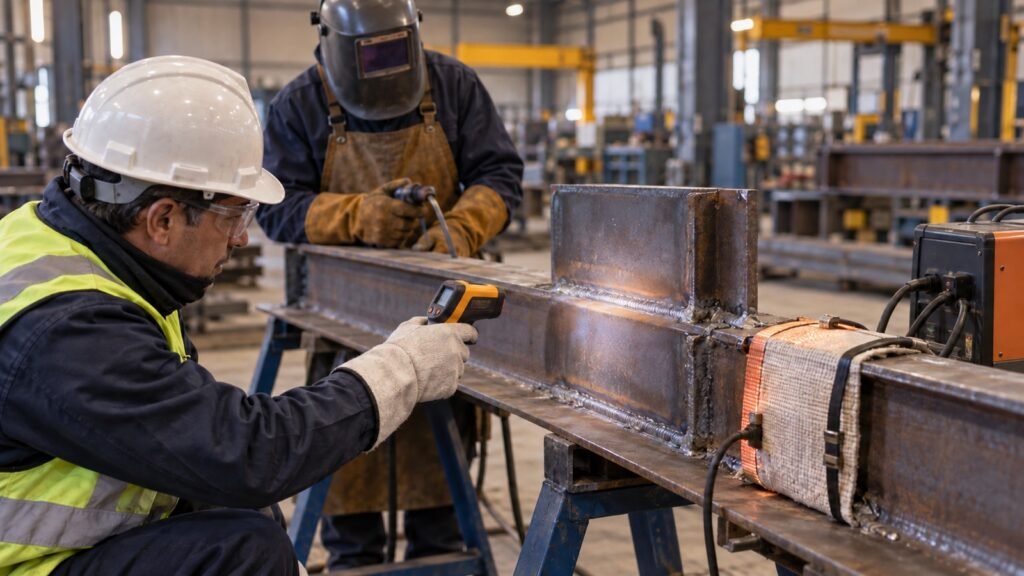
El color aparente depende de la iluminación, el estado superficial y la percepción del observador. Por eso la temperatura debe controlarse con el método indicado en el procedimiento: lápices o crayones térmicos, termopares, pirómetro u otro instrumento apropiado para la superficie y el rango de trabajo. El registro debe vincular cada lectura con la zona, la hora, el ciclo y el operador.
Si la lectura se toma con un equipo infrarrojo, se debe considerar su configuración, distancia, campo de visión y condición superficial. Una lectura sin control de emisividad o sobre una zona que no llena el campo del instrumento puede aparentar precisión sin representar la temperatura real. El ITP debe indicar cómo se verificará el instrumento y cuál es el punto de espera cuando una lectura se aproxima o supera el límite autorizado.
Enfriamiento y ciclos posteriores
El modo de enfriamiento forma parte del procedimiento. No se debe aplicar agua, aire forzado u otro método acelerado por iniciativa del operario, ni mover la pieza antes de que alcance la condición prevista para medirla. Si el primer ciclo no produce el cambio esperado, se registra el resultado y se reevalúa la secuencia antes de repetir. Continuar calentando sin comparar la geometría puede sobrecorregir, acumular ciclos o desplazar la deformación a otra zona.
Inspección después del enderezado
La liberación no se basa solo en que la pieza “se vea recta”. Una vez estabilizada, debe repetirse el levantamiento con los mismos ejes, estaciones, apoyos e instrumentos de la línea base. Se comparan rectitud, flecha, alabeo, torsión, dimensiones de conexión y cualquier variable definida por los planos. También se verifica que la corrección no haya cerrado agujeros, alterado superficies de apoyo, desplazado cartelas o generado una incompatibilidad con el siguiente módulo.
La inspección visual debe buscar grietas, pliegues, muescas, daño del metal, deterioro de soldaduras, oxidación acelerada y afectación del recubrimiento. Los ensayos no destructivos adicionales no se asumen por rutina ni se omiten por conveniencia: se aplican cuando lo exigen el procedimiento, la evaluación técnica, el ITP o la norma contractual. El área calentada y las discontinuidades sospechosas deben quedar identificadas en el registro.
Criterios para liberar, repetir o escalar
El elemento puede liberarse cuando cumple la geometría y las inspecciones exigidas, conserva la trazabilidad y cuenta con las firmas del punto de espera. Puede autorizarse otro ciclo solo dentro del alcance aprobado y después de revisar el resultado anterior. Debe escalarse al diseñador, especialista o responsable técnico cuando aparece una discontinuidad, se supera un límite, cambia la respuesta prevista, se requiere otra técnica o la geometría sigue incompatible con el montaje.
Errores que convierten la corrección en un riesgo
- Calentar sin conocer el grado de acero ni su condición de suministro.
- Usar el color como único indicador de temperatura.
- Aplicar llama directamente sobre soldaduras o zonas sensibles sin evaluación.
- Forzar la pieza con gatos o grúa sin control de carga y estabilidad.
- Enfriar de manera improvisada para acelerar la producción.
- Repetir ciclos sin registrar temperatura y cambio geométrico.
- Aceptar una medida puntual sin revisar torsión, conexiones y apoyos.
- Ocultar la intervención bajo pintura antes de completar la inspección.
La edición vigente de AWS D1.1/D1.1M y los documentos AISC aplicables deben consultarse en la versión incorporada al contrato. Una referencia técnica ayuda a estructurar el control, pero no reemplaza el expediente ni la aprobación del proyecto.
Registro mínimo para el dossier de calidad
El cierre debería incluir la no conformidad original; identificación y material del elemento; planos y criterios aplicables; procedimiento aprobado; croquis de zonas y patrones; línea base dimensional; instrumentos utilizados; registro de temperatura y ciclos; apoyos y fuerzas auxiliares; inspecciones y ensayos; medición final; tratamiento del recubrimiento; fotografías; firmas de ejecución, inspección y aprobación; y la disposición final.
Este paquete permite diferenciar una corrección controlada de una modificación informal. También protege la continuidad entre taller, transporte y montaje: el equipo de obra recibe una pieza con geometría conocida y un historial verificable, no una desviación aparentemente corregida sin evidencia.
Conclusión
El enderezado por calor puede ser una herramienta válida para recuperar la geometría de estructuras metálicas industriales cuando el material, la desviación y el procedimiento han sido evaluados. Su eficacia depende menos de la intensidad de la llama que de la disciplina del proceso: medir antes, autorizar el método, controlar temperatura y restricciones, verificar después y documentar la liberación.
¿Necesita fabricar o corregir estructuras metálicas con control trazable?
ERCO integra fabricación, montaje, control dimensional, soldadura y gestión de calidad para estructuras metálicas en proyectos industriales y portuarios del Perú. Contáctenos para revisar su alcance y preparar una propuesta técnica alineada con los planos, especificaciones, ITP y condiciones reales de obra.