En la fabricación y el montaje de estructuras metálicas industriales, una marca de arco fuera de la junta no debe tratarse como una simple mancha superficial. Es una discontinuidad localizada producida cuando el circuito de soldadura genera un arco sobre una zona del metal base que no estaba destinada a soldarse. Aunque la señal visible pueda parecer pequeña, la evaluación debe considerar el cambio de perfil, la zona afectada térmicamente, la ubicación estructural y los requisitos contractuales.
El control correcto empieza antes de esmerilar. Primero se identifica y preserva la evidencia; luego se revisan planos, especificaciones, procedimiento de reparación, ITP y norma aplicable. La liberación solo corresponde cuando la superficie, la geometría, los ensayos y el recubrimiento cumplen los criterios aprobados para el elemento concreto.
¿Qué es una marca de arco fuera de la junta?
La marca de arco aparece cuando un electrodo, portaelectrodo, alambre, pinza de retorno u otro componente energizado establece accidentalmente un arco con el metal base. También puede producirse al iniciar el arco fuera de la ranura o al desplazar un electrodo energizado sobre la pieza. El resultado puede incluir metal localmente fundido, una huella, una depresión o una alteración térmica que no forma parte del detalle soldado aprobado.
No es lo mismo que una salpicadura
La salpicadura es material expulsado durante la soldadura y adherido sobre una superficie; la marca de arco modifica directamente el metal base. Tampoco debe confundirse con una soldadura de punteo aprobada, una indicación de END, una muesca de manipulación o una huella de esmerilado. Clasificar correctamente la discontinuidad evita aplicar una reparación inadecuada o cerrar una no conformidad con evidencia insuficiente.
La apariencia no define por sí sola la severidad
Una indicación corta puede ubicarse en una zona de alta demanda, en un detalle sensible a fatiga o en un componente con requisitos especiales de tenacidad. Por ello, ni el tamaño aparente ni la ausencia de una fisura visible autorizan su aceptación automática. El inspector debe relacionar la indicación con el plano, el sentido de los esfuerzos, el material, la función del elemento y la categoría definida por el proyecto.
¿Por qué debe controlarse técnicamente?
La marca de arco puede dejar una transición abrupta, una depresión, material resolidificado o una zona térmicamente afectada. Además, su eliminación sin control puede reducir la sección, crear una muesca o borrar la evidencia necesaria para decidir el tratamiento. En componentes pintados o galvanizados, la intervención también abre una discontinuidad en el sistema de protección anticorrosiva.
El objetivo de calidad no es solo “hacer desaparecer” la marca. Se debe demostrar que el metal base quedó con una geometría aceptable, que no permanecen indicaciones relevantes, que cualquier aporte de soldadura fue ejecutado con un procedimiento autorizado y que el sistema de recubrimiento fue restituido conforme a la especificación.
Dónde pueden originarse las marcas de arco
Inicio del arco fuera del área permitida
Iniciar el electrodo sobre la cara libre para luego llevarlo a la junta expone el metal base a arcos no previstos. El punto de inicio debe mantenerse dentro de la zona que quedará incorporada a la soldadura o en dispositivos de inicio y terminación autorizados por el procedimiento. La práctica debe estar alineada con el WPS y con las instrucciones de fabricación.
Portaelectrodos, cables y conexiones de retorno
Un portaelectrodo energizado que toca la estructura, un cable con aislamiento dañado o una conexión de retorno deficiente puede generar una huella lejos de la junta. La ubicación de la pinza de retorno también importa: no debe improvisarse sobre superficies sensibles, conexiones, componentes rotativos o zonas donde el paso de corriente pueda afectar otros elementos.
Intervenciones de inspección y montaje
Equipos auxiliares eléctricos, terminales mal controlados o actividades simultáneas pueden introducir indicaciones que después se confunden con defectos de fabricación. La zonificación del trabajo, el orden de las conexiones y la coordinación entre producción, montaje e inspección ayudan a preservar la trazabilidad del evento.
Respuesta inmediata ante una indicación
Detener, identificar y proteger
Al detectar una posible marca de arco, se debe detener la intervención sobre la zona, identificar la pieza y señalizar la ubicación sin cubrir la evidencia. También se revisa si existen otras indicaciones asociadas al mismo cable, equipo, turno o estación de trabajo. Esta revisión convierte un hallazgo aislado en una verificación de causa y alcance.
No esmerilar antes de la evaluación
Esmerilar de inmediato puede eliminar la huella visual, pero también profundizar la zona, alterar la geometría o impedir que el responsable técnico defina el ensayo requerido. La limpieza inicial debe limitarse a lo permitido por el procedimiento de inspección. Cuando se necesita retirar recubrimiento o contaminantes para observar la indicación, el método debe preservar el metal base.
Documentos que gobiernan la decisión
La aceptación no se decide con una regla genérica. El expediente debe establecer qué documento prevalece y qué edición contractual aplica. Como mínimo, se revisan:
- planos de fabricación y montaje, detalles y notas de soldadura;
- especificaciones técnicas y requisitos particulares del propietario;
- WPS, procedimientos de reparación y calificaciones aplicables;
- ITP, plan de END y puntos de espera;
- certificados y trazabilidad del material base;
- norma de soldadura incorporada al contrato;
- procedimiento de preparación y restitución del recubrimiento.
AWS D1.1/D1.1M:2025-AMD1 contiene requisitos de fabricación, inspección y aceptación para estructuras soldadas de acero cuando esa norma ha sido adoptada por el contrato. Su uso no reemplaza la revisión de las modificaciones y criterios particulares del proyecto.
Inspección inicial del metal base
Limpieza y examen visual
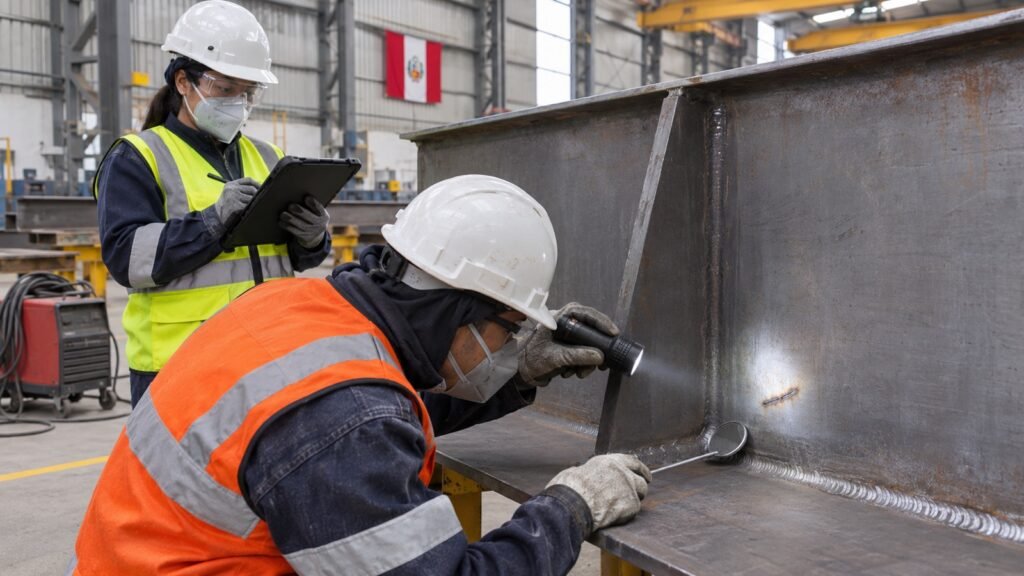
La zona se limpia con un método compatible y se examina con iluminación adecuada. Se registra la forma, orientación, extensión visible, proximidad a soldaduras, bordes, agujeros, cambios de sección y otras concentraciones geométricas. También se observa si hay mordedura, material adherido, depresión, fisura aparente o daño previo.
Ubicación y trazabilidad
La indicación debe quedar vinculada al número de pieza, plano, eje, nivel, lote, colada cuando corresponda, soldador o cuadrilla, equipo, fecha y etapa del proceso. Fotografías generales y de detalle, con referencia de escala controlada, ayudan a que ingeniería evalúe el hallazgo sin perder su posición dentro del elemento.
Evaluación de ingeniería antes de reparar
Función y demanda del elemento
Ingeniería debe considerar si la marca está en un miembro principal o secundario, en tracción o compresión predominante, cerca de una unión, en una zona con demanda cíclica o en un detalle sujeto a requisitos especiales. También revisa el espesor, grado del acero, tenacidad especificada, historial térmico y condición de servicio.
Profundidad y geometría remanente
La profundidad real no debe suponerse a partir de una fotografía. Cuando el retiro controlado revela una depresión o reducción, la geometría se mide con instrumentos adecuados y se compara con los límites del plano, la especificación y la evaluación aprobada. Si la sección no puede recuperarse con un acondicionamiento autorizado, la disposición debe escalarse al responsable de diseño.
Plan de reparación aprobado
Acondicionamiento mediante remoción controlada
Cuando el procedimiento permite esmerilar, la remoción debe ser gradual, con herramienta apropiada y control de dirección, presión y temperatura. El objetivo es retirar la zona afectada y producir una transición suave sin generar surcos, sobrecalentamiento ni una reducción no autorizada. El acabado se verifica antes de continuar.
Reposición con soldadura cuando sea necesaria
Si la remoción deja una geometría que no cumple o si el proyecto exige reconstrucción, no se debe rellenar de manera improvisada. La reparación soldada requiere disposición aprobada, WPS aplicable, material de aporte compatible, preparación definida, control térmico, soldador calificado e inspección posterior. La secuencia también debe controlar distorsión y acceso para END.
Las recomendaciones para puentes u otros sectores pueden servir como referencia técnica, pero no se trasladan automáticamente a una estructura industrial. Las Guidelines for Resolution of Steel Bridge Fabrication Errors de AASHTO/NSBA muestran por qué la reparación depende de la criticidad del componente y de la decisión del propietario.
Ensayos no destructivos después del acondicionamiento
Selección del método
El método de END se define por el material, el tipo de discontinuidad buscada, la accesibilidad, la condición superficial y el documento contractual. La inspección visual es necesaria, pero puede no ser suficiente. Partículas magnéticas, líquidos penetrantes u otros métodos se aplican solo cuando corresponden y con procedimiento, personal y criterios de aceptación aprobados.
Momento de inspección y liberación
El ITP debe indicar si se inspecciona después de la remoción, después de una reparación soldada, tras el acabado final o en más de una etapa. Pintar o galvanizar antes del punto de espera impide comprobar adecuadamente la superficie. La liberación debe identificar el método, resultado, inspector, equipo y referencia del reporte.
El Bridge Welding Reference Manual de FHWA describe el origen de las marcas de arco, la importancia de prevenirlas y el control mediante inspección y reparación. Su contenido es una referencia técnica y no sustituye los requisitos contractuales del proyecto.
Restitución de la protección anticorrosiva
Superficie aceptada antes de recubrir
La reparación no termina al cerrar el reporte de soldadura. Antes de restituir pintura, metalizado o galvanizado reparado, calidad debe confirmar que la geometría y los END están aceptados. Luego se aplica la preparación superficial compatible, se controla contaminación, perfil, condiciones ambientales, productos, espesores y tiempos conforme al sistema especificado.
Transición con el recubrimiento existente
La zona intervenida debe integrarse con el sistema existente sin dejar bordes sueltos, poros, contaminación o incompatibilidades entre capas. El alcance de la reparación del recubrimiento se define con la especificación y las instrucciones del fabricante. La trazabilidad debe relacionar la reparación metálica con el lote y los controles del recubrimiento.
Prevención en taller y montaje
Control del circuito de soldadura
Antes de soldar se inspeccionan portaelectrodos, antorchas, cables, conectores, aislamiento y retorno. El equipo se desenergiza durante pausas, traslado o mantenimiento según el procedimiento. Los cables se enrutan para evitar aplastamiento, roce con bordes y contacto con zonas que puedan energizarse accidentalmente.
Disciplina de inicio del arco
La charla de producción debe explicar dónde está permitido iniciar el arco y cómo manejar electrodos o antorchas durante una interrupción. Las pestañas de inicio, cupones o zonas de prueba solo se utilizan cuando están autorizados. Supervisión y calidad deben corregir patrones repetitivos, no limitarse a reparar cada huella.
Protección de superficies terminadas
Las piezas liberadas, mecanizadas o recubiertas requieren segregación y protección durante trabajos cercanos. La planificación de actividades simultáneas evita que un cable o una conexión temporal dañe un componente ya aceptado. En montaje, la ubicación del retorno se coordina con la secuencia y con los sistemas instalados.
Hold points recomendados en el ITP
El ITP puede incorporar puntos de control para impedir que la evidencia quede oculta o que una reparación avance sin aprobación. El contenido y la categoría de cada punto deben ajustarse al contrato. Una secuencia práctica contempla:
- identificación y registro del hallazgo;
- evaluación y disposición técnica;
- aprobación del procedimiento de reparación;
- inspección después de la remoción;
- control de una eventual reparación soldada;
- END y aceptación final del metal base;
- restitución y control del recubrimiento;
- cierre del dossier y liberación de la pieza.
Registro mínimo de la no conformidad
El registro debe permitir reconstruir qué ocurrió y por qué la pieza fue aceptada. Conviene incluir identificación del elemento, plano y ubicación; descripción y fotografías; condición del recubrimiento; equipo y actividad relacionada; evaluación de causa; disposición de ingeniería; WPS o procedimiento utilizado; mediciones; END; reparación del recubrimiento; firmas y fecha de liberación.
También se debe verificar el alcance: si el mismo portaelectrodo, cable o práctica pudo afectar otras piezas, el cierre debe documentar la búsqueda realizada y los resultados. Una acción correctiva eficaz aborda la fuente del evento, no solo la indicación observada.
Errores que deben evitarse
- aceptar la marca únicamente porque es pequeña o no muestra una fisura visible;
- esmerilar sin registro, autorización ni control de geometría;
- rellenar con soldadura sin WPS y sin disposición aprobada;
- confundir salpicadura, punteo, muesca y marca de arco;
- aplicar pintura antes de completar los END y el punto de espera;
- usar un criterio de otro sector sin confirmar su adopción contractual;
- cerrar la no conformidad sin revisar piezas potencialmente afectadas;
- omitir la restitución y trazabilidad del sistema anticorrosivo.
Roles en el control de la reparación
Producción preserva la zona y detiene actividades incompatibles. Calidad identifica, documenta e inspecciona. Ingeniería evalúa el impacto y define la disposición. Soldadura confirma WPS, consumibles, calificación y controles térmicos. END ejecuta el método aprobado y emite el reporte. Recubrimientos restituye el sistema después de la aceptación metálica. Seguridad verifica el aislamiento de energía, el control de herramientas y las condiciones de trabajo.
En obras del Perú, la planificación preventiva debe alinearse además con el D.S. N.° 011-2019-TR y con el sistema de gestión de seguridad y salud del proyecto.
Lista de verificación para liberar la zona
- ¿La pieza y la ubicación están inequívocamente identificadas?
- ¿La indicación fue clasificada como marca de arco y no como otro tipo de daño?
- ¿Se revisaron planos, especificaciones, ITP y norma contractual?
- ¿Ingeniería emitió una disposición cuando correspondía?
- ¿La remoción o reparación siguió un procedimiento aprobado?
- ¿La geometría remanente fue medida y aceptada?
- ¿Los END requeridos resultaron conformes?
- ¿El recubrimiento fue restituido y controlado?
- ¿La causa y el alcance sobre otras piezas fueron verificados?
- ¿El dossier conserva reportes, fotografías y firmas de liberación?
Preguntas frecuentes sobre marcas de arco
¿Toda marca de arco se puede eliminar solo con esmerilado?
No. La solución depende de la profundidad, ubicación, material, geometría remanente, criticidad y requisitos del proyecto. El esmerilado es una operación controlada dentro de una disposición técnica, no una aceptación automática.
¿La inspección visual es suficiente?
No necesariamente. El ITP, la norma contractual o ingeniería pueden exigir END superficial u otra verificación. La selección debe responder a la discontinuidad buscada y a la condición del componente.
¿Se puede pintar después de que la marca ya no se ve?
Solo después de completar la aceptación del metal base, las mediciones, los END y el punto de espera aplicable. Ocultar la zona antes de la liberación rompe la trazabilidad y puede obligar a retirar nuevamente el recubrimiento.
Control técnico con ERCO
ERCO participa en fabricación, montaje, soldadura, inspección y liberación documentada de estructuras metálicas para proyectos industriales y portuarios. Integramos planos, WPS, ITP, END, control dimensional y protección anticorrosiva para que cada reparación quede sustentada y trazable.
¿Necesita evaluar una marca de arco, una reparación del metal base o un plan de inspección para sus estructuras metálicas industriales? Solicite una revisión técnica y cotización con ERCO.