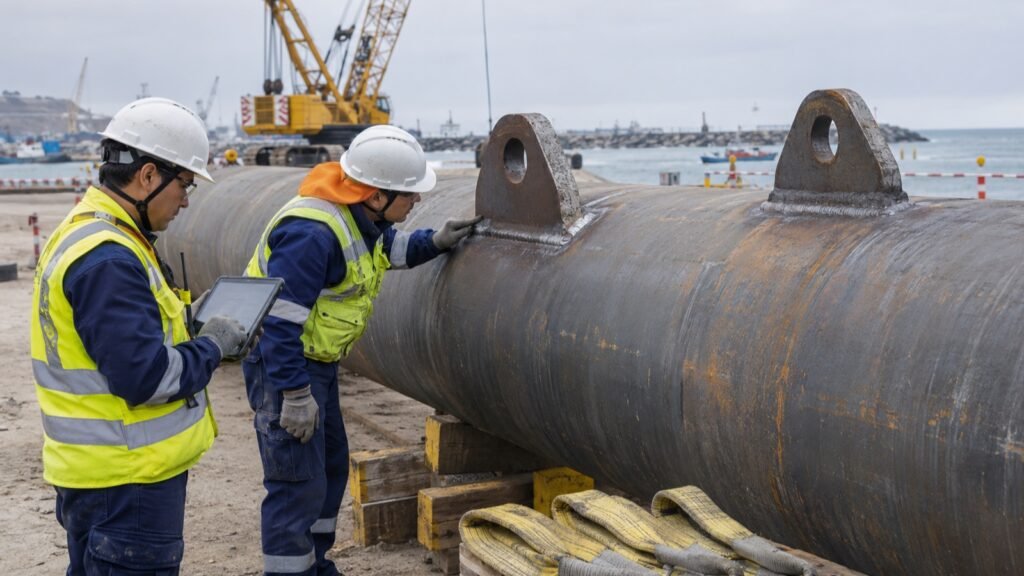
En proyectos de pilotes hincados en Peru, una oreja de izaje temporal no debe tratarse como una simple placa soldada para facilitar la maniobra. Forma parte de un sistema transitorio que transmite la carga del pilote hacia grilletes, eslingas, balancines y equipo de izaje. Su ubicación, geometría, material, soldadura, secuencia de uso y retiro pueden afectar tanto la seguridad de la maniobra como la integridad del fuste y del recubrimiento.
El control técnico empieza antes de soldar y termina después de retirar la oreja o aceptar su permanencia. La liberación debe apoyarse en el expediente, los planos aprobados, el plan de izaje, la memoria de cálculo, el WPS aplicable, el ITP, las especificaciones del proyecto y la evaluación del responsable técnico. No existe una dimensión, una carga admisible o un método de retiro que pueda trasladarse de un proyecto a otro sin revisar esas bases.
Qué se controla en una oreja de izaje temporal
El objeto del control no es únicamente comprobar que la soldadura “se vea bien”. Se debe verificar la cadena completa: identificación del pilote, peso y centro de gravedad de la configuración real, disposición de puntos de toma, dirección de la carga, compatibilidad con los aparejos, detalle de la unión, fabricación, inspección, uso, retiro, reparación del metal base y restitución del sistema de protección.
Oreja, soldadura y fuste trabajan como un conjunto
La placa puede tener capacidad suficiente y aun así generar una condición no aceptable si introduce una carga fuera del plano, si el grillete no articula libremente, si la soldadura no corresponde al detalle aprobado o si la pared del tubo recibe una solicitación local no considerada. Por eso la revisión debe abarcar la trayectoria de carga hasta el fuste, no solo la resistencia aislada de la oreja.
La condición temporal no reduce la exigencia
Una unión usada una sola vez puede gobernar una maniobra crítica. La temporalidad tampoco autoriza soldar en cualquier posición del pilote, improvisar el tamaño de la placa ni modificar el detalle durante la preparación del frente. Todo cambio debe pasar por el circuito técnico y documental establecido para la obra.
Por qué el control debe comenzar en ingeniería
Antes de fabricar, el equipo debe conocer cómo se transportará, girará, levantará y presentará el tramo. La orientación del pilote puede cambiar varias veces: desde el apoyo horizontal, pasando por la verticalización, hasta su ingreso al líder o plantilla. Cada etapa produce una combinación diferente de esfuerzos y ángulos en los aparejos.
Peso, centro de gravedad y configuración real
La verificación debe usar el tramo que realmente se izará, incluyendo placas, anillos, accesorios, recubrimientos, agua retenida u otros elementos que puedan modificar el peso o el centro de gravedad. También debe considerar si la maniobra empleará uno o varios puntos, balancín, eslingas de diferente longitud o una rotación controlada. Las hipótesis deben quedar explícitas en la memoria y coincidir con el plan de izaje.
Dirección de carga y efectos locales
La oreja debe revisarse para la dirección prevista y para las acciones que puedan aparecer durante la maniobra aprobada. Esto incluye la interacción entre el agujero y el pasador, la placa, el cordón de soldadura, la zona afectada térmicamente y la pared del pilote. Las excentricidades, la flexión fuera del plano y la deformación local del tubo no deben quedar ocultas detrás de una comprobación simplificada de tracción.
Documentos que gobiernan la liberación
El control debe partir de una lista documental cerrada. Como mínimo, el equipo debe identificar el plano o detalle vigente, la memoria de cálculo aprobada, el plan de izaje, el WPS, la calificación del personal, el ITP, el procedimiento de fabricación y retiro, el sistema de recubrimiento y los criterios de aceptación contractuales.
Jerarquía documental y revisión vigente
En campo se debe disponer de la revisión autorizada. Una copia antigua puede mostrar otra ubicación, espesor, soldadura o método de retiro. Cuando exista discrepancia entre plano, procedimiento, memoria o condición real, corresponde detener la liberación y emitir la consulta o no conformidad prevista por el proyecto; no debe resolverse la diferencia con una modificación verbal.
Identificación del pilote y trazabilidad del punto de izaje
Cada oreja debe vincularse con el código del pilote o tramo. El registro debe permitir reconstruir quién fabricó la placa, qué material se utilizó, dónde fue instalada, con qué WPS se soldó, quién inspeccionó, en qué maniobra participó y cómo se cerró el punto después de su uso.
Marcado sin dañar la superficie
La identificación debe ser legible y compatible con el sistema de recubrimiento y con las restricciones del expediente. No se deben introducir marcas de arco, entallas o golpes para “señalar” el punto. Cuando el pilote tenga orientación azimutal o una zona de empalme, conexión o instrumentación, la posición de la oreja debe coordinarse con esas interfaces.
Revisión del material y de la geometría
La placa y cualquier elemento auxiliar deben corresponder al material indicado. Antes de soldar se revisan certificados, identificación, estado superficial, espesor, contorno, agujero, bordes y compatibilidad dimensional con el pasador o grillete aprobado. La geometría no debe obligar al accesorio a trabajar trabado, apoyado en el borde o con una articulación distinta de la prevista.
Ubicación y orientación sobre el fuste
La posición debe medirse desde referencias controladas del tramo. Se verifica separación respecto de extremos, costuras, empalmes, refuerzos, zonas reparadas y sectores con recubrimiento especial, según el detalle aprobado. En un pilote tubular, la orientación circunferencial puede ser tan importante como la distancia longitudinal, especialmente cuando la maniobra incluye giro o cuando existen varios puntos de toma.
Preparación y soldadura de la oreja
La superficie debe prepararse conforme al WPS y al procedimiento del recubrimiento. Se retiran contaminantes dentro del área autorizada y se controla el ajuste antes de iniciar la unión. El punteo, la secuencia, los consumibles, la condición ambiental y cualquier precalentamiento o control térmico deben seguir los documentos aplicables; no se deben copiar parámetros de otra obra.
WPS, soldador y variables esenciales
La AWS D1.1/D1.1M:2025-AMD1 organiza requisitos de procedimientos, calificación, fabricación e inspección cuando es la norma contractual. Su mención no reemplaza la revisión del alcance del proyecto: la edición, el WPS, el tipo de junta, el material y la responsabilidad del ingeniero deben estar definidos antes de soldar.
Evitar daños fuera del detalle aprobado
Los retornos de arco, cebados fuera de la junta, socavaciones, golpes de esmeril y retiro excesivo de material pueden convertir una ayuda temporal en una discontinuidad del fuste. El área debe mantenerse controlada y cualquier anomalía debe documentarse antes de “limpiarla”, para preservar evidencia y permitir una evaluación técnica.
Inspección de fabricación antes del montaje
La inspección visual comprueba perfil, continuidad, terminaciones, limpieza y ausencia de indicaciones que excedan los criterios aplicables. Si el ITP o el responsable técnico exige END adicionales, su método, extensión, oportunidad y aceptación deben estar definidos. No corresponde imponer partículas magnéticas, líquidos penetrantes o ultrasonido como regla universal sin revisar el contrato y la geometría.
Hold point de la oreja terminada
Antes de conectar los aparejos conviene establecer un punto de espera documentado. El inspector verifica el código del pilote, el detalle, los registros de soldadura, la inspección requerida, el estado del agujero y la ausencia de interferencias. La liberación debe quedar firmada o registrada en el sistema de calidad usado por la obra.
Compatibilidad con grilletes, eslingas y balancines
La oreja no trabaja sola. El equipo de izaje debe comprobar que el pasador tenga apoyo y libertad de giro conforme al diseño, que no exista contacto perjudicial con el cuerpo del grillete y que las eslingas sigan la geometría del plan. También se revisan identificación, capacidad, certificados, estado e inspección de los aparejos.
Referencias de seguridad y alcance
La sección OSHA 29 CFR 1926.251 es una referencia útil sobre inspección, identificación y capacidad de aparejos, pero no debe presentarse automáticamente como obligación legal peruana. En Perú, el marco de seguridad de la obra debe considerar el D.S. N.° 011-2019-TR, además de los requisitos contractuales, el IPERC y los procedimientos aprobados.
Control previo a la maniobra
Antes de levantar, el equipo confirma que el pilote esté liberado de apoyos, amarres o interferencias no previstos; que el área esté segregada; que exista comunicación entre operador, rigger y señalero; y que la configuración coincida con el plan. También se revisa que ninguna persona permanezca bajo la carga o en una zona de atrapamiento.
Prueba inicial y observación controlada
La secuencia de toma de carga debe seguir el plan de izaje. La observación inicial busca movimientos inesperados, giro del accesorio, contacto entre componentes, deformación visible, ruido anómalo o pérdida de estabilidad. Si aparece una condición no prevista, se baja el elemento a una posición segura y se reevalúa; no se corrige una oreja bajo carga.
Seguimiento durante la verticalización y presentación
Durante el giro, cambian los ángulos y la distribución entre puntos. El personal debe mantener distancia de líneas de fuego, controlar la rotación con medios previstos y vigilar que eslingas y grilletes no trabajen contra bordes ni sufran carga lateral no contemplada. La maniobra debe detenerse si el comportamiento difiere del aprobado.
Interfaz con líder, plantilla y frente de hinca
La ubicación de las orejas debe permitir que el pilote ingrese a la configuración de hinca sin chocar con guías, correderas, casco, plantilla o elementos temporales. Si la oreja debe retirarse antes de una etapa específica, ese momento debe figurar en el procedimiento. Dejar la decisión para el operador durante la maniobra aumenta el riesgo de improvisación.
Decidir si la oreja se retira o permanece
No todas las orejas se manejan igual. Algunas deben retirarse porque interfieren con la hinca, la conexión al cabezal, el recubrimiento o el servicio; otras podrían permanecer solo si el diseño y el expediente lo permiten expresamente. La decisión debe constar en planos o instrucciones aprobadas y considerar efectos estructurales, durabilidad, inspección y mantenimiento.
Prohibición de retirar sin procedimiento
El corte improvisado con arco, oxicorte o esmeril puede calentar, ranurar o adelgazar el fuste. Antes de retirar se debe definir el método, la secuencia, el margen de material, el acabado, la inspección posterior y la reparación del recubrimiento. La superficie final no se acepta solo porque quedó visualmente lisa.
Retiro, acondicionamiento e inspección del fuste
El procedimiento debe evitar que la separación de la placa arranque metal base o deje una entalla. Después del retiro se limpia el área de manera controlada y se inspecciona la condición real. Cualquier reducción, grieta, indicación o alteración geométrica se evalúa contra los criterios del expediente y de la norma contractual.
END y reparación aprobada
La necesidad de END, su extensión y el momento de ejecución dependen del detalle y del ITP. Si se requiere aporte de soldadura, reparación del metal base o modificación geométrica, debe existir una instrucción aprobada y un WPS aplicable. No se debe rellenar una ranura para ocultarla ni continuar con la hinca antes de liberar la reparación.
Restitución del sistema de protección
Cuando el pilote tiene pintura, metalizado u otro sistema anticorrosivo, la zona afectada debe repararse con el esquema aprobado. Se verifica preparación superficial, compatibilidad, condiciones ambientales, continuidad, espesor y curado según la especificación del fabricante y del proyecto. La reparación se coordina con la ventana disponible antes de la inmersión o hinca.
Trazabilidad del cierre
El registro final debe vincular fotos antes y después, ubicación de la oreja, método de retiro, inspección, END si aplica, reparación del metal base, restitución del recubrimiento y firma de liberación. Esa evidencia facilita la revisión post-hinca y evita confundir una zona reparada con daño ocurrido durante la instalación.
Tratamiento de no conformidades
Son motivos para detener la liberación, entre otros, una oreja sin identificación, una posición distinta del plano, material no trazable, soldadura fuera del WPS, deformación, grieta, grillete incompatible, contacto no previsto, daño del recubrimiento o modificación del plan de izaje. El primer paso es llevar el sistema a condición segura y preservar evidencia.
Evaluar antes de reparar
La disposición puede incluir aceptación documentada, reparación aprobada, sustitución o cambio de método de izaje. Debe emitirla la función autorizada por el contrato. El equipo de producción no debe definir por conveniencia una nueva geometría ni ampliar una soldadura para “reforzar” sin cálculo y revisión.
ITP y dossier mínimo de la maniobra
Un ITP eficaz separa los controles de ingeniería, fabricación, preuso, maniobra y cierre. Debe indicar responsables, documentos de referencia, criterios, registros y puntos de espera. El dossier puede integrar plano aprobado, memoria, plan de izaje, certificados de material, WPS y calificaciones, inspecciones, END, certificados de aparejos, checklist, fotos y cierre del recubrimiento.
La FHWA GEC 12 y el Foundation Manual de Caltrans son referencias para el control de pilotes hincados. Deben usarse junto con los documentos específicos del proyecto y no como sustituto de una ingeniería de izaje aprobada.
Errores frecuentes que deben evitarse
- Elegir ubicación y tamaño de la oreja directamente en campo.
- Calcular la placa sin revisar la pared del tubo ni la soldadura.
- Usar el peso nominal del tramo e ignorar accesorios o contenido retenido.
- Cambiar grilletes, eslingas o ángulos sin actualizar la configuración aprobada.
- Soldar sobre recubrimiento o retirar una zona mayor que la autorizada.
- Confundir una inspección visual favorable con liberación integral de la maniobra.
- Cortar la oreja sin procedimiento y reparar el daño antes de documentarlo.
- Hincar el pilote sin cerrar END, reparación y recubrimiento.
Cómo aporta ERCO al control de pilotes hincados
ERCO integra ingeniería, fabricación, montaje, hinca y control de calidad para que los puntos temporales de izaje respondan a la configuración real de obra. La coordinación temprana evita interferencias con costuras, empalmes, recubrimientos, guías y cabezales, y permite que cada liberación conserve trazabilidad hasta el dossier final.
Control técnico sin tolerancias inventadas
La aceptación se define con el expediente, los planos, la memoria de cálculo, el plan de izaje, el WPS, el ITP, las especificaciones, la norma contractual y el responsable técnico. Esa disciplina permite gestionar cambios y no conformidades sin convertir una solución temporal en un riesgo permanente para el pilote.
Solicite una evaluación para su proyecto
¿Su obra requiere fabricar, manipular o instalar pilotes tubulares en un frente portuario o industrial? Contacte a ERCO para evaluar la ingeniería de montaje, la hinca y el control de calidad de sus pilotes. El equipo puede revisar el alcance y proponer una solución alineada con los documentos y condiciones reales del proyecto.