En las estructuras metálicas industriales, una unión soldada puede verse correcta en superficie y, aun así, desarrollar una separación escalonada dentro del metal base. Ese mecanismo se conoce como desgarro lamelar: no es simplemente una soldadura “mal acabada”, sino una discontinuidad asociada a deformaciones de contracción que actúan a través del espesor de un producto laminado con ductilidad insuficiente en esa dirección.
El control eficaz empieza antes de encender el arco. Requiere que diseño, abastecimiento, fabricación, soldadura e inspección compartan un mismo mapa de juntas críticas. La liberación debe apoyarse en el expediente, los planos aprobados, la especificación del acero, el ITP, el WPS/PQR aplicable, la norma contractual y la evaluación del responsable técnico; no en una regla general tomada fuera de contexto.
¿Qué es el desgarro lamelar?
El mecanismo actúa en la dirección del espesor
Durante el enfriamiento, el metal depositado se contrae. Cuando la geometría de la unión y su restricción obligan a que esa deformación traccione la placa en dirección perpendicular a sus caras —la llamada dirección Z— pueden separarse zonas debilitadas por inclusiones alargadas generadas durante la laminación. El resultado típico es una trayectoria interna en “escalones”, aproximadamente paralela a la superficie de la placa.
La posibilidad aumenta cuando coinciden tres condiciones: solicitación de contracción a través del espesor, orientación desfavorable de la unión y material con baja ductilidad en esa dirección. El espesor, por sí solo, no decide la aceptación; tampoco basta con escoger un proceso de soldadura distinto si el detalle sigue concentrando la deformación.
No es lo mismo que una laminación de origen
Una laminación es una discontinuidad del producto de acero que puede existir antes de soldar. El desgarro lamelar se genera durante la fabricación soldada, normalmente cerca de la zona afectada por el calor, por la combinación de material susceptible y deformación a través del espesor. La distinción importa porque el origen, la investigación y la respuesta técnica no son los mismos.
¿Dónde debe concentrarse la revisión?
Uniones en T, esquinas y configuraciones cruciformes
Las uniones donde una placa “entrante” transmite contracción hacia el espesor de otra merecen una revisión específica. Son relevantes las conexiones en T o cruciformes, los diafragmas soldados a placas, ciertos rigidizadores, ménsulas, cartelas y detalles con soldaduras de ranura o filetes de alta restricción. La evaluación debe considerar la geometría real, el espesor, la accesibilidad, la secuencia y la capacidad del conjunto para deformarse durante el soldeo.
Restricción acumulada y soldaduras que se intersectan
Una junta puede pasar de controlable a crítica cuando queda encerrada por otras soldaduras, pernos, fijaciones o armado rígido. Por eso el plano de taller debe mostrar no solo el resultado final, sino también el orden de armado. La secuencia puede permitir movimiento en una etapa y bloquearlo en la siguiente.
Documentos que gobiernan la liberación
Información de ingeniería
Antes de fabricar, el equipo debe identificar qué conexiones transfieren carga a través del espesor y cuáles fueron clasificadas como críticas por el diseñador. El plano y la especificación deben definir el grado de acero, cualquier requisito de propiedades a través del espesor, la preparación de junta, el nivel de inspección y los criterios de aceptación. El taller no debe incorporar por iniciativa propia una calidad Z ni eliminarla de la compra.
Información de fabricación y soldadura
El WPS/PQR aprobado establece variables de soldadura; el ITP fija puntos de inspección y responsabilidades. También deben revisarse el procedimiento de armado, la secuencia de soldeo, el control de consumibles, el plan de END y el procedimiento de tratamiento de no conformidades. Si falta la definición del detalle crítico, corresponde una consulta técnica antes de producir.
Revisión del riesgo antes de comprar el acero
Mapa de juntas susceptibles
Una práctica robusta es marcar en planos o modelos las placas que recibirán esfuerzos de contracción en dirección Z. Para cada una conviene registrar el tipo de junta, el grado de restricción, la ruta de soldadura, el acceso para inspección y la etapa en que quedará cerrada. Este mapa evita que el requisito aparezca cuando el material ya fue cortado.
Propiedades a través del espesor cuando el diseño las exige
La ISO 7778:2014 establece criterios y condiciones de ensayo para propiedades de reducción de área a través del espesor. En proyectos con base ASTM, la ASTM A770/A770M aborda el ensayo de tracción perpendicular a las caras de la placa para aplicaciones especiales. La clase, el muestreo y la aceptación no deben suponerse: deben estar pedidos en la orden de compra y vinculados a la especificación contractual.
El certificado del material sirve para verificar la conformidad con lo solicitado, pero no reemplaza la revisión del detalle. AISC enfatiza que una geometría y una fabricación adecuadas para evitar juntas altamente restringidas suelen ser más efectivas que confiar únicamente en una propiedad especial del acero.
Recepción y trazabilidad de placas críticas
Verificación documental
La recepción debe conciliar placa, colada, lote, grado, espesor y certificado con la orden aprobada. Si existe un requisito de propiedades en dirección Z, debe conservarse la evidencia del ensayo correspondiente y su relación inequívoca con la pieza. El marcado transferido durante el corte debe mantener la trazabilidad hasta el elemento fabricado.
Inspección ultrasónica previa, solo con alcance definido
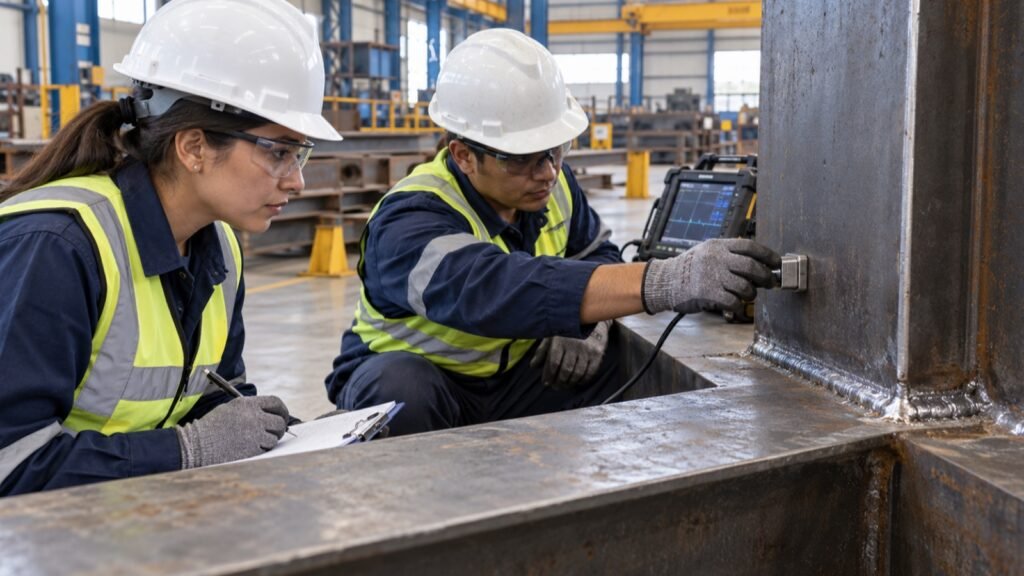
El ultrasonido previo puede detectar ciertas discontinuidades planas del producto y ayudar a ubicar material no conforme cuando el procedimiento lo exige. Sin embargo, no demuestra por sí solo que la placa sea inmune al desgarro lamelar: inclusiones pequeñas y la ductilidad a través del espesor requieren una evaluación distinta. El método, la zona a explorar, la calibración, el nivel de registro y la aceptación deben venir del plan de END y de la norma contractual.
Cómo reducir el riesgo desde el detalle y la fabricación
Revisar la trayectoria de contracción
Cuando ingeniería lo aprueba, puede reducirse el riesgo modificando el detalle para que la contracción no actúe directamente a través del espesor, repartiendo el volumen de soldadura, equilibrando aportes desde ambos lados o evitando concentraciones innecesarias. Cualquier cambio que altere la transferencia de carga requiere aprobación del diseñador; no es una corrección discrecional del taller.
Controlar restricción, secuencia y consumibles
La secuencia debe limitar el cierre prematuro del conjunto y distribuir las contracciones. Los dispositivos de armado, puntos temporales y soldaduras adyacentes deben incluirse en la evaluación. El hidrógeno difusible, el acondicionamiento de consumibles, el precalentamiento y el aporte térmico se gestionan conforme al WPS y a la especificación aplicable, sin trasladar valores de otro proyecto.
Si el procedimiento contempla una capa de buttering u otra medida especial, esta debe estar respaldada por ingeniería y por la calificación correspondiente. Una solución de taller no validada puede cambiar el comportamiento de la unión o crear una nueva zona de alta restricción.
Control antes, durante y después de soldar
Antes del arco
- Confirmar la identidad y trazabilidad de la placa.
- Verificar el detalle, la orientación y la accesibilidad real.
- Revisar que el WPS, la secuencia y el plan de END correspondan a esa junta.
- Comprobar preparación, ajuste, limpieza y dispositivos de armado.
- Levantar el punto de espera previsto en el ITP antes de cerrar la zona.
Durante el soldeo
El inspector debe registrar la identificación de soldador y WPS, consumibles, secuencia, variables controladas y cualquier cambio del estado de restricción. Una pausa, reparación o modificación del armado puede alterar el riesgo inicialmente evaluado y debe tratarse mediante el flujo de autorización del proyecto.
Después del soldeo
La inspección visual sigue siendo necesaria, pero el desgarro puede quedar totalmente subsuperficial. Cuando el plan lo exige, el ultrasonido es un método adecuado para explorar la zona afectada. El momento de inspección, la superficie de barrido, la técnica, la calificación del personal y la evaluación de indicaciones deben estar definidos; una captura aislada de pantalla no constituye por sí sola un registro aceptable.
¿Qué hacer ante una indicación sospechosa?
Detener la liberación y preservar evidencia
La pieza debe quedar identificada y segregada, sin continuar trabajos que oculten la zona. Se conservan los registros de material, armado, WPS, secuencia, consumibles, soldadores y END. La ubicación y extensión de la indicación se documentan con referencias reproducibles.
No excavar ni resoldar automáticamente
Eliminar material y repetir la misma soldadura bajo una restricción igual o mayor puede reproducir el problema. Ingeniería debe diferenciar entre laminación, deslaminación, desgarro lamelar u otra discontinuidad; evaluar su relación con la función estructural; definir END complementarios; y aprobar reparación, cambio de detalle, aceptación sustentada o reemplazo. La decisión debe quedar trazable en una NCR o documento equivalente.
Puntos mínimos para un ITP específico
| Etapa | Control | Evidencia esperada |
|---|---|---|
| Ingeniería | Identificación de juntas con carga o contracción a través del espesor | Plano, memoria o revisión aprobada |
| Compra | Requisito de material y propiedades especiales cuando corresponda | Orden de compra y certificado |
| Recepción | Colada, lote, grado, espesor y trazabilidad | Registro de recepción y marcado |
| Prearmado | Detalle, ajuste, restricción y secuencia | Checklist y punto de espera |
| Soldadura | Aplicación del WPS y control de cambios | Registro de producción |
| END | Exploración de la zona definida y evaluación contractual | Informe firmado y trazable |
| Cierre | Tratamiento de indicaciones y liberación | NCR cerrada o acta de aceptación |
Errores frecuentes que debilitan el control
- Tratar el problema como un defecto superficial corregible con esmerilado.
- Comprar material sin revisar previamente las juntas que cargan la placa en dirección Z.
- Suponer que un barrido ultrasónico de recepción garantiza ductilidad a través del espesor.
- Cambiar la secuencia para ganar producción sin reevaluar la restricción.
- Aplicar una calidad Z o un criterio de aceptación tomado de otro contrato.
- Reparar antes de caracterizar la indicación y aprobar el método.
- Cerrar la pieza con pintura o montaje sin completar el punto de inspección.
Dossier de liberación
El paquete de calidad debe permitir reconstruir la decisión: planos y revisiones, mapa de juntas críticas, certificados y trazabilidad del acero, WPS/PQR, calificación del personal, registros de armado y soldadura, informes de END, NCR, aprobaciones de ingeniería y liberación final. Esta trazabilidad protege al propietario, al fabricante y al montajista frente a una indicación tardía.
Criterio técnico para estructuras metálicas industriales
Prevenir el desgarro lamelar no consiste en “hacer más END” al final. La estrategia eficaz combina un detalle que reduzca deformaciones a través del espesor, material especificado para la función real, soldadura planificada, inspección con alcance definido y una ruta formal para las no conformidades. La aceptación final pertenece al proyecto y debe conservar una relación verificable entre diseño, fabricación y evidencia.
La guía de conexiones de AISC, el Bridge Welding Reference Manual de FHWA y la nota técnica de TWI sobre desgarro lamelar son referencias útiles para comprender el mecanismo y orientar la prevención; su aplicación debe concordar con la edición y la norma adoptadas en el contrato.
¿Necesita revisar una unión soldada crítica?
ERCO Ingeniería puede apoyar en la revisión de planos de taller, trazabilidad de materiales, puntos de inspección, procedimientos de soldadura, END y cierre documental de estructuras metálicas. Converse con nuestro equipo técnico para evaluar el alcance según su expediente y las condiciones reales de fabricación o montaje.