En proyectos de estructuras metalicas industriales, una superficie puede verse seca y aun así estar próxima a condensar. Si se aplica un recubrimiento en esa condición, la humedad puede quedar atrapada entre el acero y la película, afectar la adherencia y favorecer fallas prematuras. Por eso, medir el punto de rocío, la temperatura del acero y la humedad relativa es un punto de control antes y durante la pintura, no un dato decorativo del reporte.
En la costa peruana, la neblina, la brisa marina, las variaciones entre sol y sombra y el enfriamiento nocturno pueden cambiar la ventana de aplicación con rapidez. Un registro tomado al inicio del turno no demuestra que las condiciones se mantuvieron durante toda la jornada.
¿Qué es el punto de rocío en trabajos de pintura?
El punto de rocío es la temperatura a la que el aire, bajo sus condiciones actuales, alcanza la saturación y puede producir condensación. Para la inspección de recubrimientos importa comparar esa temperatura con la temperatura real del sustrato de acero.
La diferencia entre la temperatura superficial y el punto de rocío suele denominarse margen o delta. La aceptación de ese margen, de la humedad relativa y de la temperatura de aplicación debe tomarse de la especificación del proyecto, la ficha técnica vigente del producto, el ITP y la norma contractual. No corresponde imponer un valor universal a todos los sistemas de pintura.
Una superficie seca a la vista puede no estar lista
La condensación inicial puede ser microscópica y no formar gotas visibles. Además, una viga masiva puede conservar una temperatura diferente a la del aire. Mirar o tocar el acero no sustituye la medición.
Temperatura del aire y temperatura del acero no son equivalentes
El aire responde rápido a cambios de clima; el acero puede calentarse o enfriarse con otra velocidad. Dos caras de la misma pieza pueden presentar condiciones diferentes si una recibe sol y la otra queda sombreada, si una está expuesta al viento o si existen zonas cercanas al suelo, techo o cerramiento.
Variables que deben medirse
Temperatura del aire
Se mide en la zona de trabajo, evitando fuentes que distorsionen la lectura, como escape de equipos, calentadores, radiación directa o corrientes artificiales no representativas. El sensor debe estabilizarse según las instrucciones del fabricante.
Humedad relativa
Indica la cantidad de vapor presente respecto de la capacidad del aire a esa temperatura. Es una variable dinámica: puede subir con la neblina, el lavado cercano, la lluvia, el enfriamiento ambiental o una ventilación deficiente dentro de recintos.
Temperatura del punto de rocío
Puede obtenerse mediante un instrumento que combine temperatura y humedad, o mediante el método aprobado en el procedimiento. El equipo debe indicar cómo calcula o determina el valor y cómo se verifica su funcionamiento.
Temperatura superficial del acero
Se mide directamente sobre el elemento a pintar, con una sonda o método adecuado a la geometría y al acabado. Una lectura aislada en la pieza más accesible no representa necesariamente todo el lote.
Documentos que gobiernan el control ambiental
Antes de medir, el inspector debe disponer de:
- especificación del sistema de recubrimiento;
- fichas técnicas vigentes de primer, capas intermedias y acabado;
- procedimiento de preparación y aplicación aprobado;
- plan de inspección y ensayo con puntos de espera;
- instrucciones y certificados del equipo de medición;
- criterios para detener, reiniciar y tratar una aplicación fuera de condición.
Los productos de un mismo sistema pueden tener ventanas distintas. El criterio aplicable a un primer no debe copiarse automáticamente a la capa intermedia o al acabado.
Selección y verificación del instrumento
Equipo integrado o instrumentos separados
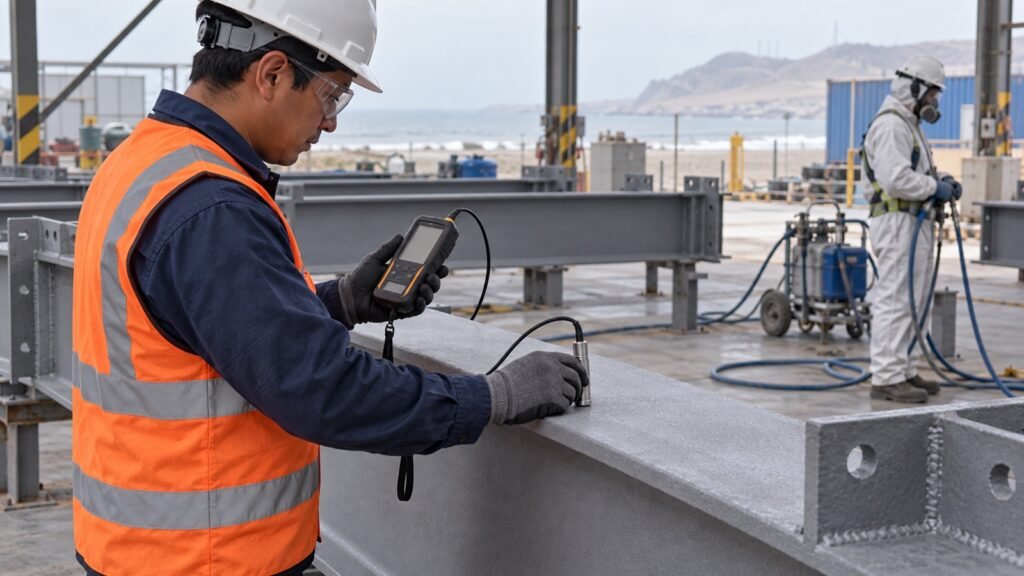
Un medidor de condiciones climáticas puede registrar temperatura del aire, humedad relativa, punto de rocío, temperatura superficial y el margen entre ambas temperaturas. También pueden usarse instrumentos separados si el procedimiento explica el cálculo, la secuencia y el control de errores.
Estado, calibración y comprobación funcional
Se revisan identificación, vigencia documental, limpieza de sensores, batería, cables, sonda y configuración de unidades. La calibración no elimina la necesidad de una comprobación funcional antes del uso ni autoriza medir con un sensor dañado o sin estabilizar.
Tiempo de estabilización
Trasladar el instrumento desde una oficina climatizada a una nave húmeda puede producir lecturas transitorias. El equipo debe aclimatarse y estabilizarse conforme a su manual antes de registrar el dato.
Dónde medir en una estructura metálica
El plan debe representar las condiciones más desfavorables, no solo el punto más cómodo. Conviene considerar:
- caras expuestas al sol y caras en sombra;
- partes superiores e inferiores de vigas o placas;
- elementos gruesos que conservan frío;
- zonas cercanas a portones, cubiertas o corrientes de aire;
- espacios confinados, cajones, tanques o interiores con ventilación diferente;
- sectores próximos al mar, lavado, condensación o procesos que generan vapor.
La ubicación de cada lectura debe quedar asociada al código del elemento o al lote de aplicación. Si las condiciones varían entre zonas, se evalúan y liberan por separado.
Secuencia de control antes de pintar
1. Confirmar superficie y sistema
Se identifica el elemento, el grado de preparación, el producto y la capa a aplicar. El control ambiental no reemplaza la verificación de limpieza, sales, polvo, perfil de anclaje ni tiempos de repintado.
2. Estabilizar y ubicar el equipo
El medidor se coloca en el ambiente de trabajo sin exponer el sensor a fuentes que falseen la condición real. La sonda de superficie debe hacer contacto conforme a su diseño y al manual.
3. Registrar todas las variables
Se consignan temperatura del aire, humedad relativa, punto de rocío, temperatura superficial, margen calculado, ubicación, hora, instrumento y responsable. Un reporte que anota solo “apto” pierde la evidencia necesaria para revisar la decisión.
4. Comparar con los criterios aprobados
La liberación se realiza contra la ficha del producto, el procedimiento, la especificación y el ITP. Si uno de ellos es más restrictivo o existe una contradicción, se consulta al responsable autorizado antes de aplicar.
Control durante la aplicación y el curado
Las condiciones pueden cambiar mientras se mezcla o aplica el producto. El procedimiento debe definir cuándo repetir lecturas: por intervalo, por cambio de frente, por variación visible del clima, después de una interrupción o cuando el registrador emita una alarma.
También se debe vigilar el periodo posterior cuando la ficha técnica condiciona el secado o curado. Abrir portones, encender ventilación, desplazar una pieza al exterior o llegar a la tarde costera puede cambiar la condición aun cuando el inicio fue aceptable.
Monitoreo continuo en frentes sensibles
En recintos, tanques, turnos nocturnos o ventanas climáticas inestables, un registrador continuo puede aportar trazabilidad. El equipo no sustituye la supervisión: sus alarmas, ubicación y frecuencia de almacenamiento deben estar definidas.
Qué hacer cuando la condición sale de rango
Si una variable deja de cumplir el criterio aprobado, se detiene la aplicación en forma controlada y se identifica la última lectura conforme. Luego se protege el material, se evalúa el área aplicada durante el intervalo incierto y se documenta la decisión técnica.
No se debe “corregir” el registro ni mover el instrumento a un lugar más favorable. Si se emplea ventilación, calefacción o deshumidificación, el cambio debe estabilizarse y verificarse en la superficie real antes de reiniciar.
Evaluación del recubrimiento ya aplicado
La disposición depende del producto, tiempo transcurrido, condición observada y documentos del proyecto. Puede requerir inspección adicional, ensayo, reparación o remoción, pero la respuesta debe ser aprobada; no se presume que una película visualmente uniforme es aceptable.
Errores frecuentes en obra y taller
- medir solo al inicio del turno;
- usar la temperatura del aire como si fuera la del acero;
- tomar una lectura en sombra para liberar piezas expuestas al sol;
- medir junto a un escape, calefactor o corriente no representativa;
- no esperar la estabilización del sensor;
- registrar el resultado sin identificar elemento, zona o capa;
- copiar un límite de otra pintura o de otro proyecto;
- continuar aplicando mientras la neblina o humedad cambia;
- confiar únicamente en que el acero se ve seco.
Registro trazable para control de calidad
El formato debe vincular las condiciones ambientales con el lote de pintura, código de la pieza, preparación superficial, capa aplicada, hora de mezcla, equipo de aplicación y liberación del inspector. Si existe un tramo no conforme, esta relación permite delimitarlo sin cuestionar todo el trabajo.
Las fotografías pueden apoyar el registro, pero no reemplazan los datos originales. Cuando el instrumento almacena lecturas, el archivo descargado debe conservarse con control de versión y respaldo.
Referencias técnicas para la inspección
La ISO 8502-4:2017 proporciona orientación para estimar la probabilidad de condensación sobre una superficie que será pintada y para evaluar si las condiciones del sitio son adecuadas. La ASTM D3276-21 reúne elementos de inspección de pintura sobre sustratos metálicos, incluidos humedad relativa, punto de rocío e instrumentos de campo. La guía de medición de condiciones climáticas de Elcometer explica la relación entre temperatura del aire, humedad, punto de rocío y temperatura superficial.
Estas fuentes son referencias metodológicas. Los límites de aplicación, la frecuencia de lectura y la aceptación deben provenir del expediente, el ITP, la especificación contractual, la ficha técnica vigente y las instrucciones del fabricante del sistema realmente suministrado.
ERCO controla la pintura desde la superficie hasta la liberación
Una protección anticorrosiva confiable depende de más que el espesor final. Requiere preparar la superficie, verificar el ambiente, controlar la aplicación y cerrar la trazabilidad por elemento. ERCO ejecuta y supervisa trabajos de estructuras metálicas con controles de calidad alineados al proyecto y a las condiciones reales de obra.
¿Necesita definir o auditar el control ambiental de su sistema de pintura? Contáctenos para revisar el ITP, la ventana de aplicación y los registros de sus estructuras metálicas industriales.