En estructuras metalicas industriales, una superficie recién granallada puede verse uniforme y aun conservar contaminantes iónicos que no son visibles. En talleres cercanos al mar, patios abiertos, ampliaciones de plantas y obras portuarias del Perú, las sales pueden provenir de la bruma marina, del agua de proceso, de abrasivos contaminados, de superficies antiguas o de la manipulación entre etapas. Si quedan atrapadas bajo el sistema de pintura, aumentan el riesgo de ampollamiento, corrosión prematura y pérdida de adherencia.
Por eso, la liberación antes de pintar no debe depender solo del aspecto visual, del perfil de anclaje o de las condiciones ambientales. Cuando el expediente, la especificación del recubrimiento o el ITP lo exigen, se necesita un control trazable de sales solubles, con un método de extracción y medición compatible con la norma contractual.
¿Qué son las sales solubles sobre una superficie de acero?
Son contaminantes que forman iones al entrar en contacto con agua. Pueden incluir cloruros, sulfatos y otras especies. No siempre forman depósitos blancos ni manchas evidentes: una superficie puede cumplir visualmente el grado de preparación especificado y, sin embargo, mantener contaminación dentro de picaduras, irregularidades o productos de corrosión remanentes.
La inspección visual, por tanto, responde una pregunta distinta. Permite revisar óxido, calamina, pintura anterior y materias extrañas visibles, mientras que el ensayo conductimétrico ayuda a estimar la densidad superficial conjunta de contaminantes solubles extraídos en el punto evaluado.
El resultado no identifica cada ion por separado
La conductividad de la solución extraída refleja el efecto combinado de distintos iones. El método de campo no debe presentarse como una identificación química individual de cloruros, sulfatos o sodio. Si el proyecto necesita conocer una especie específica, debe definir un método analítico apropiado y su relación con la decisión de aceptación.
Una lectura baja tampoco reemplaza los demás controles
El ensayo de sales no demuestra por sí solo que el acero tenga el grado de limpieza, el perfil, la ausencia de polvo, la condición de aristas, la temperatura o el margen respecto del punto de rocío requeridos. Cada variable necesita su verificación y registro dentro de la secuencia del ITP.
¿Por qué controlar sales antes del recubrimiento?
Cuando existe humedad, los contaminantes iónicos pueden favorecer procesos electroquímicos y atraer agua a través de la película. El daño puede aparecer como ampollas, corrosión debajo de la pintura, manchas de óxido o desprendimiento. Una reparación posterior suele exigir retirar capas, volver a preparar la superficie y recuperar la continuidad del sistema en un elemento que quizá ya fue montado o quedó con acceso restringido.
La importancia del control aumenta en elementos destinados a atmósferas costeras, ambientes industriales húmedos, zonas de salpicadura o condensación, estructuras existentes que serán repintadas y superficies con picaduras. Sin embargo, el riesgo real y el criterio de aceptación dependen del sistema de recubrimiento, la exposición, el estado inicial y los documentos del proyecto.
Documentos que deben gobernar la inspección
Antes de movilizar el equipo, calidad debe consolidar la versión aprobada de los documentos que convierten el ensayo en una decisión verificable:
- especificación técnica y planos que delimitan el sistema de protección;
- ITP y procedimiento de preparación superficial y pintado;
- ficha técnica y recomendaciones del fabricante del recubrimiento;
- norma contractual para extracción, medición y reporte;
- plan de muestreo por elemento, lote, zona o condición de exposición;
- criterio para detener, limpiar nuevamente, repetir el ensayo y liberar;
- formatos de inspección, identificación del equipo y trazabilidad de la calibración.
Las series ISO 8501, ISO 8502, ISO 8503 e ISO 8504 cubren aspectos diferentes de la preparación del acero. No deben confundirse el grado visual, la evaluación de contaminantes, el perfil de rugosidad y el método de limpieza. La especificación debe indicar cómo se articulan.
No existe un límite universal aplicable a toda obra
El inspector no debe inventar un valor por costumbre ni trasladar sin revisión el límite de otro contrato. La aceptación corresponde al expediente, la edición contractual de la norma, el sistema de pintura aprobado, el ambiente de servicio y el criterio del responsable técnico. Si hay contradicción entre documentos, debe levantarse la consulta antes de recubrir.
Plan de muestreo: dónde y cuándo medir
Una medición aislada en la zona más accesible no representa necesariamente el elemento completo. El plan debe cubrir condiciones con diferente probabilidad de contaminación: superficies horizontales donde se deposita aerosol, caras expuestas al viento marino, zonas con picaduras, sectores manipulados, extremos cercanos al piso, uniones, áreas reparadas y elementos que permanecieron almacenados después del granallado.
Definir lotes homogéneos
Conviene agrupar elementos por origen del acero, estado inicial, método de preparación, abrasivo, turno, equipo, ubicación y tiempo de exposición. Si cambia una condición relevante, el lote puede dejar de ser homogéneo y requerir una evaluación separada. La frecuencia no debe decidirse solo por cantidad de piezas; también debe considerar el riesgo y la variabilidad del proceso.
Medir en el momento que soporte la decisión
El control puede planificarse antes de la limpieza para caracterizar el problema, después del lavado para comprobar la descontaminación y en el hold point final antes de la primera capa. La lectura que libera debe corresponder a la condición real inmediatamente previa al pintado. Si luego hay lluvia, condensación, contacto con suelo, espera prolongada o nueva exposición a aerosol salino, la validez de esa liberación debe reevaluarse.
Ensayo Bresle y determinación conductimétrica
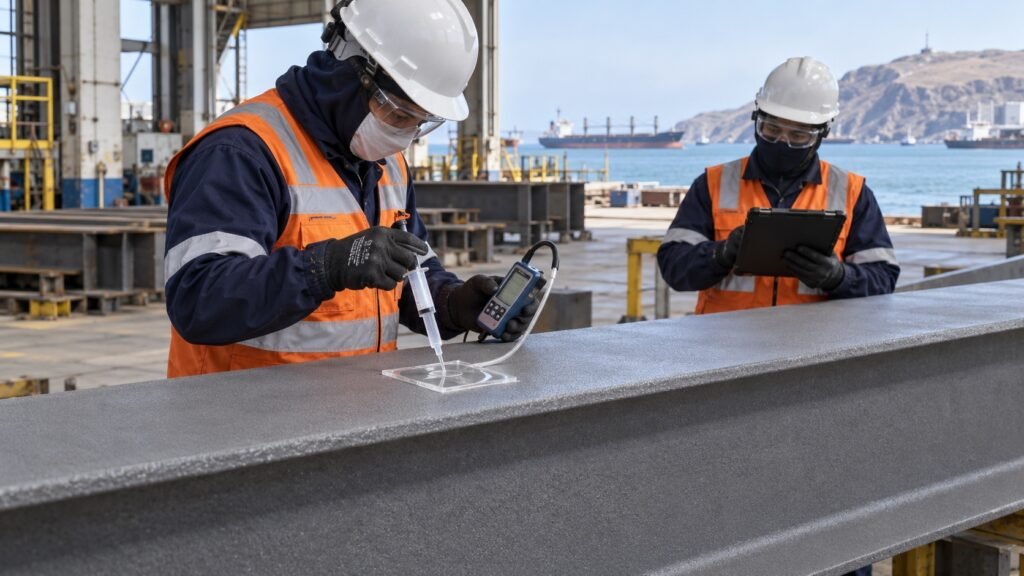
ISO 8502-6:2020 describe la extracción de contaminantes solubles mediante celdas flexibles adheridas a la superficie. ISO 8502-9:2020 establece un método de campo para evaluar, por conductividad, la densidad superficial de sales solubles. La edición que prevalece es la citada por el contrato; además, calidad debe revisar si el proyecto acepta equipos equivalentes y bajo qué demostración.
Preparación del punto de ensayo
El área seleccionada debe representar la zona definida por el plan y permitir sellar correctamente la celda. Se registra el elemento, ubicación, cara, lote, condición superficial, fecha, hora y responsable. No se debe limpiar selectivamente el punto ni escogerlo después de observar un resultado conveniente.
Control del agua, blanco y equipo
El agua de extracción y los utensilios pueden aportar conductividad propia. El procedimiento debe contemplar el blanco, la limpieza de jeringas o recipientes, el estado del conductímetro, su verificación o calibración, la unidad de lectura y la compensación que corresponda. La trazabilidad del equipo debe estar vigente antes del hold point.
Extracción sin pérdidas ni aire atrapado
La celda se adhiere sin contaminar el área interna ni dañar el sello. El líquido se introduce, se mezcla con la superficie conforme al procedimiento y se recupera para la medición. Fugas, volumen incorrecto, burbujas, tiempo de extracción no controlado o recuperación incompleta pueden alterar el resultado. Una celda defectuosa no debe convertirse en un dato de aceptación.
Lectura y conversión coherentes
La conductividad de la solución debe relacionarse con el área ensayada, el volumen utilizado, el blanco y el modelo de cálculo aplicable. Equipo, procedimiento y formato tienen que usar unidades compatibles. Copiar directamente un número de la pantalla sin identificar su unidad o factor de conversión genera registros que no pueden compararse ni auditarse.
Errores frecuentes que invalidan o debilitan el resultado
- ensayar solo una zona cómoda y declarar conforme todo el lote;
- confundir conductividad de la solución con densidad superficial de sales;
- omitir el blanco del agua o usar recipientes contaminados;
- reutilizar accesorios sin demostrar que quedaron limpios;
- aplicar la celda sobre polvo suelto, aceite o humedad sin registrar la condición;
- no controlar una fuga o variar el volumen y el tiempo entre mediciones;
- comparar resultados obtenidos con métodos o unidades diferentes sin equivalencia aprobada;
- pintar antes de que supervisión cierre el hold point;
- aceptar un reensayo sin documentar la limpieza realizada entre ambas lecturas.
¿Qué hacer cuando el resultado no cumple?
La primera acción es inmovilizar el lote afectado y preservar la evidencia. Luego se revisan el punto, la unidad, el blanco, el equipo, la integridad de la extracción y la trazabilidad del registro. Si el dato es válido, el procedimiento aprobado debe definir el método de descontaminación, la gestión del agua y residuos, el secado, la posible repetición de la preparación superficial y el nuevo muestreo.
El lavado o el waterjetting pueden reducir contaminantes solubles, pero no debe asumirse que una sola intervención elimina todo el material. La limpieza abrasiva seca tampoco garantiza por sí sola la remoción de sales alojadas en picaduras. Después de la corrección se repite el ensayo en puntos representativos y se verifican nuevamente las variables que hayan sido afectadas, como polvo, oxidación instantánea, perfil o condiciones ambientales.
El reensayo debe cerrar la no conformidad
El registro debe vincular resultado inicial, causa evaluada, limpieza ejecutada, área intervenida, nuevo resultado y aprobación. Si el problema se repite, se revisa la fuente: agua, abrasivo, almacenamiento, ambiente, manipulación o secuencia. La solución no es multiplicar lecturas hasta encontrar una conforme, sino estabilizar el proceso.
Contenido mínimo del dossier de liberación
Un dossier útil permite reconstruir la condición del acero antes de que quede oculta por la pintura. Como mínimo, debe incluir:
- identificación del proyecto, elemento, lote y área ensayada;
- croquis, fotografía o referencia inequívoca del punto;
- condición de la superficie y etapa del proceso;
- método, norma y edición contractual;
- equipo, serie, verificación o certificado vigente;
- datos del blanco, lectura, unidades y cálculo utilizado;
- criterio de aceptación tomado del documento gobernante;
- resultado, observaciones, acciones correctivas y reensayos;
- fecha, hora, inspector y firmas de liberación requeridas;
- vínculo con el parte de granallado y el registro de aplicación del primer.
Integración con el ITP de pintura
El control de sales funciona mejor como parte de una cadena: revisión del sustrato, eliminación de aceite y grasa, acondicionamiento de aristas y soldaduras, preparación superficial, inspección visual, perfil, polvo, sales, condiciones ambientales y aplicación dentro de la ventana autorizada. Cada etapa debe dejar evidencia y una regla clara para avanzar.
AMPP incluye los contaminantes no visibles, como las sales solubles, dentro del alcance técnico de la preparación de superficies. Su guía de especificaciones también subraya que la remoción de contaminantes y los criterios de inspección deben quedar definidos por los documentos del proyecto, no por una decisión improvisada en campo.
Conclusión
El ensayo de sales solubles convierte un riesgo invisible en un dato trazable, pero solo es confiable cuando el muestreo representa el lote, la extracción se ejecuta correctamente, las unidades son coherentes y el criterio proviene del expediente. En estructuras metalicas industriales expuestas a ambientes costeros o de alta exigencia, este hold point ayuda a evitar que una superficie aparentemente limpia oculte la causa de una falla prematura.
¿Necesitas fabricar, inspeccionar o proteger estructuras de acero para un proyecto industrial o portuario? En ERCO integramos fabricación, control de calidad y preparación superficial conforme a planos, especificaciones, ITP y requisitos del sistema de recubrimiento. Contáctanos para revisar el alcance técnico y planificar una liberación verificable antes del pintado.