En proyectos de pilotes hincados en Peru, la capacidad instalada no termina con el último golpe. Antes de ejecutar el cabezal, la unión debe convertir un pilote ya hincado —con su posición, inclinación, cota y estado reales— en una conexión compatible con el detalle estructural aprobado. Una barra fuera de lugar, una placa que no asienta, una soldadura ejecutada sobre acero contaminado o un vaciado sin acceso para inspección pueden ocultar una discontinuidad justo en la zona donde convergen cargas axiales, corte y momento.
Este control no consiste en elegir en campo cómo conectar el pilote. Consiste en verificar que la solución definida por el proyectista pueda construirse sin forzarla, que sus materiales y procesos sean trazables y que cada punto de inspección quede cerrado antes de perder visibilidad por el encofrado, el grout o el concreto.
Por qué la conexión pilote–cabezal merece un control independiente
La cabeza del pilote es una interfaz entre disciplinas. Geotecnia confirma la instalación; estructuras define la transferencia de cargas; topografía entrega la geometría real; producción prepara, monta y suelda; calidad verifica materiales y uniones; y seguridad controla accesos, izajes, bordes, trabajos en caliente y exposición sobre el agua.
No es una prolongación automática del hincado
El registro de hinca demuestra cómo se instaló el elemento, pero no libera por sí solo la conexión superior. Antes del cabezal se necesita una aceptación específica de la cota de corte, el estado del acero, la geometría disponible, el detalle de anclaje y la secuencia que mantendrá estable el conjunto hasta que la unión adquiera la resistencia prevista.
Tampoco existe un detalle universal
Un pilote tubular puede conectarse mediante embebimiento, barras o anclajes, placa, diafragma, anillos internos, conectores soldados, relleno de concreto, grout o una combinación diseñada. La elección y sus dimensiones pertenecen a los planos, memoria de cálculo y especificaciones del proyecto. Copiar una solución de otra obra, aumentar una soldadura o improvisar una placa para compensar una desviación modifica la ruta de cargas y requiere revisión del responsable estructural.
Documentos que deben gobernar la liberación
La inspección empieza en gabinete. El equipo debe disponer de una revisión coherente de planos de cimentación y cabezales, detalles de conexión, cuadro de pilotes, especificaciones, procedimiento constructivo, ITP, memoria o criterios de diseño aplicables, WPS y calificaciones cuando haya soldadura, fichas de grout o concreto y metodología de reparación aprobada.
Una sola revisión vigente en el frente
El plano de detalle debe coincidir con la revisión usada para fabricar placas, barras y plantillas. La identificación del pilote, su cabezal, ejes y orientación debe mantenerse desde el levantamiento conforme a obra hasta el dossier. Una revisión obsoleta en campo puede producir agujeros, anclajes o cotas incompatibles aunque cada pieza aislada parezca bien fabricada.
Datos reales que deben regresar a ingeniería
La posición, inclinación, cota superior y condición de la cabeza se contrastan con el detalle. Si la conexión pierde recubrimiento, longitud de desarrollo, acceso de soldadura, espacio para vibrado o alineamiento con la armadura del cabezal, el frente no debe “hacer entrar” la solución mediante cortes o dobleces no autorizados. Debe emitir la consulta y recibir un detalle revisado.
Inspección previa de la cabeza del pilote
Geometría, identificación y condición superficial
Antes de montar elementos de conexión se confirma la identificación del pilote y se revisan cota de corte, perpendicularidad o geometría indicada, ovalización local, abolladuras, fisuras, laminaciones visibles, bordes irregulares, corrosión, humedad, sales, pintura y residuos. La aceptación dimensional se compara con el expediente y el estándar contractual, no con una tolerancia genérica.
Daño inducido durante la hinca
La cabeza puede presentar deformación, rebabas o daño localizado por la interacción martillo–casco–pilote. El material afectado se evalúa y, cuando el detalle lo requiera, se retira hasta encontrar acero sano siguiendo una instrucción aprobada. El corte debe preservar la longitud necesaria para la conexión y no ocultar la causa de un daño recurrente.
Interior del tubo y acceso de trabajo
Cuando el detalle utiliza barras, diafragmas, anillos o relleno interior, se comprueba que el tubo esté accesible y libre de agua, lodo, escoria, objetos extraños o recubrimientos incompatibles. La limpieza y el drenaje deben planificarse sin ingresar al tubo salvo que exista una evaluación y procedimiento específico para esa condición. También se verifica que el método de montaje permita inspeccionar las caras y soldaduras que luego quedarán ocultas.
Control de placas, anillos, barras y conectores
Trazabilidad y correspondencia con planos
Cada componente debe corresponder al material, espesor, geometría y orientación del detalle aprobado. Los certificados, marcas y registros de fabricación se vinculan al lote y a la ubicación instalada. Si una pieza fue cortada o mecanizada en obra, se registra el plano de fabricación, equipo usado, inspección dimensional y tratamiento de bordes.
Ajuste sin forzar la ruta de cargas
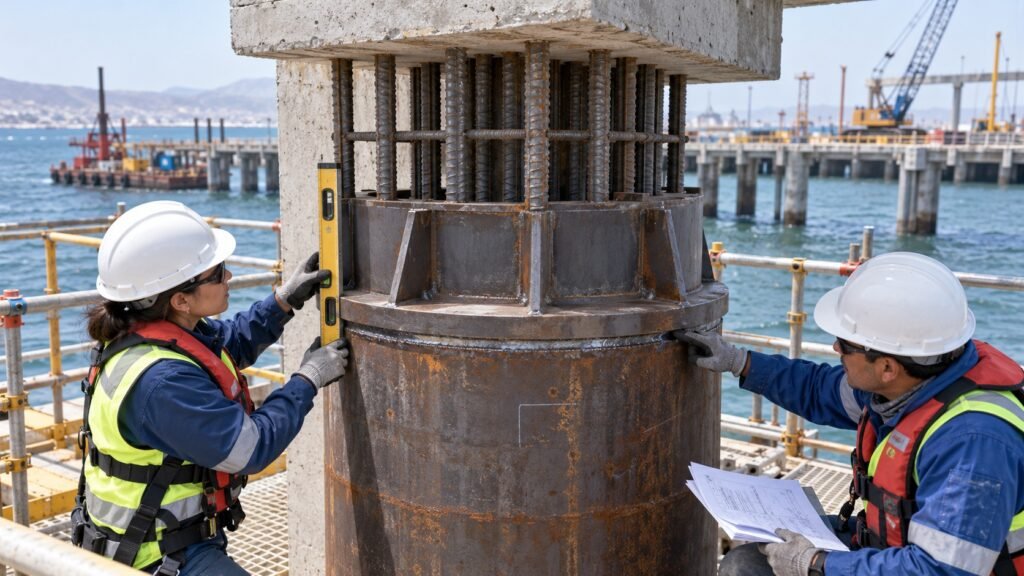
La presentación en seco permite revisar asiento, concentricidad, nivel, holguras, acceso y compatibilidad con la armadura. No se deben cerrar separaciones con golpes, cuñas permanentes no previstas ni soldaduras de relleno improvisadas. Una interferencia suele ser la señal visible de una incompatibilidad geométrica que debe resolverse antes de fijar la pieza.
Armadura y anclajes
Las barras o anclajes se verifican por diámetro, calidad, cantidad, ubicación, orientación, longitud disponible y estado superficial conforme al diseño. El doblado, corte o calentamiento en campo requiere autorización cuando no esté contemplado. Además, la conexión debe conservar el espacio necesario para colocar y compactar el concreto sin crear bolsas o zonas inaccesibles.
Soldadura de la conexión: proceso y evidencia
Preparación antes del arco
La zona se libera de humedad, sales, grasa, pintura no compatible, escoria y contaminación. Se comprueban WPS aplicable, identificación del soldador, consumibles, posición, acceso, respaldo o preparación de junta cuando corresponda y condiciones ambientales. La soldadura no debe emplearse para corregir desalineamientos que el procedimiento no contemple.
Secuencia y control de distorsión
En anillos, placas o conectores alrededor del tubo, la secuencia influye en deformación, contracción y ajuste. El procedimiento debe definir orden, tramos, control térmico y restricciones, tomando como base el material, espesor y código contractual. No corresponde fijar desde un artículo una temperatura, tamaño de cordón o separación universal.
Inspección visual y ensayos complementarios
La inspección visual comprueba continuidad, perfil, terminaciones, limpieza y ausencia de discontinuidades visibles según el criterio contractual. Los ensayos no destructivos adicionales se ejecutan únicamente con el método, cobertura, oportunidad y aceptación definidos en el ITP, el código adoptado y el detalle. La reparación necesita instrucción aprobada, reinspección y trazabilidad hasta su cierre.
Concreto o grout de cierre
Condición previa al vaciado
Antes de ocultar la conexión se verifica encofrado, sellos, limpieza, armadura, insertos, recubrimientos, acceso de colocación y salida de aire. Las superficies que deban adherir se preparan como indique la especificación. El agua acumulada o los residuos dentro del pilote no se aceptan ni se “desplazan” simplemente con el vaciado sin una evaluación técnica.
Colocación, compactación y curado
La secuencia debe llenar completamente los espacios del detalle sin mover barras, placas o apoyos temporales. Se controlan el material suministrado, tiempo, consistencia o fluidez aplicable, método de compactación, muestras y curado conforme a la especificación. En una unión con cavidades o anillos internos, la accesibilidad y el venteo merecen verificación explícita.
Retiro de apoyos y transferencia de carga
Collares, puntales, soportes o fijaciones temporales se mantienen hasta que la conexión cumpla la condición de liberación definida. El desencofrado o la continuidad del montaje no deben basarse solo en el tiempo transcurrido. La autorización considera resultados, secuencia estructural, cargas previstas y criterio del responsable técnico.
Seguridad durante el trabajo sobre el agua
La tarea combina bordes, caída de objetos, izaje de placas o armaduras, trabajos en caliente, energía eléctrica y exposición marina. El plan debe integrar acceso protegido, barandas o sistema anticaídas, rescate, chaleco de flotación cuando corresponda, extintores, pantallas para chispas, control de materiales sueltos y segregación del nivel inferior.
El Reglamento de Seguridad y Salud en el Trabajo para el Sector Construcción, aprobado mediante el D.S. N.° 011-2019-TR, forma parte del marco peruano aplicable. Su implementación debe articularse con el IPERC, PETS, permisos y reglas del titular del proyecto.
Hold points recomendables para el ITP
Antes de fabricar o intervenir
- Planos y detalle de conexión vigentes, compatibles con el levantamiento real.
- Materiales y componentes identificados con certificados disponibles.
- Procedimiento, WPS, personal y equipos calificados según corresponda.
- Acceso, estabilidad temporal y controles de seguridad aprobados.
Antes de soldar o fijar
- Cabeza del pilote inspeccionada y liberada.
- Presentación dimensional sin forzar piezas.
- Superficies preparadas y condiciones ambientales aceptables.
- Interferencias con armadura, encofrado y secuencia resueltas.
Antes de ocultar la conexión
- Inspección y ensayos de soldadura cerrados.
- Barras, placas, anillos, conectores e insertos registrados.
- Limpieza, estanqueidad, acceso y venteo confirmados.
- Fotografías con identificación, orientación y escala.
Antes de transferir carga
- Registros de concreto o grout y resultados requeridos disponibles.
- Curado y reparaciones concluidos.
- Restricciones temporales retiradas con autorización.
- Liberación conjunta de producción, calidad y supervisión.
Criterios para no liberar la conexión
Debe detenerse el cierre cuando exista una revisión documental contradictoria, daño sin evaluación, posición real incompatible, material sin trazabilidad, pieza forzada, soldadura fuera de procedimiento, ensayo pendiente, agua o residuos atrapados, falta de acceso para colocar el concreto o modificación no aprobada. La presión por cerrar el cabezal no convierte una desviación en aceptable.
Dossier mínimo de entrega
El dossier debe permitir reconstruir qué se instaló y quién lo aceptó: identificación del pilote y cabezal; levantamiento conforme a obra; planos vigentes; certificados de materiales; registros dimensionales; WPS y calificaciones; reportes visuales y END; no conformidades y reparaciones; fotografías antes del cierre; registros de concreto o grout; resultados requeridos; y actas de hold point.
Referencias técnicas para el control
Como referencias internacionales, la FHWA GEC 12, volumen II desarrolla construcción y control de pilotes hincados; la guía FHWA sobre conexiones de subestructura prefabricada muestra que las conexiones pilote–cabezal pueden resolverse mediante detalles soldados, barras, vacíos y cierres de concreto; y el Manual de Construcción de Caltrans sobre soldadura enfatiza planes, calificaciones, inspección y registros. La edición y exigencia aplicable deben ser las incorporadas al contrato peruano.
Una conexión liberada es una ruta de cargas demostrable
El mejor control no es el que acumula fotografías al final, sino el que evita ocultar una decisión pendiente. Para lograrlo, el levantamiento real debe alimentar al detalle, la presentación debe anticipar interferencias, la soldadura y el vaciado deben seguir procedimientos aprobados y cada hold point debe cerrar evidencia verificable.
¿Necesitas revisar la conexión de pilotes tubulares a cabezales en un muelle o terminal portuario? ERCO puede apoyar en la revisión constructiva, planificación de inspecciones, trazabilidad de soldadura, control dimensional y dossier de liberación. Contáctanos para evaluar el alcance de tu proyecto.