En la fabricación de estructuras metálicas industriales, el shop primer protege temporalmente el acero preparado durante el almacenamiento, la manipulación y el armado. Sin embargo, que un producto sea descrito como soldable no significa que cualquier espesor, estado superficial o combinación con el proceso de soldadura pueda aceptarse sin verificación. Antes de soldar, el taller debe decidir de manera trazable si conserva, reduce o retira el imprimante en la junta.
Ese control conecta pintura, soldadura, seguridad y calidad. Una decisión deficiente puede favorecer porosidad, inestabilidad del arco, contaminación de la junta, humos adicionales o reparaciones posteriores; retirar el recubrimiento sin criterio también puede dejar acero expuesto, duplicar trabajo y romper la continuidad del sistema anticorrosivo. La liberación correcta parte de los documentos gobernantes y de la condición real de cada pieza.
Qué es el shop primer y qué función cumple
El shop primer, imprimante de taller o imprimante de prefabricación es una capa aplicada sobre acero previamente preparado para brindar protección durante las etapas iniciales de fabricación. No debe confundirse automáticamente con la imprimación definitiva del sistema de pintura. Su permanencia bajo las capas posteriores depende de la compatibilidad declarada, del estado del recubrimiento y de la especificación del proyecto.
Protección temporal no equivale a aceptación automática
La ficha técnica puede identificar el producto como apto para soldadura o corte, pero esa declaración tiene condiciones. El desempeño depende del producto aplicado, del espesor real, del tiempo y ambiente de exposición, del contaminante acumulado, del consumible, del proceso, de los parámetros y de la geometría de la unión. Por eso la palabra “soldable” debe verificarse contra el WPS aplicable y no usarse como permiso genérico.
Documentos que deben gobernar la decisión
Antes de intervenir una junta, producción y calidad deben revisar la especificación de fabricación, los planos, el ITP, el procedimiento de pintura, el WPS y su PQR de respaldo, el código contractual, la ficha técnica y la SDS vigente del producto. También corresponde confirmar las restricciones del fabricante del sistema anticorrosivo y del fabricante de los consumibles.
Jerarquía y trazabilidad documental
Si dos documentos discrepan, el taller no debe escoger el criterio más conveniente. La incompatibilidad se registra y se eleva mediante el canal técnico previsto en el proyecto. La respuesta aprobada debe quedar vinculada a la marca de la pieza, la junta o el lote afectado. Una instrucción verbal no reemplaza la revisión controlada del procedimiento.
Normas de ensayo y referencias de seguridad
La ISO 17652-1 establece condiciones normalizadas para evaluar imprimantes de taller frente a la soldadura y procesos afines. La ISO 17652-2 aborda ensayos para valorar la influencia del imprimante sobre la soldabilidad y la combinación entre consumible, proceso y recubrimiento. La ISO 17652-4 trata la influencia sobre la emisión de humos y gases.
Como referencia de seguridad para trabajo en caliente sobre recubrimientos, OSHA 1926.354 exige evaluar inflamabilidad y toxicidad cuando correspondan y aplicar controles antes de calentar superficies recubiertas. En Perú, la gestión preventiva debe integrarse con el Reglamento de Seguridad y Salud en el Trabajo para el Sector Construcción y con las reglas particulares del centro de trabajo. Estas referencias no sustituyen la norma contractual ni el IPERC específico.
Recepción del acero imprimado en el taller
El control comienza antes del armado. Cada lote debe conservar identificación del material base y del recubrimiento aplicado. La recepción debe comprobar certificados o registros previstos, fecha y condiciones de aplicación, producto y lote, preparación superficial declarada, zonas reparadas y cualquier restricción para soldadura o repintado.
Inspección visual inicial
Se revisan corrosión, ampollamiento, descascaramiento, contaminación, humedad, sales, aceite, daños por transporte, acumulaciones locales y áreas quemadas o reparadas. La verificación no busca solo si la pieza “está pintada”: debe determinar si la condición encontrada coincide con la prevista al calificar o aprobar el proceso.
Mapeo de juntas y zonas afectadas por calor
Antes de limpiar o soldar, el taller debe identificar en planos o croquis qué juntas se ejecutarán, con qué proceso, en qué posición y bajo qué WPS. También se marcan puntos de punteo, accesorios temporales, zonas de corte térmico y superficies que luego quedarán inaccesibles. Este mapeo evita que cuadrillas distintas apliquen criterios incompatibles sobre una misma estructura.
Una regla para cada combinación aprobada
La disposición aplicable puede variar entre juntas principales, soldaduras de filete, punteos o cortes. La matriz de control debe relacionar producto, condición del recubrimiento, proceso de soldadura, consumible, WPS, preparación requerida y evidencia de inspección. Si la combinación real no está respaldada, se detiene la liberación y se solicita evaluación técnica.
Medición del recubrimiento en la zona de junta
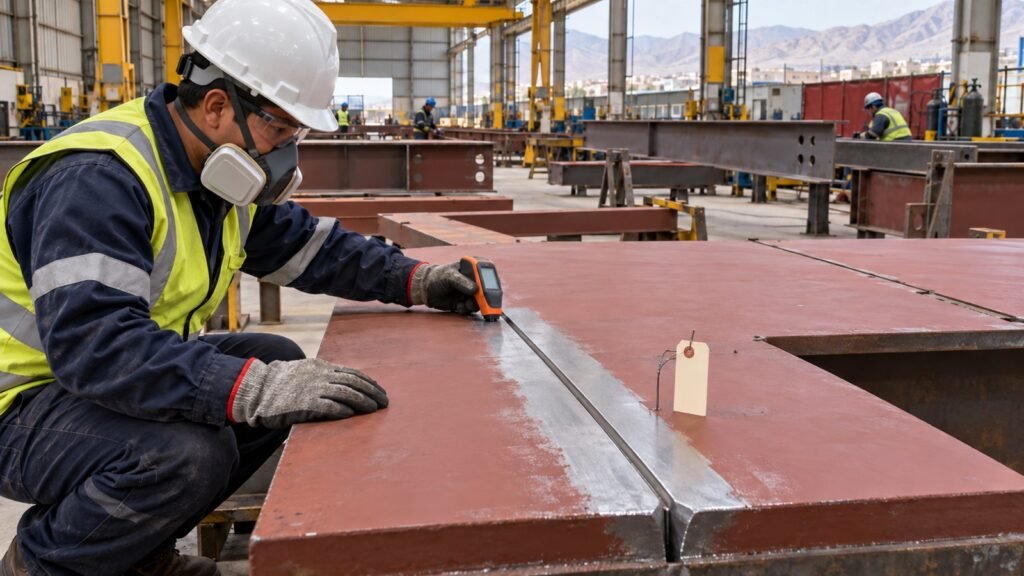
Un imprimante aplicado con espesor irregular puede comportarse de forma distinta a la muestra evaluada. Por ello, cuando el ITP o procedimiento lo requiera, se verifica el espesor con instrumento y método adecuados, calibrados o verificados según el plan de calidad. Las lecturas deben representar la zona que realmente recibirá calor, no una cara alejada elegida por comodidad.
El límite proviene del sistema aprobado
No existe un valor universal que pueda trasladarse a todas las estructuras. El espesor objetivo y el rango admisible deben provenir de la ficha técnica vigente, la especificación, el procedimiento aprobado y la evidencia de soldabilidad aplicable. Si hay acumulaciones, solapes, escurridos o retoques, esas áreas requieren evaluación separada aunque el promedio del paño sea conforme.
Decisión: conservar, reducir o retirar el shop primer
La disposición debe quedar definida antes de iniciar la producción. Conservar el imprimante puede ser aceptable cuando la combinación está respaldada y la condición real coincide con la evaluada. Reducirlo o retirarlo puede ser necesario ante exceso de espesor, contaminación, degradación, restricciones del WPS o del fabricante, exigencias del código o falta de evidencia.
Preparación controlada de bordes y caras
Cuando corresponda retirar el producto, el procedimiento debe indicar la extensión, el método y el criterio de terminación. La limpieza debe evitar entallas, redondeo indebido de bordes, modificación de la geometría, inclusión de abrasivo o contaminación del metal. Después se comprueba visualmente la superficie y se controla el intervalo hasta la soldadura para impedir corrosión o nueva contaminación.
Compatibilidad con WPS, consumible y proceso
La liberación de la junta debe demostrar que el WPS utilizado contempla la condición superficial real o que existe sustento técnico aprobado para ella. La evaluación considera proceso, consumible, gas de protección cuando aplique, posición, preparación de junta, secuencia y variables esenciales definidas por el código contractual.
La prueba del producto no reemplaza la calificación del procedimiento
Los ensayos del fabricante permiten comparar o declarar el comportamiento del imprimante, pero no demuestran por sí solos que toda junta de producción es aceptable. El taller debe verificar la correspondencia entre las condiciones del ensayo, el WPS/PQR y la fabricación real. Cuando el contrato exija una prueba específica, esta debe ejecutarse y documentarse antes de liberar la serie.
Seguridad y control de humos durante la soldadura
Soldar o cortar sobre una superficie recubierta exige revisar la SDS, la evaluación de riesgos, ventilación, extracción localizada, protección respiratoria cuando corresponda, permisos de trabajo en caliente, vigilancia de incendios y disposición de residuos. La declaración de soldabilidad no equivale a ausencia de emisiones ni elimina el control de exposición.
Espacios cerrados y geometrías confinadas
En cajones, diafragmas, tanques, interiores de perfiles o zonas con ventilación limitada, el riesgo puede cambiar de manera sustancial. La secuencia solo debe comenzar después de aplicar el procedimiento correspondiente, medir o controlar la atmósfera cuando sea exigible y confirmar las medidas de rescate y supervisión. El control de calidad de la junta no puede separarse de la seguridad de quien la ejecuta.
Inspección durante y después de soldar
Durante la ejecución se observan estabilidad del arco, salpicadura inusual, generación de humos, limpieza entre pasadas y cualquier indicio que obligue a detener y revisar la condición. Después se realiza la inspección visual y los ensayos no destructivos definidos por el ITP, el código y la categoría de la junta.
Reparaciones con causa identificada
Ante una discontinuidad no aceptable, no basta con retirar y volver a soldar. La no conformidad debe analizar si influyeron el recubrimiento, el espesor, la preparación, el consumible, los parámetros, la técnica o el ambiente. El método de reparación requiere aprobación, inspección posterior y registro de cierre; si la causa puede repetirse, se corrige antes de continuar con otras piezas.
Restitución del sistema anticorrosivo
La soldadura terminada deja zonas quemadas, metal expuesto y transiciones que deben prepararse para el sistema final. El procedimiento de pintura debe definir limpieza, preparación de soldaduras y bordes, compatibilidad con el shop primer remanente, tratamiento de daños, capas de refuerzo y secuencia de aplicación. Si el imprimante debe permanecer como parte del sistema, se comprueba su adherencia, limpieza y compatibilidad antes de recubrir.
Coordinación entre soldadura y pintura
La liberación para pintar debe ocurrir después del cierre de inspecciones, reparaciones y END requeridos. Pintar prematuramente puede ocultar indicaciones o forzar trabajos de remoción. El punto de espera debe ser visible en el ITP y firmado por las partes definidas en el proyecto.
Registros mínimos para el dossier de calidad
El dossier debe permitir reconstruir qué producto estuvo presente, qué decisión se tomó y con qué respaldo. Según el alcance contractual, conviene integrar:
- identificación de pieza, junta, material base, lote de imprimante y estado de recepción;
- ficha técnica y SDS vigentes, especificación, procedimiento de pintura, WPS/PQR e ITP aplicables;
- mapa de juntas y disposición aprobada: conservar, reducir o retirar;
- registros de inspección visual y mediciones requeridas;
- evidencia de preparación, liberación previa, soldador y consumible;
- resultados de inspección, END, no conformidades, reparaciones y reinspección;
- liberación para restitución del sistema anticorrosivo.
Criterio de aceptación para estructuras metálicas industriales
La aceptación no debe depender de una regla genérica de taller. La junta se libera cuando la condición del shop primer, su tratamiento, el WPS, los controles de seguridad, la inspección y la restitución del recubrimiento cumplen los planos, la especificación, el ITP, el procedimiento aprobado, la documentación del fabricante y el código contractual. Toda desviación requiere disposición técnica documentada.
En ERCO integramos fabricación, soldadura, control de calidad y protección anticorrosiva para entregar estructuras con trazabilidad desde el material base hasta el dossier final. Si necesita revisar el tratamiento del shop primer, el flujo de liberación de juntas o la compatibilidad documental de su proyecto, contáctenos para evaluar el alcance técnico.
Fuentes técnicas consultadas
- ISO 17652-1:2003, ensayo de imprimantes de taller frente a soldadura y procesos afines: requisitos generales; vigente y confirmada en 2024.
- ISO 17652-2:2003, propiedades de soldadura de los imprimantes de taller; vigente y confirmada en 2024.
- ISO 17652-4:2003, emisión de humos y gases durante la soldadura de acero con imprimante; vigente y confirmada en 2024.
- OSHA 29 CFR 1926.354, trabajo en caliente sobre recubrimientos preservantes.
- Decreto Supremo N.° 011-2019-TR, Reglamento de Seguridad y Salud en el Trabajo para el Sector Construcción.