En proyectos con pilotes hincados en Peru, la placa que cierra el extremo inferior de un pilote tubular no es un simple accesorio de taller. Forma parte de la configuración estructural y geotécnica del elemento: define una punta cerrada, modifica la interacción con el terreno durante la instalación y recibe acciones importantes en cada impacto. Una placa mal identificada, descentrada, deformada o soldada fuera del procedimiento aprobado puede alterar la hincabilidad, dañar el extremo o dejar una condición que ya no coincide con el diseño.
El control debe comenzar antes de fabricar y terminar con una liberación trazable antes de verticalizar el pilote. Espesor, diámetro, grado del acero, detalle de unión, preparación de bordes, secuencia de soldadura, ensayos y criterios de aceptación deben provenir del expediente, los planos, la especificación, el ITP y el procedimiento de soldadura aplicable. No existe una placa de cierre universal válida para todos los diámetros, suelos, martillos o profundidades.
¿Qué función cumple la placa de cierre?
En un pilote tubular de extremo cerrado, la placa sella la punta y hace que el elemento desplace el terreno durante la hinca. Esta condición se diferencia del pilote tubular abierto, donde el suelo puede ingresar al interior y formar un tapón cuya evolución depende del terreno, la geometría y el proceso de instalación.
La FHWA GEC 15 sobre procedimientos de aceptación de cimentaciones profundas advierte que los pilotes tubulares cerrados pueden presentar exigencias particulares de hincabilidad por su carácter de gran desplazamiento y que la placa inferior debe resistir las acciones previstas durante la instalación. Por ello, cerrar una punta no debe ser una decisión improvisada de obra ni una reparación basada solo en facilidad de fabricación.
Placa de cierre, zapata y protector de punta no son lo mismo
Una placa de cierre sella el extremo del tubo. Una zapata o protector puede tener otra función: reforzar el borde, protegerlo frente a estratos duros o facilitar una geometría de penetración definida por el diseño. Algunas soluciones combinan funciones, pero su equivalencia solo puede establecerla el responsable técnico con el detalle aprobado. Sustituir una por otra sin revisar el cálculo, la hincabilidad y la soldadura cambia la configuración del sistema.
La configuración debe coincidir con el diseño y la hincabilidad
Condición de extremo y respuesta del terreno
El informe geotécnico, los planos y la memoria deben indicar si el pilote trabaja con extremo abierto o cerrado. Esa condición influye en el desplazamiento del suelo, la resistencia durante la instalación y la respuesta prevista en la punta. Antes de fabricar, el equipo debe confirmar que la placa corresponde al mismo escenario utilizado para seleccionar la longitud, la sección y el sistema de hinca.
Compatibilidad con martillo, casco y pilote
La FHWA GEC 12 trata el hincado como un sistema formado por martillo, componentes de transferencia de energía, pilote y suelo. La placa de cierre debe estar representada en la geometría, masa y condición de punta empleadas en el análisis de hincabilidad. Si el equipo, el espesor del tubo, la placa o el detalle de punta cambian, corresponde verificar si el análisis sigue siendo válido antes de autorizar la instalación.
Documentos que deben gobernar la fabricación
La liberación no puede apoyarse únicamente en una inspección visual. El paquete documental debe permitir reconstruir qué se fabricó y bajo qué versión aprobada.
- Plano de fabricación con identificación del pilote, geometría y detalle de la punta.
- Especificación técnica y criterios de aceptación contractuales.
- Certificados de material del tubo, la placa y los consumibles.
- WPS aplicable y calificaciones requeridas para soldadores y procedimiento.
- ITP con puntos de inspección, espera y liberación.
- Procedimiento de armado, soldadura, control de distorsión y reparación.
- Plan de END cuando lo exijan el diseño, la especificación o el ITP.
- Análisis de hincabilidad y datos del sistema de hinca aprobado.
Si dos documentos indican detalles distintos, la discrepancia debe resolverse por el canal técnico correspondiente. La fabricación no debería avanzar con una interpretación verbal que luego no pueda demostrarse en el dossier.
Trazabilidad del tubo, la placa y los consumibles
Identificación por elemento
La placa debe vincularse con el pilote al que será instalada. La trazabilidad puede apoyarse en marca de pieza, plano de corte, certificado de colada o lote y registro de transferencia de identificación, según el sistema de calidad del proyecto. El marcado no debe ubicarse donde afecte la unión, el recubrimiento o la lectura de la inspección.
Control antes del armado
Antes de presentar la placa conviene revisar que el material, el espesor y la geometría correspondan al plano; que no existan daños, laminaciones visibles, corrosión severa ni contaminación; y que el extremo del tubo esté identificado, limpio y apto para el ajuste. Una pieza aceptada por certificado aún puede quedar no conforme si fue dañada durante corte, transporte o almacenamiento.
Preparación y ajuste de la placa de cierre
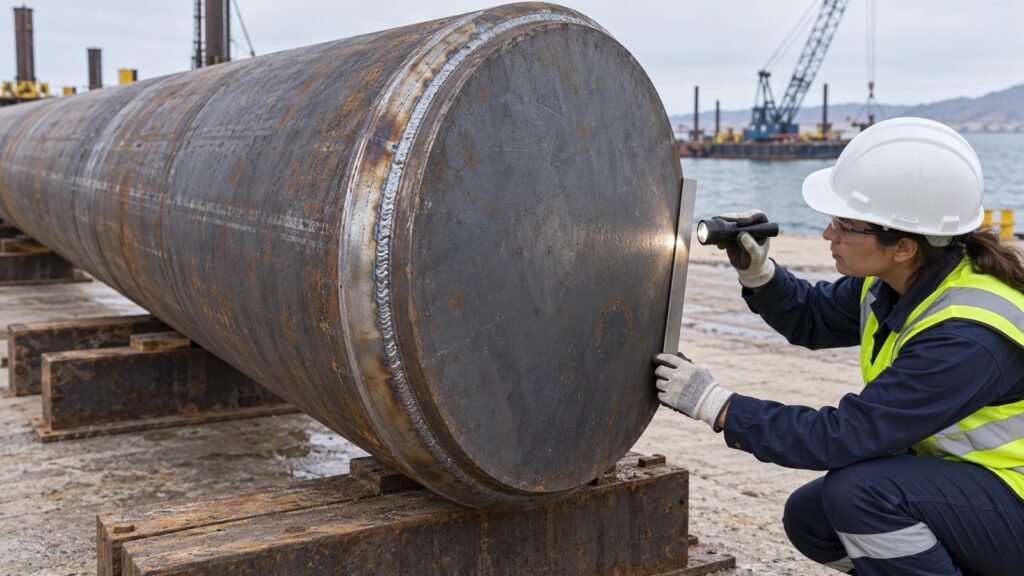
El fit-up debe asegurar que la placa quede en la posición definida y que la junta tenga la preparación indicada por el detalle y el WPS. La perpendicularidad del extremo, el centrado, la continuidad del contacto, la preparación de bordes y cualquier separación o bisel deben verificarse con el método y las tolerancias del proyecto.
Apoyos estables y acceso seguro
El pilote debe apoyarse de manera que no ruede ni transmita esfuerzos no previstos a la placa durante el armado. El acceso para punteo, soldadura e inspección debe estar controlado por el procedimiento de trabajo, el IPERC y las medidas de seguridad aprobadas. No debe trabajarse bajo un elemento suspendido ni usar la grúa como único medio de inmovilización.
Punteo sin perder la geometría
El punteo forma parte de la unión y debe ejecutarse conforme al procedimiento aplicable. Una secuencia desequilibrada puede desplazar la placa, inducir distorsión o cerrar de forma irregular la junta. Antes de completar la soldadura se debe confirmar nuevamente el centrado, la posición y la condición de los puntos.
Soldadura controlada, no solo un cordón continuo
La unión debe ejecutarse con WPS aprobado, personal calificado, consumibles identificados y variables controladas. El tipo y tamaño de soldadura, número de pases, secuencia, precalentamiento, temperatura entre pases, limpieza y manejo de consumibles dependen del diseño, del material, del espesor y del código contractual; no deben definirse con una regla genérica.
Control de distorsión y aporte térmico
La secuencia de soldadura debe limitar el desplazamiento de la placa y la deformación del extremo. Si se propone alternar tramos, girar el elemento o usar fijaciones temporales, esas acciones deben estar previstas en el procedimiento y no introducir daños en el metal base. Cualquier accesorio temporal soldado requiere control para su retiro, inspección y reparación posterior.
Interrupciones y reinicios
Cuando la soldadura se detiene, la junta debe protegerse de humedad, arena, sales y contaminación del ambiente costero. El reinicio exige revisar la condición del cordón, limpiar según el WPS y restablecer las variables requeridas. Cubrir una discontinuidad o soldar sobre una zona contaminada no constituye reparación aceptable.
Inspección visual y ensayos no destructivos
Qué revisar visualmente
La inspección debe comprobar continuidad, perfil, terminaciones, condición superficial y ausencia de indicaciones rechazables conforme al criterio contractual. También debe revisar el metal base próximo, las huellas de fijaciones temporales y el estado de la placa después de liberar los apoyos o girar el pilote.
END según el ITP
El método, el alcance, el momento y el criterio de aceptación de partículas magnéticas, líquidos penetrantes, ultrasonido u otra técnica deben provenir del ITP, la especificación y el código aplicable. No todos los métodos detectan las mismas discontinuidades ni sirven igual para cualquier geometría. El informe debe identificar junta, operador, equipo, calibración, superficie examinada, resultado y disposición de las indicaciones.
Una reparación debe conservar la evidencia del hallazgo, retirar la discontinuidad con un método aprobado, confirmar su eliminación, volver a soldar bajo procedimiento y repetir la inspección exigida. Esmerilar hasta que la indicación deje de verse, sin evaluar el espesor y el metal base remanente, no cierra técnicamente la no conformidad.
Control dimensional antes de liberar el pilote
El control dimensional debe verificar la geometría definida en planos: posición de la placa, diámetro o proyección, perpendicularidad del extremo, rectitud local, condición del borde y cualquier detalle de refuerzo. También se debe comprobar que la fabricación no haya introducido ovalización, abolladuras o un cambio de sección que interfiera con soportes, guías, casco o manipulación.
Los instrumentos, referencias y tolerancias deben quedar identificados en el registro. Una fotografía general ayuda, pero no reemplaza las mediciones ni demuestra por sí sola conformidad.
Protección después de fabricar
Limpieza, recubrimiento y manipulación
Cuando el sistema incluye pintura, metalizado u otra protección, la preparación y restitución alrededor de la unión deben seguir la especificación del recubrimiento. Las superficies que deban permanecer sin pintar por razones de soldadura o inspección tienen que quedar claramente delimitadas. Durante izaje y acopio se deben usar apoyos y accesorios que no golpeen la placa ni carguen su borde de manera accidental.
Inspección tras transporte
La liberación de taller no elimina la revisión en obra. Antes de verticalizar, corresponde inspeccionar nuevamente la punta por daños de transporte, corrosión, contaminación, pérdida de recubrimiento, deformación o impacto sobre la placa. Un hallazgo debe compararse con el criterio aprobado y resolverse antes de que la zona quede inaccesible.
Hold point antes del primer golpe
El punto de espera debe reunir la liberación documental y la condición física del elemento. Como mínimo, el responsable de calidad debería confirmar:
- identidad del pilote y correspondencia con el plano aprobado;
- trazabilidad de tubo, placa y consumibles;
- WPS, personal y registros de soldadura conformes;
- inspección visual, END y reparaciones cerradas;
- control dimensional aceptado;
- recubrimiento o protección restituida cuando corresponda;
- configuración coincidente con el análisis de hincabilidad;
- ausencia de daños posteriores por transporte o manipulación.
La firma del hold point debe indicar quién verificó, con qué documentos y en qué estado quedó cada registro. “Revisado en campo” sin referencia a la pieza y al criterio no garantiza trazabilidad.
Vigilancia durante la hinca
Una placa correctamente liberada todavía debe operar dentro del sistema estudiado. Cambios inesperados en penetración, rebote, inclinación, cadencia, energía transferida o respuesta del pilote exigen aplicar los criterios de detención y escalamiento del procedimiento. No se debe aumentar energía, modificar el casco ni insistir sobre una obstrucción sin evaluación técnica.
El Foundation Manual de Caltrans integra la inspección de pilotes hincados con la revisión de materiales, equipo, soldaduras, registros y comportamiento de instalación. Esa lógica es importante: la aceptación de la punta no termina en taller, sino que se relaciona con lo que realmente ocurre durante la hinca.
Errores frecuentes que deben evitarse
- Cerrar en obra un pilote inicialmente diseñado como extremo abierto.
- Usar una placa disponible sin comprobar material, espesor y geometría.
- Confundir placa de cierre con zapata o protector de punta.
- Soldar sin WPS aplicable o sin controlar consumibles y variables térmicas.
- Aceptar la unión solo porque el cordón se ve continuo.
- Omitir el efecto de la punta cerrada en el análisis de hincabilidad.
- Apoyar o golpear el pilote directamente sobre el borde de la placa.
- Liberar el elemento sin cerrar indicaciones, reparaciones o END pendientes.
Dossier mínimo de liberación
El expediente de calidad debería contener plano y revisión aplicable, identificación del pilote, certificados de materiales, trazabilidad de placa y consumibles, WPS y calificaciones requeridas, registro de ajuste, parámetros de soldadura, inspección visual, END, control dimensional, reparaciones, protección superficial, liberación después del transporte y vínculo con el análisis de hincabilidad.
La aceptación final corresponde al expediente, las especificaciones, el ITP, el código contractual, los manuales del equipo y los responsables del proyecto. Si la condición ejecutada difiere de la aprobada, la respuesta correcta es documentar la no conformidad y obtener una disposición técnica; no normalizar la diferencia en el registro.
ERCO: control de fabricación e hinca con trazabilidad
En ERCO integramos revisión de planos, control de fabricación, inspección de soldaduras, liberación de pilotes y seguimiento de hinca para obras portuarias e industriales. Si necesita revisar placas de cierre, detalles de punta o el dossier de calidad de sus pilotes tubulares, contáctenos y conversemos sobre el alcance técnico de su proyecto.
Fuentes técnicas de referencia
- Federal Highway Administration, GEC 12: Design and Construction of Driven Pile Foundations.
- FHWA GEC 12, volumen II: equipo, accesorios, hincabilidad, monitoreo y control de construcción.
- FHWA-HIF-22-024, Acceptance Procedures for Structural Foundations.
- California Department of Transportation, Foundation Manual.