En las estructuras metálicas industriales, una soldadura de sello puede parecer un detalle secundario, pero una interrupción, un poro abierto o una decisión de fabricación mal coordinada puede dejar una vía de ingreso para agua, sales, polvo o productos del proceso. El control no consiste únicamente en comprobar que existe un cordón continuo: primero debe definirse qué se quiere sellar, qué cargas debe transmitir la unión, cómo se protegerán las superficies inaccesibles y qué documento fija la aceptación.
Este artículo desarrolla un flujo práctico para revisar, ejecutar, inspeccionar y documentar soldaduras de sello en conjuntos de acero. Los criterios concretos deben provenir de los planos aprobados, las especificaciones, el WPS aplicable, el ITP, el sistema de protección anticorrosiva, la norma contractual y la evaluación del responsable técnico.
¿Qué es una soldadura de sello?
Es una soldadura destinada a cerrar una junta o el perímetro de dos elementos para limitar el paso de un fluido, aire, humedad o contaminantes hacia una interfaz que después quedará oculta o será difícil de mantener. En fabricación estructural suele adoptar la geometría de un filete continuo, pero su forma final debe estar definida en el detalle aprobado.
Sellar no equivale automáticamente a resistir
La función de sellado y la función estructural deben revisarse por separado. Un cordón dibujado para impedir el ingreso de agua no puede contabilizarse como elemento resistente sin que el diseño lo haya considerado. Del mismo modo, una soldadura calculada para transferir carga no se vuelve hermética por el solo hecho de ser continua si existen terminaciones abiertas, poros superficiales o encuentros sin resolver.
No es una solución universal de hermeticidad
La guía técnica de AISC explica que las soldaduras de sello se emplean para obtener juntas estancas al agua o al aire, pero advierte que las condiciones con presión interna requieren una evaluación distinta. En tanques, ductos o circuitos presurizados deben gobernar el código y la especificación propios del sistema; no corresponde trasladar automáticamente un detalle de acero estructural.
Definir el objetivo antes de fabricar
El plano y la especificación deben indicar qué interfaz se quiere proteger y por qué. El motivo puede ser excluir humedad de una unión traslapada, evitar la acumulación de contaminantes, facilitar la limpieza, proteger una cavidad o cumplir una exigencia de acabado. Sin esa definición, taller e inspección pueden interpretar de manera diferente el mismo símbolo.
Preguntas que debe resolver la revisión técnica
- ¿La soldadura cumple solo una función de sello o también transfiere carga?
- ¿La junta estará expuesta a lluvia, ambiente marino, lavado industrial o productos del proceso?
- ¿Existe una cavidad cerrada o una superficie traslapada que pueda retener humedad?
- ¿El conjunto será pintado, metalizado o galvanizado en caliente?
- ¿La unión será accesible para inspección y mantenimiento después del montaje?
- ¿Hay solicitaciones cíclicas, zonas críticas o terminaciones que deban revisar el diseñador?
Revisar los documentos gobernantes
La liberación debe partir de una jerarquía documental clara: planos de fabricación y montaje, memoria o notas de diseño, especificación de soldadura, WPS, mapa de juntas, ITP, procedimiento de reparación, sistema de recubrimiento y requisitos del cliente. Si dos documentos discrepan sobre continuidad, lado de aplicación, longitud o acabado, la solución debe formalizarse antes de soldar.
AWS D1.1 y el contrato del proyecto
AWS D1.1/D1.1M:2025-AMD1 reúne requisitos de fabricación, calificación, inspección y aceptación para estructuras de acero cuando el contrato lo adopta. La edición aplicable debe ser la indicada por el expediente; la existencia de una edición más reciente no reemplaza por sí sola lo contratado.
Confirmar el detalle y la geometría de la junta
Antes del armado conviene revisar el recorrido completo del sello en el modelo, plano o pieza piloto. Es frecuente que el detalle sea claro en los lados rectos, pero no explique esquinas, retornos, cruces con rigidizadores, agujeros, drenajes o caras inaccesibles. Un perímetro incompleto puede crear una bolsa de humedad aun cuando el tramo visible tenga buena apariencia.
Evitar cavidades ambiguas
Las superficies en contacto deben evaluarse como un sistema. Si la solución pretende encerrar un volumen, el diseñador, el especialista de corrosión y el proceso de acabado deben confirmar si realmente corresponde cerrarlo. La decisión no debe improvisarse en taller, especialmente si el conjunto irá a galvanizado o puede calentarse durante su servicio.
Diferenciar sello, filete estructural y soldadura intermitente
Un filete estructural se dimensiona para una demanda resistente; una soldadura intermitente une por tramos; una soldadura de sello busca continuidad para cerrar una interfaz. Un mismo cordón puede cumplir más de una función solo si el diseño, el WPS y la inspección consideran expresamente todas ellas.
La continuidad debe quedar dibujada
Notas como “sellar” o “continuo” deben asociarse a caras, perímetros y retornos concretos. También debe quedar claro dónde termina el cordón y cómo se trata la transición. AISC señala que los requisitos estéticos y de acabado deben expresarse en los documentos contractuales; no es correcto asumir que esmerilar al ras siempre está permitido.
Coordinar la soldadura con la protección anticorrosiva
Una junta traslapada estrecha puede generar una zona de difícil preparación, recubrimiento e inspección. AMPP identifica las uniones traslapadas y otras hendiduras como microambientes donde puede desarrollarse corrosión localizada. Por eso, el sellado debe integrarse con el diseño del sistema anticorrosivo y no tratarse como una corrección tardía antes de pintar.
Superficies que quedarán encerradas
El procedimiento debe establecer su condición antes del cierre: limpieza, humedad, contaminantes, recubrimiento permitido o prohibido y evidencia de inspección. Si una cara interna requiere protección previa, debe demostrarse su compatibilidad con la soldadura y con la especificación del proyecto. Encerrar óxido, sales o agua no elimina el mecanismo de deterioro.
Tratar el galvanizado en caliente como un caso especial
En conjuntos que se galvanizarán después de fabricar, un volumen cerrado o una zona traslapada mal resuelta puede retener aire o soluciones del pretratamiento. La American Galvanizers Association recomienda coordinar las superficies traslapadas, el sellado y los venteos antes de fabricar. El galvanizador debe revisar el detalle cuando existan cavidades o rutas internas difíciles de verificar.
Venteo y drenaje no se eliminan por criterio de taller
Los agujeros o aberturas previstos para evacuar aire, soluciones y zinc forman parte de la seguridad y la calidad del proceso. Sus dimensiones y ubicación deben provenir del diseño aprobado, la norma aplicable y la coordinación con el galvanizador. No deben taparse ni desplazarse para mejorar la apariencia sin autorización.
Preparar el metal base y el ajuste
La continuidad empieza antes del arco. Las caras deben estar accesibles y libres de materiales que impidan la fusión o generen discontinuidades: óxido suelto, escoria, humedad, aceites, recubrimientos no autorizados y contaminación del proceso. El ajuste debe permitir ejecutar el detalle sin puentear separaciones mediante aportes improvisados.
Controlar esquinas y cambios de plano
Las esquinas concentran inicios, terminaciones y cambios de dirección. La secuencia debe mantener continuidad sin acumular calor o metal innecesario. Cuando el cordón cruza otro detalle, la revisión debe confirmar que existe acceso para limpiar, soldar e inspeccionar todo el encuentro.
Aplicar un WPS compatible con la función del sello
La soldadura debe ejecutarse con un WPS aceptado para los materiales, espesores, proceso, posición y condición de la junta. El hecho de que el cordón sea “solo de sello” no autoriza a omitir la calificación aplicable, el control de consumibles, la preparación ni las variables esenciales que exija la norma contractual.
Controlar aporte térmico, contracción y restricción
Un sello continuo puede introducir distorsión o tensiones residuales, especialmente en elementos delgados o muy restringidos. La secuencia, el sentido de avance, la distribución entre lados y las pausas deben estar previstas. Cualquier enderezado posterior requiere un procedimiento aprobado; no debe corregirse la deformación mediante calor o fuerza sin evaluación.
Ejecutar la continuidad de forma verificable
El soldador debe conocer el perímetro que debe cerrar y los puntos donde no puede interrumpirse. Conviene identificar el inicio, el sentido de recorrido, las esquinas y la forma de empalmar tramos. Cada reinicio debe prepararse para evitar una depresión, inclusión o canal superficial que se convierta en vía de ingreso.
Resolver inicios, paradas y retornos
La inspección debe concentrarse en terminaciones, cruces y encuentros con otros cordones. Un tramo visualmente uniforme puede perder continuidad en el último milímetro del retorno. Si el diseño exige cerrar el perímetro, la evidencia debe mostrar que no quedaron caras omitidas ni extremos abiertos.
Inspeccionar antes de ocultar o recubrir
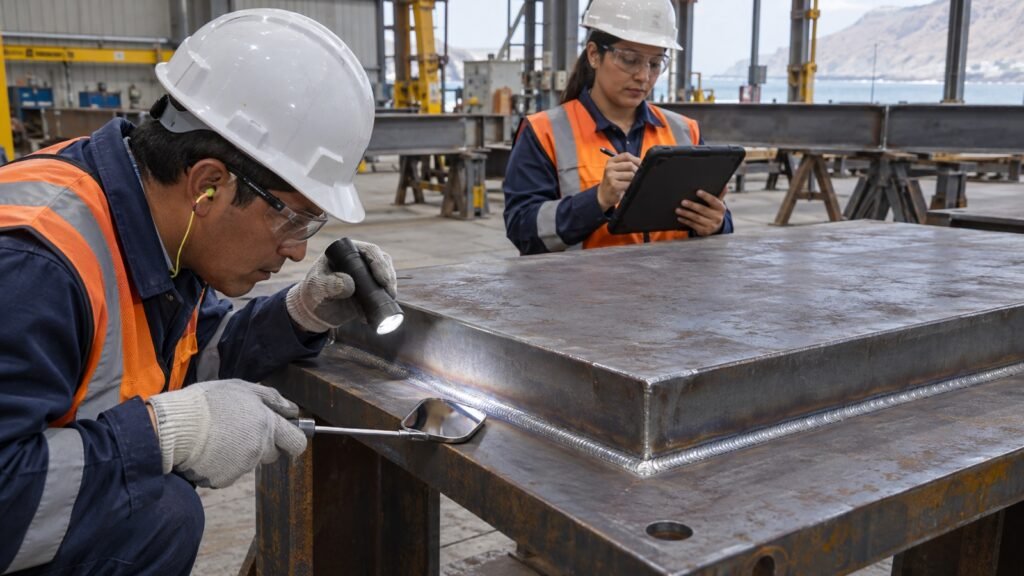
La inspección visual debe realizarse con iluminación, limpieza y acceso suficientes. Se revisan continuidad, perfil, fusión aparente, cráteres, socavación, poros abiertos, grietas, salpicadura que afecte el recubrimiento y cumplimiento del detalle. Los criterios de aceptación no se inventan en campo: se toman del código, la especificación, el plano y el ITP.
Ensayos adicionales según riesgo y contrato
Si el expediente requiere líquidos penetrantes, partículas magnéticas, prueba de estanqueidad u otro método, deben definirse alcance, momento y criterio antes de ejecutarlos. Una prueba pensada para detectar una fuga no sustituye la inspección estructural, y un END de discontinuidades no demuestra por sí solo la aptitud de un sistema sometido a presión.
Gestionar poros, pinholes y otras discontinuidades
Un poro superficial abierto puede anular el objetivo del sello. La respuesta no es cubrirlo con pintura, masilla o un pase sin preparación. Debe identificarse la extensión, retirar material hasta encontrar metal sano cuando corresponda, aplicar el procedimiento de reparación aprobado y repetir la inspección definida.
No convertir la reparación en un cambio de diseño
El esmerilado excesivo, el aumento no autorizado del cordón o la adición de soldadura en una zona sensible pueden alterar geometría, fatiga y tensiones. Si la reparación supera el alcance del procedimiento, debe intervenir el responsable técnico y quedar trazada la disposición de la no conformidad.
Preparar la interfaz con pintura o metalizado
Después de liberar la soldadura se debe acondicionar el entorno según el sistema de recubrimiento: retirar escoria y salpicaduras perjudiciales, suavizar irregularidades cuando lo exija la especificación, limpiar contaminantes y verificar que la continuidad del sello no se pierda durante la preparación superficial.
Evitar puentes de recubrimiento sobre una abertura
Una película puede ocultar temporalmente un poro o una separación sin cerrar la junta. Por eso, el hold point de soldadura debe cerrarse antes del granallado, pintado o metalizado. La inspección posterior del recubrimiento no reemplaza la aceptación previa del cordón.
Controlar las soldaduras de sello ejecutadas en obra
En montaje aparecen variables adicionales: posición forzada, viento, humedad, contaminación, acceso limitado y superficies previamente pintadas. La liberación debe verificar que el detalle previsto en taller sigue siendo ejecutable y que la remoción y restitución del recubrimiento están autorizadas.
No sellar agua o contaminantes dentro de la unión
Después de lluvia, lavado o exposición marina, la interfaz debe evaluarse antes de cerrarla. Si no puede demostrarse que está limpia y seca en la condición exigida, corresponde detener, abrir acceso o aplicar la solución aprobada por el proyecto; soldar desde el exterior no garantiza que el interior sea aceptable.
Incorporar seguridad, IPERC y control del área
La actividad debe integrarse al IPERC y al permiso de trabajo en caliente. Se controlan fuentes de ignición, humos, ventilación, aislamiento de energías, materiales combustibles, trabajo en altura, espacios de acceso restringido y vigilancia posterior según el procedimiento. En Perú, el marco de SST para construcción incluye el D.S. N.° 011-2019-TR.
Definir hold points en el ITP
Un ITP útil ubica controles antes de que la evidencia quede oculta. Como mínimo, conviene considerar la revisión del detalle, la condición de superficies internas, el ajuste, la identificación del WPS y soldador, la inspección del cordón, la liberación de reparaciones y la autorización previa al recubrimiento o galvanizado.
Registro mínimo por junta o conjunto
- Plano, posición y revisión aplicable.
- Identificación de piezas, material y trazabilidad.
- WPS, proceso y soldador u operador.
- Fecha, ubicación y condición ambiental cuando corresponda.
- Resultados de inspección y END contractual.
- No conformidades, reparación, reinspección y liberación.
- Evidencia fotográfica antes de ocultar o recubrir.
Errores frecuentes que deben evitarse
- Usar el término “sello” sin indicar el perímetro ni la función.
- Considerar resistente un cordón que el diseño no verificó.
- Cerrar una cavidad sin coordinar venteo, drenaje o galvanizado.
- Soldar sobre humedad, pintura o contaminación no autorizada.
- Dejar esquinas, retornos o terminaciones parcialmente abiertos.
- Ocultar poros con recubrimiento en vez de reparar y reinspeccionar.
- Esmerilar al ras por estética sin autorización del detalle.
- Registrar solo la inspección final y perder la evidencia previa al cierre.
Dossier de entrega y mantenimiento
El dossier debe permitir relacionar el conjunto instalado con sus planos, materiales, soldaduras, inspecciones, reparaciones y recubrimiento. En elementos expuestos a humedad o ambiente marino, el plan de mantenimiento debe identificar interfaces selladas, zonas de difícil acceso y señales como oxidación, sangrado, fisuras del recubrimiento o apertura del cordón.
Conclusión: el sello se diseña, ejecuta y demuestra
Una soldadura de sello confiable nace de un objetivo definido y de un detalle coordinado con estructura, corrosión, fabricación y acabado. La continuidad visible es necesaria, pero no suficiente: también deben controlarse las superficies encerradas, el WPS, las terminaciones, el tratamiento de discontinuidades y la evidencia de liberación.
En ERCO desarrollamos fabricación y montaje de estructuras metálicas industriales con control documentado de materiales, soldadura, inspección y protección anticorrosiva. Solicita una evaluación técnica y una cotización para tu proyecto.