En las estructuras metálicas industriales, una junta puede cumplir el plano en apariencia y aun llegar mal preparada al momento de soldar. Una abertura de raíz fuera de lo previsto, un bisel irregular, desalineación, contaminación o un respaldo mal ajustado pueden alterar el acceso, la penetración, el volumen de metal aportado y la secuencia de trabajo. Corregir estas condiciones después de iniciar el arco suele exigir más tiempo, elevar el riesgo de discontinuidades y complicar la trazabilidad.
Por eso, la preparación y el ajuste de juntas —conocido también como fit-up— debe tratarse como un punto de control previo a la soldadura. La liberación no se basa en una medida universal: compara la condición real con los planos aprobados, la especificación de procedimiento de soldadura (WPS), el plan de inspección y ensayos (ITP), la norma contractual y las instrucciones aplicables del proyecto.
Qué comprende el fit-up de una junta soldada
El fit-up es la verificación del ensamble antes de depositar la soldadura definitiva. Incluye la identidad y orientación de las piezas, la geometría de los bordes, la separación y alineación entre componentes, la limpieza, los elementos de respaldo cuando correspondan, la condición de los puntos de soldadura y la posibilidad real de ejecutar e inspeccionar la unión.
No es solo una actividad del inspector. Ingeniería define el detalle; producción prepara y presenta las piezas; soldadura confirma que el WPS sea aplicable; calidad verifica y registra; y el responsable técnico decide cómo tratar cualquier desviación que exceda los documentos aprobados.
Por qué el ajuste debe revisarse antes de encender el arco
Cuando la geometría inicial no corresponde al detalle aprobado, el soldador puede verse obligado a cambiar su técnica, aumentar el aporte, cerrar una separación de manera improvisada o trabajar con acceso insuficiente. Esto rompe la repetibilidad del procedimiento y puede trasladar el problema hacia la inspección final.
Riesgos técnicos y productivos
- Falta de fusión o penetración cuando la preparación y el acceso no permiten ejecutar el pase previsto.
- Mayor contracción y distorsión por un volumen de soldadura distinto al considerado.
- Concentraciones locales de esfuerzo por desalineación o transición deficiente.
- Inclusiones, porosidad u otras discontinuidades por humedad, cascarilla, pintura, grasa o residuos.
- Retrabajo, reparación de recubrimientos y pérdida de secuencia durante el montaje.
- Dificultad para demostrar qué condición fue realmente liberada antes de soldar.
Documentos que gobiernan la preparación de la junta
Antes de medir, el equipo debe confirmar qué revisión documental aplica a la unión. Como mínimo, conviene relacionar el código de la pieza y de la junta con:
- planos de fabricación y montaje aprobados;
- detalle de junta y simbología de soldadura;
- WPS vigente y su respaldo de calificación cuando corresponda;
- especificaciones técnicas y norma incorporada al contrato;
- ITP, procedimiento de fabricación y puntos de espera;
- certificados e identificación de los materiales base;
- disposición aprobada para respaldo, insertos o consumibles auxiliares.
Una plantilla genérica no reemplaza esa revisión. El tipo de unión, los espesores, el proceso, la posición, el nivel de restricción y la condición de servicio pueden exigir controles diferentes.
Secuencia práctica para inspeccionar una junta
1. Confirmar identidad, orientación y revisión
Se verifica que las marcas de las piezas correspondan al plano, que no exista inversión de caras o extremos y que los materiales estén identificados. También se revisa si hubo cambios de ingeniería, reparaciones previas o sustituciones que afecten el detalle de soldadura.
2. Revisar la preparación de bordes
El control debe observar continuidad del bisel, cara de raíz, acabado de los cortes, transiciones y ausencia de entallas, laminaciones abiertas o daño térmico no tratado. Las dimensiones y el método de preparación se comparan con el detalle y el WPS; no deben inferirse por costumbre de taller.
3. Verificar abertura de raíz y alineación
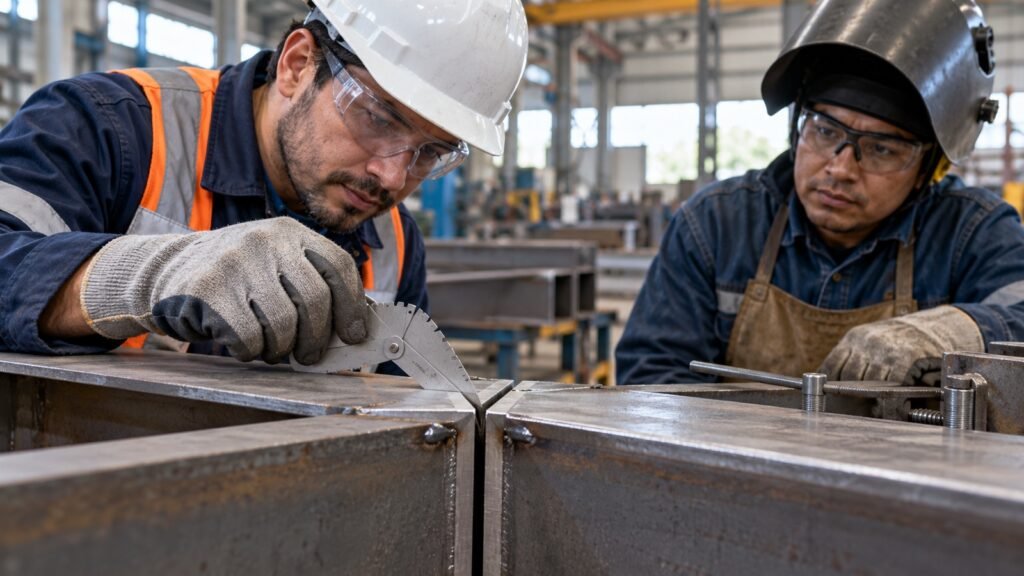
La separación entre piezas, el descentramiento y la alineación se miden en suficientes estaciones para representar toda la junta. Una lectura aislada puede ocultar variaciones a lo largo de vigas, columnas, cartelas o placas gruesas. Los instrumentos deben ser adecuados, estar identificados y contar con la condición metrológica exigida por el proyecto.
4. Comprobar limpieza y condición superficial
La zona que será soldada debe encontrarse en la condición requerida por el procedimiento. Se revisan humedad, óxido suelto, cascarilla, pintura, grasa, sales, residuos de corte y partículas de esmerilado. La extensión de limpieza y cualquier restricción sobre recubrimientos deben provenir del WPS y de la especificación aplicable.
5. Evaluar respaldo, separadores y accesorios
Cuando el detalle use respaldo, se confirma material, continuidad, ajuste, fijación y condición superficial. Si existen separadores, puentes, orejas o ayudas temporales, su uso y posterior retiro deben estar autorizados. No corresponde añadir piezas, rellenar vacíos o soldar accesorios fuera del procedimiento solo para forzar el armado.
6. Revisar punteo, sujeción y restricción
Los puntos de soldadura deben estar ubicados, ejecutados e inspeccionados conforme al WPS y al detalle aprobado. También se revisa que prensas, cuñas y dispositivos de armado mantengan la geometría sin introducir deformaciones, daños locales o una restricción distinta a la prevista.
7. Confirmar acceso para soldar e inspeccionar
Una junta geométricamente correcta puede seguir siendo impracticable si no hay espacio para el electrodo, antorcha, limpieza entre pasadas o inspección. Antes de liberar, se comprueba la secuencia, la posición de trabajo, la visibilidad y el acceso seguro; en obra, además, se coordinan plataformas, protección frente al viento y segregación del área.
Cómo medir sin convertir el control en una formalidad
La medición debe vincular cada resultado con una ubicación reconocible. Galgas de soldadura, reglas, calibres, escuadras, niveles u otros instrumentos se seleccionan según la variable y la precisión requerida. Conviene registrar los puntos críticos, especialmente donde cambia la sección, termina un bisel, existe mayor restricción o se conectan varias piezas.
No debe “promediarse” una condición local no conforme para declarar aceptable toda la junta. Tampoco se debe redondear una lectura para hacerla coincidir con el formato. El registro tiene que permitir que otra persona identifique qué se midió, dónde, con qué instrumento y contra qué criterio se evaluó.
Qué hacer cuando la junta no cumple
La primera respuesta es detener la liberación y preservar la condición observada. Calidad y producción registran la desviación, identifican la pieza y revisan si el WPS, la especificación o la norma contractual permiten una corrección predefinida. Si no existe esa previsión, corresponde elevar una consulta o no conformidad al responsable autorizado.
Correcciones que requieren control
Rebiselar, aportar soldadura para reconstruir un borde, cambiar el respaldo, aplicar calor, enderezar, aumentar la abertura o modificar el detalle puede afectar el material y la unión. Estas acciones no deben ejecutarse por decisión informal. La corrección aprobada debe incluir método, personal competente, controles durante la intervención y reinspección antes de soldar.
Forzar las piezas con equipos de izaje, cerrar separaciones mediante punteos excesivos o esconder vacíos con metal de aporte no convierte la junta en conforme. Solo tras verificar nuevamente todas las variables afectadas debe levantarse el punto de espera.
Registro mínimo para la liberación del fit-up
Un protocolo útil no necesita ser extenso, pero sí inequívoco. Debe relacionar, como mínimo:
- proyecto, frente, plano y revisión;
- marca de pieza y código de junta;
- WPS y tipo de unión aplicable;
- variables verificadas y estaciones de medición;
- instrumentos utilizados;
- condición de limpieza, respaldo y punteo;
- observaciones, fotografías y disposición de desviaciones;
- fecha, responsables y estado: liberado, observado o rechazado.
Esta trazabilidad ayuda a separar problemas de preparación, ejecución e inspección final. También facilita el análisis de retrabajos y la mejora del proceso de fabricación.
Coordinación entre taller, obra y supervisión
En taller, el fit-up puede verificarse sobre bancadas estables y con acceso a equipos de medición. En obra cambian las condiciones: tolerancias acumuladas del montaje, apoyos temporales, viento, humedad, acceso y secuencia de izaje. Por ello, una junta liberada durante el prearmado puede requerir nueva verificación después del transporte o presentación definitiva.
La matriz del ITP debe indicar quién ejecuta, quién inspecciona, qué registros se generan y qué juntas requieren presencia de supervisión. Definir estos puntos antes de movilizar cuadrillas evita que una unión crítica quede cerrada o inaccesible sin evidencia.
Normas y referencias técnicas
AWS D1.1/D1.1M:2025 reúne requisitos para fabricación, preparación y ensamble, ejecución e inspección de estructuras soldadas de acero cuando el contrato incorpora ese código. La edición aplicable debe confirmarse en los documentos del proyecto.
ANSI/AISC 360 incluye requisitos de construcción e inspección para estructuras de acero dentro de su campo de aplicación. Sus tareas de inspección previa a la soldadura refuerzan la revisión de WPS, materiales, geometría de la junta, limpieza, punteo, respaldo y equipos. Estas referencias no sustituyen el expediente técnico, los planos, el ITP ni la responsabilidad del diseñador y la supervisión.
Lista de verificación antes de liberar la soldadura
- ¿La pieza, la junta y la revisión del plano están identificadas?
- ¿El WPS corresponde al material, espesor, proceso, posición y detalle?
- ¿Bisel, cara y abertura de raíz cumplen el criterio documentado?
- ¿La alineación fue medida en ubicaciones representativas?
- ¿Las superficies están limpias y secas según el procedimiento?
- ¿Respaldo, punteos y dispositivos de sujeción fueron inspeccionados?
- ¿Existe acceso seguro para ejecutar, limpiar e inspeccionar la unión?
- ¿Las desviaciones tienen una disposición escrita y reinspección?
- ¿El protocolo y las fotografías permiten reconstruir la liberación?
ERCO: control técnico desde el armado hasta la liberación
Una soldadura confiable empieza antes del arco. ERCO integra revisión documental, control dimensional, inspección de juntas, trazabilidad y coordinación de fabricación y montaje para reducir retrabajos y entregar evidencia verificable por elemento y frente.
¿Necesitas fabricar o montar estructuras metálicas con control de calidad trazable? Contacta a ERCO para evaluar el alcance, los puntos de inspección y la documentación requerida por tu proyecto en Perú.