Hincado de pilotes exige controlar no solo la energía y el registro de penetración, sino también la interfaz que mantiene al martillo guiado sobre el eje del pilote. Las correderas, patines, guías y rieles del líder trabajan como un sistema: si presentan desgaste, fijaciones deficientes, contaminación o una holgura fuera de la condición autorizada, el martillo puede desplazarse de forma irregular y transmitir el golpe con excentricidad.
Este control debe ejecutarse con el equipo inmovilizado y de acuerdo con el manual del fabricante, la configuración aprobada, el plan de mantenimiento, el procedimiento de trabajo, el ITP y las especificaciones del proyecto. No existe una holgura universal aplicable a todos los líderes y martillos.
¿Por qué controlar las correderas y guías del líder?
La función del sistema de guiado
El líder proporciona la trayectoria de trabajo del martillo. Las correderas o guías vinculadas al martillo se desplazan sobre rieles o superficies definidas para conservar la relación geométrica del conjunto. El objetivo no es que el martillo quede “apretado”, sino que se desplace según el diseño del fabricante, sin trabas, impactos laterales ni libertad de movimiento no prevista.
Riesgos de una condición degradada
Una guía inestable puede reducir la calidad de la transferencia de energía, marcar lateralmente los rieles, acelerar el desgaste de fijaciones y contribuir a una carga excéntrica sobre el casco o la cabeza del pilote. También puede generar vibración anormal, atascamiento, ruido metálico nuevo o movimientos laterales visibles. Estos indicios justifican una detención y evaluación; no constituyen por sí solos un diagnóstico.
Documentos que gobiernan la inspección
Configuración exacta del equipo
Antes de inspeccionar debe confirmarse qué martillo, adaptadores, correderas, rieles y módulos del líder están instalados. El código o número de equipo, el arreglo autorizado y la última intervención de mantenimiento evitan comparar componentes de modelos distintos o aplicar criterios que no corresponden.
Criterios de aceptación trazables
La condición aceptable de desgaste, ajuste, lubricación, apriete y reemplazo debe proceder del manual del fabricante, planos del equipo, boletines técnicos, procedimiento aprobado o instrucción formal de mantenimiento. Cuando el expediente o el ITP exige una medición, también debe definir el método, instrumento, puntos de lectura y responsable de liberar.
Bloqueo y acceso seguro antes de inspeccionar
Aislar energías y controlar el descenso
La inspección cercana no comienza mientras exista posibilidad de movimiento, golpe, caída o descenso del martillo. Se detiene la operación, se aplica el aislamiento previsto, se descarga o controla la energía acumulada y se instala el dispositivo de bloqueo capaz de soportar el martillo cuando corresponda. La zona queda señalizada y bajo una sola coordinación.
Acceso sin exposición bajo el martillo
El personal no debe ubicarse bajo un martillo suspendido ni improvisar apoyos. Si una superficie no es visible desde una posición segura, se usa el medio de acceso autorizado y el método de inspección definido. Ninguna toma fotográfica o medición justifica ingresar a una línea de fuego.
Inspección de rieles y superficies del líder
Continuidad, rectitud y contacto
Se recorre la longitud accesible buscando deformación, abolladuras, rebabas, fisuras, corrosión, pérdida de sección, desprendimientos o marcas de contacto discontinuo. Un pulido localizado o una huella lateral repetida puede señalar que la carga no se distribuye como estaba previsto, pero debe contrastarse con la geometría y el historial del equipo.
Uniones, topes y fijaciones
Las uniones entre módulos, placas, pernos, soldaduras, topes y retenedores deben estar completos y en su condición aprobada. Se verifica que no existan fijaciones desplazadas, elementos sueltos, reparaciones informales o salientes que interfieran con el recorrido. Los topes de seguridad no sustituyen el control del recorrido ni el bloqueo para mantenimiento.
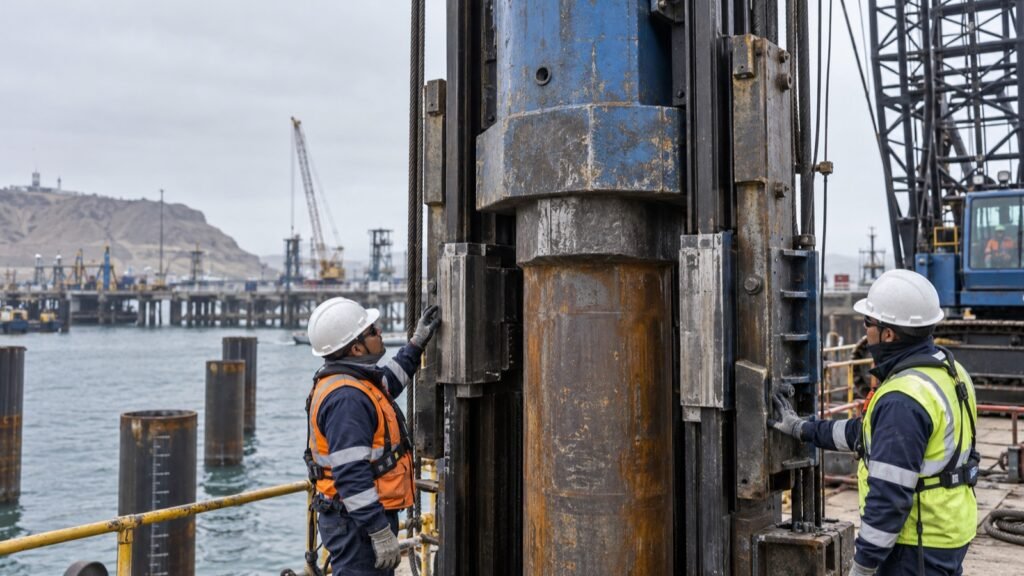
Inspección de correderas, patines y guías del martillo
Desgaste y holgura
Cada corredera debe identificarse y revisarse en sus superficies de apoyo, placas de desgaste, insertos, seguros y puntos de fijación. La holgura se mide únicamente donde y como indica la documentación aplicable. Una comparación visual entre lados ayuda a detectar asimetría, pero no reemplaza una medición ni autoriza el rechazo.
Limpieza y lubricación
Polvo, arena, escamas de corrosión, grasa contaminada o residuos pueden transformar el deslizamiento previsto en abrasión o atascamiento. La limpieza y el lubricante deben ser compatibles con el diseño y la recomendación del fabricante. Agregar grasa sin identificar la causa de una traba puede ocultar una deformación o una guía fuera de posición.
Verificación del alineamiento martillo–casco–pilote
Comprobación estática
Con el conjunto presentado y sin golpear, se revisa la relación entre el eje del martillo, el casco de hinca y la cabeza del pilote. También se observan separaciones, apoyos parciales y marcas que indiquen contacto lateral. En pilotes inclinados, la referencia es el eje aprobado de diseño, no la vertical.
Movimiento controlado y primeros golpes
Después de cerrar la inspección estática, el responsable puede autorizar el desplazamiento controlado previsto por el fabricante. El recorrido debe ser continuo y sin enganches. Durante los primeros golpes se vigilan el movimiento lateral, la vibración del líder, el sonido, el asiento del casco y la coherencia del registro de hinca. Cualquier cambio inesperado obliga a detener y conservar evidencia.
¿Cuándo detener y escalar el hallazgo?
Señales que requieren evaluación
- Movimiento lateral nuevo o contacto repetido contra un solo riel.
- Corredera, inserto, seguro o fijación desplazada, rota o ausente.
- Deformación, fisura, pérdida de sección o desgaste que no puede compararse con un criterio vigente.
- Atascamiento, vibración o ruido metálico que aparece durante el recorrido.
- Intervención previa sin registro o componente que no coincide con la configuración aprobada.
Correcciones que no deben improvisarse
No se deben soldar suplementos, insertar cuñas, esmerilar rieles, ampliar perforaciones ni reemplazar placas por materiales disponibles en obra sin una instrucción aprobada. La reparación puede afectar geometría, resistencia, tratamiento superficial y compatibilidad. El equipo vuelve a servicio solo después de la intervención autorizada, reinspección y liberación documentada.
Registro y punto de espera antes de volver a hincar
Datos mínimos del control
El registro debe identificar equipo, martillo, líder, pilote o frente, fecha, horómetro cuando aplique, ubicación inspeccionada, condición encontrada, mediciones, fotografías, criterio consultado, acción ejecutada y responsables. Si hubo reemplazo o ajuste, se consigna el componente y su trazabilidad.
Liberación coordinada
Mantenimiento confirma la condición mecánica; producción verifica la configuración operativa; calidad comprueba el cierre del ITP; seguridad valida el retiro de bloqueos y la zona de trabajo; y el responsable técnico define la aceptación cuando existe una desviación. La autorización debe ser explícita antes de reiniciar.
Checklist práctico para el frente de hinca
- ¿El conjunto instalado coincide con la configuración aprobada?
- ¿El martillo quedó inmovilizado, aislado y bloqueado para la inspección?
- ¿Rieles, uniones, topes y fijaciones están completos y sin interferencias?
- ¿Correderas y placas de desgaste fueron identificadas y comparadas con el manual?
- ¿La limpieza, lubricación y holgura cumplen el criterio específico del equipo?
- ¿El eje martillo–casco–pilote fue verificado antes de golpear?
- ¿El movimiento controlado y los primeros golpes no mostraron anomalías?
- ¿Hallazgos, reparaciones y liberación quedaron registrados?
Referencias técnicas para aplicar según el proyecto
El USACE EM 1110-2-2906 explica la función de los líderes para conservar la alineación concéntrica y advierte sobre la carga excéntrica. La OSHA 29 CFR 1926.603 establece controles de seguridad para equipos de hinca, incluidos topes y bloqueo del martillo durante trabajos en el líder. La guía de inspección de construcción de FHWA complementa la verificación del sistema de hinca y sus registros.
Estas referencias son metodológicas. La aceptación en una obra peruana depende del expediente técnico, planos, ITP, especificaciones, norma contractual, manual del fabricante y procedimiento aprobado.
ERCO integra control mecánico y trazabilidad de hinca
Una inspección útil conecta el estado real del equipo con la alineación, la seguridad, el registro de hinca y la liberación del pilote. ERCO brinda soporte técnico para planificar y controlar frentes de hincado de pilotes en proyectos portuarios, industriales y de infraestructura.
¿Necesita revisar su procedimiento, ITP o control de campo? Contáctenos para evaluar el alcance técnico de su proyecto.