En las estructuras metálicas industriales, la calidad de una unión soldada no depende únicamente de la habilidad del soldador o de una inspección final. También depende de cómo se reciben, almacenan, acondicionan, entregan y devuelven los electrodos y demás consumibles. Cuando esta cadena pierde control, aumenta el riesgo de porosidad, fisuración asociada al hidrógeno, inclusiones, reparaciones y pérdida de trazabilidad.
En talleres y frentes de montaje del Perú, especialmente en zonas costeras o con alta humedad ambiental, el control debe ser práctico y verificable. No se trata de aplicar una temperatura universal a todos los productos, sino de cumplir el procedimiento de soldadura aprobado, la especificación del proyecto y las instrucciones del fabricante para cada clasificación y lote.
Por qué los consumibles influyen en la calidad de la soldadura
Electrodos revestidos, alambres, fundentes y gases participan directamente en la formación del cordón. Su condición puede alterar la estabilidad del arco, la protección del baño, la cantidad de hidrógeno difusible y la aparición de discontinuidades. Un consumible correcto, pero mal conservado, puede dejar de ofrecer el desempeño previsto.
Humedad, hidrógeno y fisuración
Los consumibles de bajo hidrógeno requieren especial atención porque su revestimiento puede absorber humedad si se expone de forma inadecuada. La combinación de hidrógeno disponible, tensiones de contracción y una microestructura susceptible puede favorecer fisuras retardadas. El riesgo depende del material base, espesor, restricción de la junta, aporte térmico, precalentamiento y condiciones reales de ejecución; por eso el control debe responder al WPS aplicable y no a una regla improvisada.
No todos los productos se manejan igual
Un electrodo revestido, un rollo de alambre tubular y un fundente para arco sumergido tienen requisitos diferentes. La ficha técnica del fabricante y los documentos aprobados del proyecto definen almacenamiento, acondicionamiento, exposición permitida y tratamiento de un producto que salió de control. Mezclar criterios entre familias o marcas puede invalidar el aseguramiento de calidad.
Planificar el control antes de iniciar la soldadura
Cruce entre WPS, compra y frente de trabajo
Antes de liberar producción, el equipo de calidad debe relacionar cada junta con el WPS, el proceso, la clasificación del consumible, el diámetro y la posición de soldadura. Esa información debe coincidir con la orden de compra y con el material disponible. Si existe una sustitución, esta debe evaluarse y aprobarse antes de usarla.
Recepción e identificación por lote
En la recepción se revisan envases íntegros, clasificación, fabricante, lote, condición visible y documentación requerida. Los paquetes observados, mojados, abiertos sin registro o con identificación incompleta se separan físicamente. La cuarentena evita que un material pendiente de decisión vuelva por error al stock liberado.
Almacenamiento y acondicionamiento controlado
Protección del stock sin abrir
El almacén debe permanecer seco, ordenado y protegido de condensación, lluvia y contacto directo con el piso. Los lotes se organizan para mantener su identificación y aplicar una rotación controlada. Un inventario simple debe mostrar qué material está disponible, reservado, observado o vencido según los criterios del proyecto.
Secado, mantenimiento y hornos portátiles
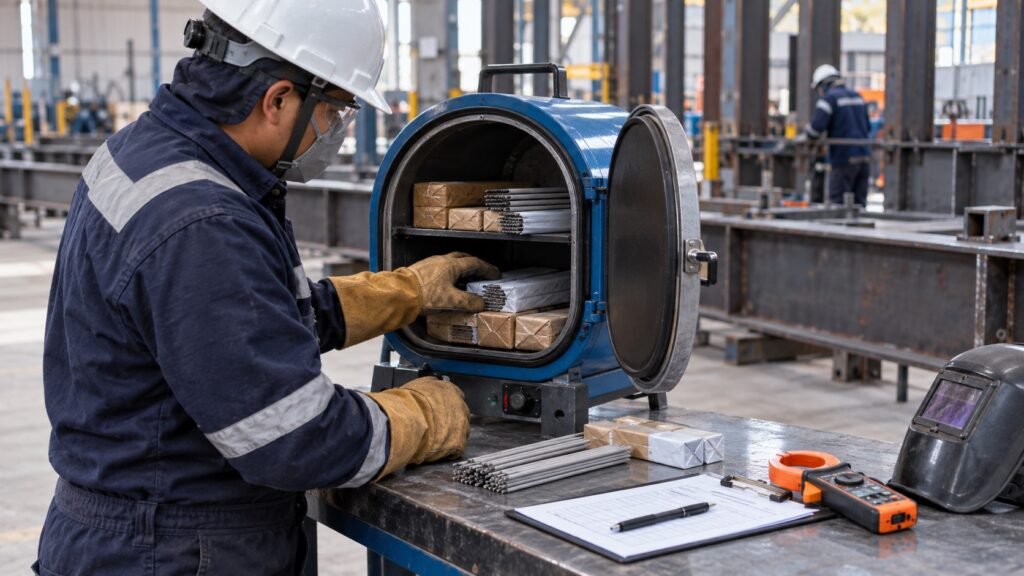
Las temperaturas y tiempos de secado o mantenimiento no deben copiarse de otro proyecto. Se toman del fabricante, del WPS y de la especificación aplicable. Cuando corresponda, el horno central se usa para acondicionar o mantener el stock, mientras los hornos portátiles conservan los electrodos durante la jornada. Los equipos deben contar con identificación, verificación funcional y registros de temperatura definidos por el plan de calidad.
Entrega al soldador y control del tiempo de exposición
La trazabilidad continúa cuando el consumible sale del almacén. La entrega debe asociarse, como mínimo, al lote, tipo, cantidad, fecha, hora, soldador o cuadrilla y frente de trabajo. Entregar solo la cantidad necesaria para un periodo controlado reduce sobrantes y facilita la conciliación.
Retorno, segregación y disposición
Al terminar el turno, los remanentes no regresan automáticamente al stock principal. Se identifica cuánto material retorna, en qué condición y cuánto tiempo estuvo expuesto. El procedimiento aprobado define si puede mantenerse, reacondicionarse, reasignarse o debe descartarse. Los electrodos sin identificación o mezclados se consideran no conformes hasta que exista una decisión técnica documentada.
Controles especiales para taller y montaje en obra
En taller suele existir una infraestructura estable; en obra cambian la humedad, el viento, los traslados y la disponibilidad de energía. Por ello, el plan debe prever puntos protegidos para entrega, hornos portátiles suficientes, extensiones seguras y una ruta de reposición que no obligue a mantener paquetes abiertos durante toda la jornada.
En zonas costeras del Perú, la brisa marina y la condensación pueden afectar consumibles, superficies preparadas y equipos. Si las condiciones ambientales salen de los límites aprobados, corresponde detener o proteger la actividad, corregir la condición y volver a verificar antes de soldar.
Registros mínimos para una trazabilidad útil
El sistema debe permitir reconstruir qué consumible se utilizó, dónde y bajo qué control. Una matriz práctica puede incluir:
- clasificación, marca aprobada, diámetro y lote;
- fecha de recepción y condición del envase;
- ubicación y estado del stock;
- equipo de almacenamiento o mantenimiento utilizado;
- registros de temperatura y verificación del horno;
- fecha y hora de entrega, cantidad, soldador y frente;
- cantidad retornada y decisión sobre el remanente;
- junta, plano o elemento estructural relacionado.
Estos datos deben integrarse con los reportes de soldadura, la identificación del soldador, la inspección visual y los ensayos no destructivos previstos en el ITP. Así, una observación puede rastrearse hasta el lote y las juntas potencialmente afectadas.
Errores frecuentes que generan retrabajo
- abrir varios paquetes sin registrar hora ni destino;
- usar una temperatura de horno por costumbre y no por documento aprobado;
- mezclar diámetros, clasificaciones o lotes en un mismo recipiente;
- aceptar electrodos retornados sin evaluar exposición y condición;
- registrar solo la salida, sin conciliar consumo, retorno y descarte;
- mantener hornos conectados sin verificar su lectura o funcionamiento;
- permitir que producción decida por sí sola el reacondicionamiento de material observado.
Checklist de liberación antes de soldar
Antes de iniciar una junta crítica, conviene confirmar que el WPS corresponde al trabajo, el soldador está habilitado, el consumible coincide con la clasificación requerida, el lote es trazable, el acondicionamiento está vigente y el horno portátil funciona. También se revisan preparación de junta, limpieza, precalentamiento cuando aplique y condiciones ambientales. Si uno de estos puntos no cumple, la decisión segura es corregir antes de iniciar el arco.
Control documental que protege plazo y calidad
Un buen control de consumibles evita que la inspección final se convierta en una búsqueda de evidencias. La recepción por lote, el almacenamiento protegido, la entrega controlada y el retorno documentado reducen incertidumbre y permiten liberar las estructuras metálicas industriales con respaldo técnico. Además, facilitan auditorías, investigación de discontinuidades y cierre del dossier de calidad.
ERCO integra fabricación, montaje y aseguramiento de calidad
En ERCO planificamos la fabricación y el montaje de estructuras metálicas con controles alineados al diseño, los procedimientos aprobados y las condiciones reales de obra. Esto permite coordinar soldadura, inspección, trazabilidad y protección superficial sin trasladar observaciones a etapas posteriores.
¿Necesitas fabricar o montar estructuras metálicas con un control técnico verificable? Contacta a ERCO para evaluar el alcance, las exigencias de calidad y la secuencia constructiva de tu proyecto en el Perú.