En la fabricación de estructuras metálicas industriales, una junta soldada por ambos lados no se libera únicamente porque el primer cordón se vea continuo. Cuando el detalle y el procedimiento exigen penetración completa, el reverso debe prepararse hasta exponer metal sano y una raíz apta para recibir la soldadura del segundo lado. Esa operación, conocida como saneado de raíz o back gouging, necesita planificación, control del proceso e inspección antes de continuar.
El saneado puede ejecutarse mediante ranurado por arco-aire, esmerilado, mecanizado u otro método aprobado. La elección no debe improvisarse en el taller: depende del material base, la geometría de la junta, la accesibilidad, el WPS, el código contractual y las restricciones del proyecto. Tampoco corresponde trasladar a todas las obras una profundidad, ancho, ángulo o criterio de aceptación único.
¿Qué es el saneado de raíz?
Es la remoción controlada de metal desde el lado opuesto de una junta soldada para eliminar la raíz original, escoria, falta de fusión u otras zonas que impedirían completar correctamente la unión. El resultado esperado no es un canal de aspecto uniforme por sí mismo, sino una superficie continua de metal sano, con una geometría compatible con la siguiente operación de soldadura.
Saneado planificado y reparación no son lo mismo
El saneado de raíz forma parte de la secuencia prevista para fabricar una junta por ambos lados. En cambio, una reparación responde a una discontinuidad evaluada después de soldar o inspeccionar. Ambos trabajos pueden usar herramientas similares, pero tienen distintas causas, autorizaciones, registros y puntos de espera. Mezclarlos en una sola orden oculta la trazabilidad y dificulta demostrar qué parte del metal fue retirada y por qué.
¿Cuándo corresponde sanear la raíz?
La necesidad debe estar definida por el detalle de unión, el símbolo de soldadura, las especificaciones, el WPS y el código aplicable. Es frecuente en juntas a tope de penetración completa soldadas desde ambos lados, pero no toda junta bilateral requiere el mismo tratamiento. Algunas configuraciones emplean respaldo permanente o removible; otras se califican con una secuencia específica que debe respetarse.
La penetración completa debe demostrarse según el proyecto
No basta indicar “soldadura completa” en una orden verbal. El equipo debe conocer qué cara se suelda primero, qué material se retira, qué geometría debe quedar, qué limpieza se exige y cómo se libera el surco. Si el detalle, el WPS y el plano no coinciden, corresponde detener la preparación y emitir una consulta técnica antes de modificar la junta.
Documentos que gobiernan la operación
Antes de intervenir, producción y calidad deben trabajar con la misma revisión documental. La matriz mínima suele incluir plano de fabricación, detalle de soldadura, WPS aplicable, calificación que lo respalda cuando corresponda, ITP, procedimiento de saneado, plan de inspección, criterios de aceptación y requisitos de seguridad para trabajo en caliente.
El WPS debe representar la secuencia real
El WPS no es un formato aislado. Debe ser compatible con el material base, espesor, proceso, posición, consumible, precalentamiento, temperatura entre pasadas y secuencia que realmente se ejecutará. Si el saneado cambia la geometría calificada o obliga a una reparación no contemplada, el responsable técnico debe definir la disposición antes de continuar.
Cuando el contrato adopta AWS D1.1/D1.1M, se debe utilizar la edición y las enmiendas indicadas en el expediente. La edición 2025 y su enmienda vigente abarcan requisitos de fabricación, calificación e inspección, pero su aplicación concreta sigue dependiendo del contrato y de las decisiones del ingeniero responsable.
Selección del método de saneado
El método debe permitir retirar la raíz sin dañar innecesariamente el metal base ni generar una geometría que luego no pueda soldarse de acuerdo con el WPS. La selección también considera acceso, posición, control de humos, riesgo de incendio, capacidad del equipo y competencia del operador.
Ranurado por arco-aire
El arco funde una franja de metal y el aire comprimido la expulsa del canal. Es productivo para retirar material, pero exige controlar fuente de poder, polaridad, electrodo de carbón, presión y calidad del aire, ángulo de trabajo, velocidad y dirección de avance. Una operación inestable puede dejar zonas carbonizadas, escoria adherida, surcos profundos o mordeduras en los bordes.
Esmerilado o mecanizado
Son alternativas útiles cuando el calor del ranurado no es conveniente, el acceso es restringido o se necesita mayor control local. También se emplean para acondicionar el surco después del arco-aire. Los discos, fresas y herramientas deben ser compatibles con el material, estar en buen estado y usarse sin adelgazar o marcar fuera del área autorizada.
Liberación previa de la junta
Antes de iniciar, se confirma la identificación de la pieza, número de junta, cara que será intervenida, WPS, estado de la primera soldadura y condición dimensional del conjunto. La estructura debe permanecer apoyada y estable durante toda la operación; el volteo de piezas, cuando aplique, se ejecuta con un plan de maniobra y puntos de izaje aprobados.
Trazabilidad y estado inicial
El registro previo debe permitir ubicar la junta sin depender de la memoria del operario. Son útiles la marca de pieza, eje, tramo, orientación, croquis, fotografía y referencia al plano. Si existe una indicación previa, una reparación abierta o una deformación fuera de control, se preserva la evidencia y se solicita una disposición antes de sanear.
Seguridad durante el ranurado
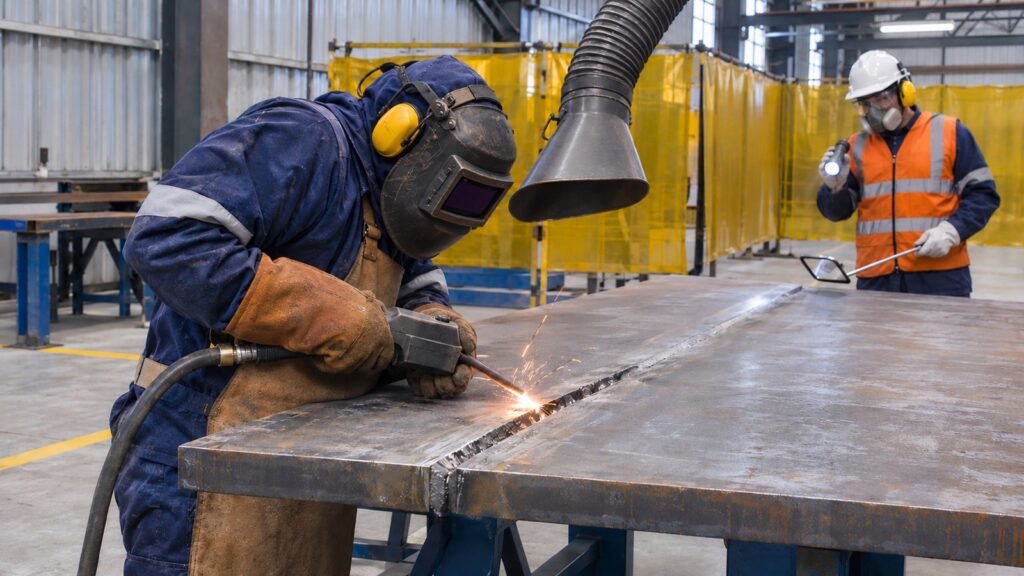
El saneado por arco-aire es trabajo en caliente y combina radiación del arco, partículas proyectadas, ruido, humos, metal incandescente, energía eléctrica y aire comprimido. El permiso, la evaluación de riesgos y los controles deben corresponder al ambiente real, incluidos recintos con ventilación limitada, recubrimientos existentes y trabajos simultáneos.
Zona de exclusión y control de incendios
La trayectoria de las partículas se orienta hacia una zona contenida, sin personas, materiales combustibles, mangueras vulnerables ni equipos expuestos. Se instalan pantallas, extracción localizada y vigilancia contra incendios según la evaluación. La ventilación no se sustituye con protección respiratoria: ambas medidas responden a la identificación del peligro y al procedimiento aprobado.
Equipo de protección y condición de los cables
El operador requiere casco de soldadura con filtro adecuado, protección ocular complementaria cuando corresponda, protección auditiva, guantes, ropa resistente a la llama, calzado y protección respiratoria definida por la evaluación. Antes de operar se revisan portaelectrodo, cables, conexión a tierra, manguera, acoples, compresor y extracción. Los requisitos del D.S. N.° 011-2019-TR y las reglas específicas del proyecto forman parte de la liberación.
Secuencia controlada de saneado
La operación debe mantener una dirección y avance que permitan reconocer el fondo del cordón y evitar retirar metal sano sin necesidad. Se trabaja por tramos manejables, con pausas para limpiar e inspeccionar. El operario no debe compensar una mala visibilidad profundizando el canal ni variar libremente la configuración del equipo.
Inicio, avance y terminación
El inicio se ubica de manera que no deje una cavidad abrupta fuera del área soldable. Durante el avance se observa la forma del canal, el comportamiento del baño y la salida del material removido. La terminación se enlaza con el tramo siguiente sin escalones que concentren la soldadura o dificulten la fusión.
Saneado por etapas
Cuando la raíz no queda expuesta en una sola pasada, se retira material gradualmente y se limpia entre etapas. Este enfoque facilita distinguir metal de soldadura, escoria y metal base, y reduce el riesgo de exceder la sección prevista. Cualquier cambio relevante respecto del método aprobado debe ser revisado antes de seguir.
Geometría que debe quedar en el surco
El canal terminado debe permitir acceso del electrodo o alambre, control del arco y fusión con ambos flancos. No se acepta por apariencia general: se compara con el detalle, el WPS y los criterios del código contractual. El ancho, la profundidad, el radio de fondo y la transición se evalúan según la junta real, no mediante valores genéricos.
Continuidad y transición
El inspector verifica que el fondo sea continuo, sin islas de raíz original, escoria atrapada, cambios bruscos, bordes socavados ni extensiones fuera del cordón. Las transiciones en extremos y empalmes deben quedar accesibles para la soldadura. Si la remoción alcanza metal base más allá de lo previsto, no se rellena automáticamente: se registra y se solicita disposición.
Limpieza después del arco-aire
El ranurado no termina cuando se apaga el arco. El surco debe acondicionarse para retirar carbón, óxidos, escoria y partículas sueltas. Según el procedimiento, puede requerirse esmerilado ligero, cepillado, aspiración y limpieza con productos aprobados. El aire comprimido no debe introducir agua o aceite sobre la superficie.
Superficie apta para inspección y soldadura
La limpieza debe permitir ver el metal y reconocer cualquier indicación relevante. Pintura, humedad, grasa, polvo abrasivo o residuos del proceso pueden afectar tanto la inspección como la soldadura del segundo lado. Si transcurre un tiempo significativo o la pieza queda expuesta, se revalida la condición antes de soldar.
Punto de espera antes de soldar el segundo lado
La inspección del surco es un hold point cuando así lo establece el ITP. Producción no debe cubrir la evidencia hasta que el personal autorizado confirme geometría, limpieza, continuidad y ausencia de hallazgos que exijan evaluación adicional. La firma o liberación electrónica debe identificar la junta y la revisión documental utilizada.
Inspección visual y ensayos complementarios
La inspección visual es la base, con iluminación y acceso suficientes. Los ensayos no destructivos adicionales se aplican cuando los exige el plano, el ITP, el código o una disposición técnica. No se incorpora un ensayo solo por costumbre ni se omite porque el canal “se ve bien”. El método, la calificación del personal y el criterio de aceptación deben estar definidos.
Respuesta ante hallazgos
Si queda raíz sin retirar, la acción puede ser continuar el saneado de manera localizada y volver a inspeccionar. Si aparece una fisura, laminación, cavidad profunda, pérdida de sección, contaminación persistente o deformación, el trabajo cambia de condición: se detiene, se delimita el hallazgo y se solicita una evaluación.
No conformidad y reparación autorizada
La no conformidad debe registrar ubicación, extensión, fotografías, método usado y estado dimensional. El responsable técnico define si corresponde ampliar la remoción, reparar bajo un WPS aprobado, realizar END adicional, sustituir material o aceptar mediante una disposición formal. Rellenar el surco sin esa decisión elimina evidencia y puede agravar el problema.
Soldadura del segundo lado
Con el surco liberado, se confirma nuevamente el WPS, la identidad de consumibles, condición ambiental, precalentamiento y temperatura entre pasadas que correspondan. La primera pasada del segundo lado debe lograr fusión con los flancos y el fondo preparado sin introducir inclusiones por una técnica o acceso inadecuados.
Control térmico y secuencia
El calor acumulado del saneado y de la primera cara forma parte del estado real de la pieza. La medición y el tiempo de espera deben seguir el WPS y el procedimiento. También se respeta la secuencia definida para limitar distorsión y restricción; no se cambia el orden de soldadura para recuperar producción sin evaluación.
Inspección final de la junta
La junta terminada se inspecciona con los métodos y alcance establecidos. La aceptación considera ambas caras, extremos, transiciones, dimensión final y cualquier zona reparada. El saneado correctamente ejecutado no elimina la necesidad de inspección final ni convierte automáticamente la junta en conforme.
Relación entre el registro del surco y el resultado final
Cuando surge una indicación durante el END final, el registro del saneado ayuda a reconstruir la secuencia: operador, equipo, método, tramo intervenido, liberación, consumibles y soldadura posterior. Esa trazabilidad permite decidir con evidencia y evita repetir acciones sin comprender el origen.
Errores frecuentes que deben evitarse
- Sanear una junta sin confirmar plano, WPS y cara de intervención.
- Confundir la preparación planificada de raíz con una reparación de soldadura.
- Profundizar el canal para compensar falta de visibilidad o acceso.
- Soldar directamente sobre carbón, escoria, óxido o humedad.
- Usar aire comprimido contaminado con agua o aceite.
- Omitir el punto de espera y cubrir el surco antes de inspeccionarlo.
- Rellenar pérdidas de sección sin una disposición técnica aprobada.
- Aplicar tolerancias o END que no pertenecen al expediente contractual.
Registro mínimo y dossier de liberación
El dossier debe permitir relacionar la junta con la pieza y con el resultado final. Según el proyecto, puede incluir plano y revisión, número de junta, WPS, soldadores, operador de saneado, método y equipo, fecha, condición previa, fotografías, liberación visual, END complementario, no conformidades, reparaciones, consumibles y resultado de la inspección final.
La aceptación siempre es “según el proyecto”
Ni el ranurado por arco-aire ni una imagen de referencia definen por sí solos la conformidad. La decisión se basa en el expediente técnico, planos, WPS, ITP, especificaciones, edición contractual de AWS D1.1 u otra norma aplicable y criterio del responsable técnico. Esa jerarquía evita imponer geometrías, temperaturas, profundidades o tolerancias universales.
Referencias técnicas para el control
Como marco de consulta pueden revisarse AWS D1.1/D1.1M:2025-AMD1 para soldadura estructural en acero, las disposiciones de OSHA 29 CFR 1926 Subpart J para soldadura y corte, y el D.S. N.° 011-2019-TR para seguridad y salud en construcción en el Perú. La referencia contractual indicada por el proyecto prevalece sobre una guía general.
ERCO: control técnico de fabricación metálica
En ERCO apoyamos la planificación, inspección y liberación de juntas soldadas en proyectos industriales y portuarios, con trazabilidad desde el plano y el WPS hasta el dossier final. Si su proyecto requiere revisar el saneado de raíz, los puntos de espera o la secuencia de soldadura, converse con nuestro equipo técnico.