En las estructuras metalicas industriales, los orificios de venteo y drenaje no son perforaciones auxiliares que puedan definirse al final de la fabricación. Cuando una pieza hueca, una sección cajón o un conjunto con rigidizadores internos ingresará a galvanizado en caliente, cada volumen debe permitir la salida del aire, la evacuación de humedad y el flujo controlado de las soluciones de proceso y del zinc. Una omisión puede afectar la seguridad, deformar el elemento, retener zinc o impedir el montaje.
El control debe comenzar en ingeniería y continuar durante el detallado, la fabricación, la coordinación con el galvanizador y la liberación del lote. No existe un diámetro único válido para todas las piezas: la cantidad, dimensión y ubicación de las aberturas debe definirse según la geometría, el método de inmersión, el procedimiento aprobado y los requisitos del galvanizador, sin reducir indebidamente la sección resistente.
Por qué el venteo y el drenaje son críticos
El aire y la humedad atrapados representan un riesgo
Una cavidad aparentemente abierta puede quedar sellada por tapas, cartelas, placas de cierre o cordones continuos. Durante la inmersión, el aire y la humedad dentro del volumen se calientan y se expanden. Si no existe una ruta efectiva de salida, la pieza no debe liberarse para galvanizado. La respuesta correcta no es improvisar una perforación en planta, sino detener el proceso, identificar el volumen encerrado y obtener una solución aprobada.
El zinc necesita entrar y salir sin formar bolsas
Los orificios también deben facilitar el llenado y vaciado de cada compartimiento. Un drenaje deficiente puede dejar acumulaciones, aumentar el peso, producir rebabas o interferir con placas, pernos y superficies de contacto. Además, una evacuación lenta puede obligar a cambiar la maniobra de inmersión y elevar el riesgo de deformación térmica o de un acabado irregular.
Qué debe resolver la ingeniería antes de fabricar
Identificar todos los volúmenes cerrados o parcialmente cerrados
La revisión debe abarcar perfiles tubulares, secciones cajón, columnas con placas base y tapa, pasamanos, ménsulas, marcos soldados, rigidizadores y conjuntos armados. Una sección puede parecer comunicada desde el exterior y, sin embargo, contener cámaras independientes creadas por diafragmas o placas internas. Cada cámara necesita una ruta comprobable de venteo y drenaje.
Compatibilizar seguridad, resistencia y apariencia
La abertura debe cumplir su función sin cortar zonas críticas, reducir la capacidad de una conexión ni invadir superficies que deban apoyar o sellar. Cuando la pieza quedará visible, la ubicación también puede tener un requisito arquitectónico, pero la apariencia nunca debe bloquear la función del venteo. Todo cambio respecto del plano debe ser revisado por los responsables de diseño, fabricación y galvanizado.
Coordinación temprana con el galvanizador
El galvanizador debe conocer dimensiones, peso, configuración de cavidades, puntos de izaje y orientación prevista de inmersión. Esa información permite evaluar por dónde saldrá el aire, cómo circularán los líquidos y dónde drenará el zinc al retirar la pieza del baño. Coordinar después de terminar las soldaduras suele generar perforaciones de emergencia, retrabajo y pérdida de trazabilidad.
La orientación de inmersión cambia el comportamiento
Una abertura correctamente dibujada puede ser ineficaz si queda en una posición alta para el drenaje o baja para el venteo según la orientación real de la pieza. Por eso, los planos de taller y el procedimiento del galvanizador deben leerse en conjunto. Los extremos opuestos suelen cumplir funciones complementarias, pero la solución definitiva depende de la geometría completa.
Cómo revisar los planos de taller
Marcar cavidades y rutas de comunicación
Una revisión práctica consiste en seguir cada espacio interno desde su punto más alto hasta su punto más bajo en la posición de inmersión. Deben identificarse las placas que dividen el volumen, las soldaduras que lo cierran y las aberturas que permiten comunicación entre compartimientos. Si la ruta no puede explicarse con claridad en el plano, la pieza todavía no está lista para fabricar.
Evitar indicaciones ambiguas
Notas genéricas como “perforar para galvanizado” no permiten controlar cantidad, posición ni responsabilidad. La documentación debe vincular la abertura con la marca de pieza, la revisión del plano y el detalle aplicable. Cuando el galvanizador propone un ajuste, este debe incorporarse al registro aprobado antes de modificar el elemento.
Inspección física antes de despachar
Verificar existencia, ubicación y paso libre
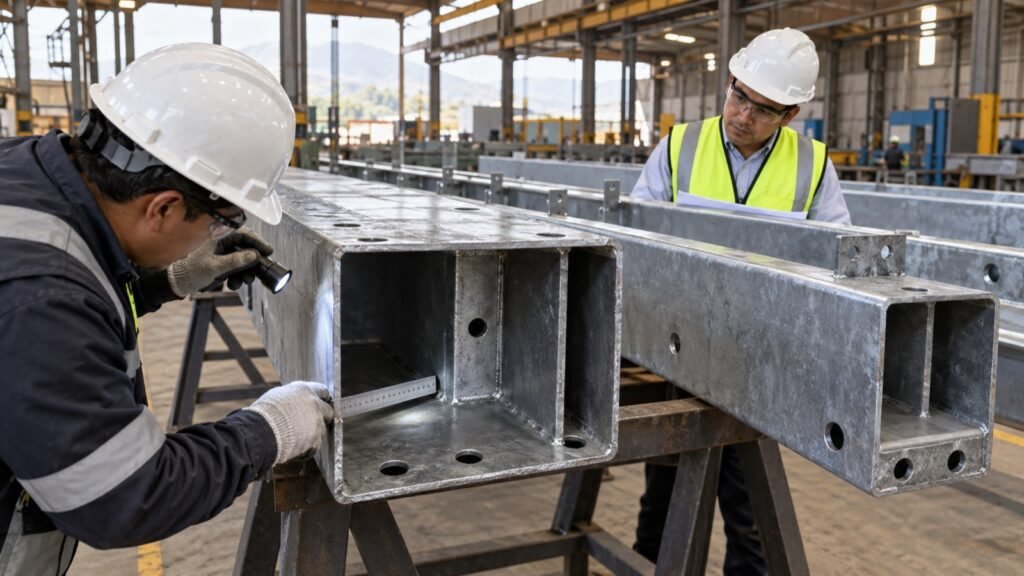
La inspección no debe limitarse a contar orificios. Se debe comprobar que correspondan a la última revisión, que comuniquen realmente con el volumen previsto y que estén libres de escoria, rebabas, salpicadura de soldadura, pintura temporal, suciedad o tapas de transporte. Una linterna, un espejo de inspección o una sonda pueden ayudar, siempre que el acceso sea seguro.
Confirmar que las soldaduras no crearon nuevas cámaras
Durante el armado pueden aparecer cierres no evidentes en el plano: una cartela ajustada contra un alma, un diafragma soldado en todo su perímetro o una tapa agregada para transporte. El inspector debe contrastar la pieza real con el detalle aprobado y no asumir que una abertura exterior ventila todas las cámaras internas.
Errores frecuentes que deben detener la liberación
- perfiles tubulares cerrados en ambos extremos sin comunicación efectiva;
- orificios ubicados lejos de los puntos útiles de venteo o drenaje;
- aberturas obstruidas por cordones, rebabas o accesorios temporales;
- rigidizadores internos que forman cámaras independientes no indicadas;
- perforaciones ejecutadas en obra o taller sin autorización de ingeniería;
- cambios de orientación de inmersión no evaluados;
- agujeros tapados para mejorar la apariencia antes de completar el drenaje;
- falta de correspondencia entre la pieza, su marca y el plano vigente.
Ante cualquiera de estos hallazgos, el lote debe quedar retenido hasta cerrar la observación. El plazo de despacho no justifica enviar una pieza cuya cavidad no pueda verificarse.
Secuencia recomendada de liberación en taller
Revisión documental y dimensional
Primero se confirma la revisión de planos, el listado de piezas, la orientación acordada con el galvanizador y los criterios del procedimiento. Luego se verifica físicamente cada abertura y se registra su conformidad por marca. Si existen piezas repetitivas, la inspección por muestreo solo debe aplicarse cuando el plan de calidad lo permita; los elementos con geometría distinta requieren revisión específica.
Hold point antes del despacho
Conviene establecer un punto de espera antes de cargar el transporte. En ese momento deben estar cerradas las observaciones, retirados los elementos que obstruyen el flujo y disponibles los planos aprobados. La liberación conjunta entre calidad, producción y responsable técnico reduce correcciones improvisadas en la planta de galvanizado.
Control después del galvanizado
Revisar drenaje, acumulaciones e interfaces
Al recibir el lote se inspeccionan las salidas, las zonas cercanas a las aberturas y los puntos donde el zinc pudo acumularse. También se comprueba que las superficies de apoyo, agujeros de conexión, roscas y tolerancias necesarias para montaje estén operativas. No se deben eliminar acumulaciones con métodos que dañen el acero o el recubrimiento fuera del procedimiento aceptado.
Diferenciar una abertura funcional de un daño
Los orificios previstos deben permanecer identificables y no confundirse con perforaciones accidentales o faltas de recubrimiento. Si el proyecto requiere cerrar visualmente una abertura, la solución debe conservar el drenaje necesario, ser compatible con el sistema anticorrosivo y contar con aprobación técnica. Sellar sin evaluación puede volver a crear una cavidad problemática.
Registros mínimos para la trazabilidad
El dossier debería permitir reconstruir qué se revisó y quién autorizó el despacho. Como mínimo, conviene incluir planos de taller vigentes, marcas de pieza, registro de inspección, fotografías de las aberturas, observaciones y cierres, coordinación del galvanizador, liberación del lote y recepción posterior. Las fotos deben mostrar contexto y detalle; una imagen aislada de un agujero sin identificar la pieza aporta poca evidencia.
Vincular cambios y no conformidades
Cuando se modifica una abertura, el registro debe indicar motivo, ubicación, aprobación y resultado de la reinspección. Si la pieza fue rechazada o reprocesada, esa condición debe seguirla hasta su cierre. La trazabilidad evita que una corrección aceptada en un elemento se aplique automáticamente a otros con diferente geometría.
Aplicación en proyectos industriales y costeros del Perú
En plantas, terminales, muelles y estructuras expuestas a ambientes agresivos, el galvanizado forma parte de una estrategia de durabilidad que debe integrarse con fabricación y montaje. El venteo y el drenaje correctos ayudan a obtener un recubrimiento controlable, pero no reemplazan la verificación de espesor, la inspección de daños, las reparaciones aprobadas ni el mantenimiento del sistema.
Las condiciones del proyecto, la especificación contractual y las instrucciones del galvanizador gobiernan la solución final. Por ello, ERCO recomienda resolver estos detalles antes de cerrar la fabricación y mantener una ruta formal de consulta cuando el plano no permita demostrar que todas las cavidades están comunicadas.
Checklist práctico antes de enviar la pieza
- ¿Cada volumen cerrado fue identificado en el plano y en la pieza real?
- ¿La orientación de inmersión está definida y coordinada?
- ¿Las aberturas permiten venteo y drenaje en los puntos funcionales?
- ¿El tamaño y la ubicación cuentan con aprobación aplicable?
- ¿No existen rigidizadores o soldaduras que formen cámaras ciegas?
- ¿Los orificios están limpios, libres y accesibles para inspección?
- ¿La modificación conserva resistencia, interfaces y apariencia requerida?
- ¿La evidencia quedó vinculada a la marca y revisión de la pieza?
ERCO puede apoyar la liberación técnica
¿Necesitas revisar planos de taller, puntos de venteo y drenaje, fabricación, galvanizado o montaje de estructuras metálicas? ERCO puede apoyar el control de calidad y la liberación documentada de tus lotes, con enfoque práctico para proyectos industriales y portuarios en el Perú. Conversa con nuestro equipo antes del despacho y reduce retrabajos, riesgos y observaciones en obra.