En las estructuras metálicas industriales, el precalentamiento y la temperatura entre pasadas no son controles aislados: forman parte del procedimiento de soldadura que debe reproducirse en taller y obra. Una junta puede tener buena apariencia y aun así haberse ejecutado fuera del rango térmico previsto por el WPS, con efectos sobre el enfriamiento, el hidrógeno difusible, la microestructura y la repetibilidad del proceso.
El objetivo del control no es “calentar por seguridad” ni aplicar una temperatura única a todos los aceros. Es verificar, con instrumentos y registros trazables, que cada unión se ejecute conforme al procedimiento aprobado, la especificación del proyecto, el ITP y la norma aplicable.
¿Qué diferencia hay entre precalentamiento e interpase?
Precalentamiento antes del primer arco
El precalentamiento eleva de manera controlada la temperatura del metal base antes de iniciar la soldadura. Cuando el procedimiento lo exige, puede ayudar a reducir la velocidad de enfriamiento y favorecer la difusión del hidrógeno fuera de la zona soldada. Su necesidad depende de variables como la composición y el espesor del acero, el proceso, el consumible, el aporte térmico, la geometría y el grado de restricción de la junta.
Temperatura entre pasadas durante la unión
La temperatura interpase es la condición térmica de la junta antes de depositar el siguiente cordón. El control debe comprobar el mínimo y, cuando el WPS lo establezca, también el máximo. No basta con medir al inicio: una junta multipasada cambia continuamente por el calor acumulado, el tiempo de espera, el viento, la lluvia, la masa de la pieza y la secuencia de soldadura.
Los valores deben salir del WPS y del expediente
La temperatura requerida no se define por costumbre del soldador ni por una tabla tomada fuera de contexto. Antes de liberar la actividad se revisan, como mínimo:
- WPS aprobado y PQR de respaldo cuando corresponda;
- especificación, grado, condición de suministro y espesor de los materiales base;
- proceso de soldadura y clasificación del consumible;
- tipo de junta, posición, acceso y nivel de restricción;
- requisitos de aporte térmico y secuencia de cordones;
- norma contractual y criterios particulares del proyecto.
Si dos piezas de la misma junta tienen requisitos diferentes, la solución debe quedar definida por el procedimiento y la norma aplicable. Cambiar el acero, el espesor, el consumible, la configuración o el método de calentamiento puede exigir una revisión técnica antes de continuar.
Preparación antes de aplicar calor
Identificar la junta y su trazabilidad
La marca de pieza, el número de junta, el plano, el WPS y la identificación del soldador deben corresponder entre sí. Esta verificación evita aplicar un rango térmico previsto para otra combinación de materiales o espesores. También permite relacionar las lecturas con el mapa de soldadura y los ensayos posteriores.
Revisar superficie y condiciones ambientales
La zona debe estar libre de agua, aceite, pintura no autorizada y contaminantes que interfieran con la soldadura o la medición. En frentes costeros del Perú, la humedad, la condensación y el viento pueden cambiar rápidamente la condición de una pieza. Si el ambiente impide mantener el control previsto, corresponde proteger el área o detener el trabajo según el procedimiento.
Cómo aplicar un calentamiento uniforme y verificable
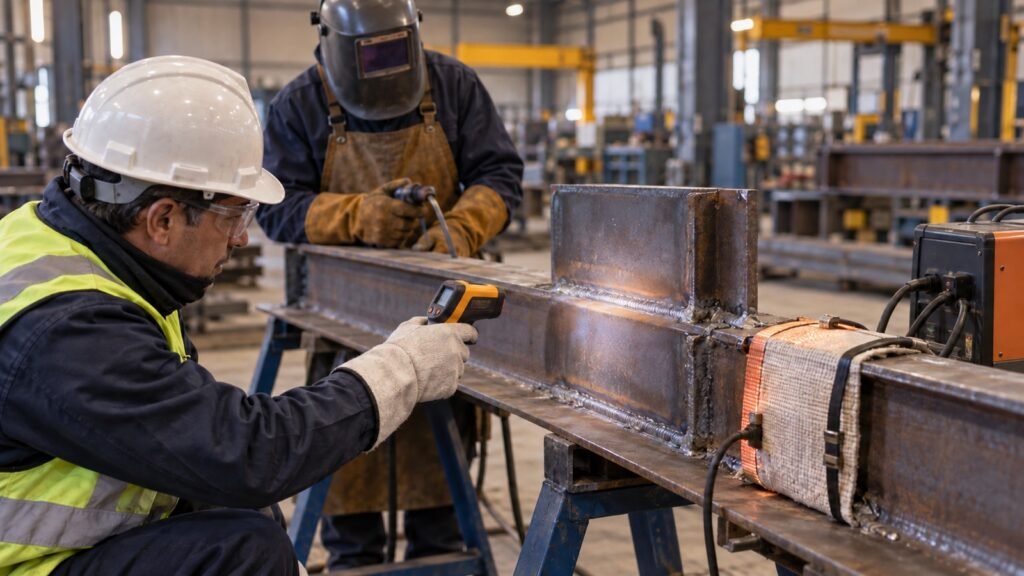
El método de calentamiento debe ser compatible con la geometría, el espesor y la accesibilidad de la unión. Mantas eléctricas, inducción, resistencias o sistemas de llama pueden requerir controles distintos. La distribución importa tanto como la lectura puntual: concentrar calor en un área pequeña puede producir gradientes que no representan la condición real de la junta.
Antes de soldar se debe confirmar que la zona exigida por el WPS alcanzó y mantiene la condición requerida. La fuente de calor no debe ocultar la superficie de inspección ni crear una situación insegura para el personal, los cables, las mangueras, los consumibles o el recubrimiento cercano.
Medición de temperatura: instrumento, ubicación y momento
Seleccionar un método adecuado
Pueden utilizarse indicadores de temperatura, termómetros de contacto, termopares o equipos infrarrojos, siempre que el procedimiento los admita y se conozcan sus limitaciones. Un termómetro infrarrojo puede verse afectado por la emisividad, el acabado superficial, la distancia y el ángulo; por ello no debe aceptarse automáticamente una lectura sobre acero brillante o superficies heterogéneas sin validación.
Medir donde el procedimiento lo exige
La ubicación de medición, la cara de la pieza, la distancia respecto de la junta y el tiempo entre el retiro de la fuente de calor y la lectura deben seguir el WPS y la norma aplicable. Una lectura tomada directamente sobre la llama, la resistencia o el cordón recién depositado puede no representar la temperatura que debe controlarse.
Los instrumentos deben tener identificación y estado de calibración vigente. Cuando se usan varios equipos o cuadrillas, conviene verificar que los resultados sean consistentes antes de iniciar producción.
Control entre pasadas sin perder trazabilidad
Después de cada cordón se retiran escoria y residuos, se inspecciona la superficie accesible y se espera o se mantiene calor según el procedimiento. La siguiente pasada solo debe comenzar cuando la temperatura esté dentro del rango definido. Si la junta se enfría por debajo del mínimo o supera el máximo permitido, no se corrige “a criterio”: se aplica la respuesta prevista por el WPS y se registra la desviación cuando corresponda.
En soldaduras largas o ejecutadas por más de un soldador, el responsable debe definir puntos de lectura y secuencia. Así se evita que una medición favorable en un extremo oculte una condición distinta en otra zona de la misma unión.
Interrupciones, reinicios y reparaciones
Una pausa por cambio de turno, clima, falla de equipo o inspección puede modificar por completo la condición térmica. Antes del reinicio se confirma la limpieza, el estado del cordón, la temperatura y la continuidad del WPS. La simple existencia de calor residual no demuestra conformidad.
Las reparaciones soldadas suelen tener mayor restricción y una historia térmica diferente a la unión original. Por eso requieren instrucción aprobada, identificación de la zona retirada, control térmico específico, reinspección y cierre documental. No se deben trasladar automáticamente los valores o la secuencia de una junta nueva a una reparación.
Qué debe registrar el control de calidad
Un registro útil permite reconstruir cómo se ejecutó la junta. Según el ITP y la criticidad, puede incluir:
- elemento, marca de pieza y número de junta;
- WPS y revisión aplicados;
- materiales, espesores y consumibles asociados;
- método de calentamiento e instrumento de medición;
- lecturas antes del inicio y durante las pasadas definidas;
- hora, ambiente, interrupciones y reinicios;
- identificación del soldador y del inspector;
- desviaciones, disposición y evidencia de liberación.
La aceptación final debe vincular estas evidencias con la inspección visual, los ensayos no destructivos exigidos y el control dimensional. Cumplir una lectura térmica no reemplaza los demás criterios de calidad.
Errores frecuentes que deben evitarse
- usar una temperatura “de taller” para cualquier acero o espesor;
- medir solo antes del primer cordón y omitir el control entre pasadas;
- tomar la lectura en una superficie que altera el resultado del instrumento;
- aplicar calor de forma localizada sin verificar uniformidad;
- continuar después de una pausa sin repetir la verificación;
- registrar valores sin identificar junta, instrumento, hora o WPS;
- aceptar una reparación con los mismos supuestos de la soldadura original.
Criterio de liberación para estructuras metálicas industriales
La junta se libera cuando la evidencia confirma que el proceso se ejecutó dentro del WPS aprobado, con instrumentos válidos, trazabilidad completa y resultados conformes al expediente, ITP, especificaciones y norma contractual. No existe una temperatura universal aplicable a todas las estructuras metálicas industriales; el criterio correcto es el que corresponde a la combinación real de material, espesor, proceso y condición de la unión.
Referencias técnicas para el control térmico
La American Welding Society explica que los requisitos de precalentamiento e interpase dependen, entre otros factores, de la composición y el espesor del acero, el hidrógeno del consumible, el aporte térmico y la restricción. La especificación AISC 360 incorpora entre las tareas de inspección durante la soldadura la verificación del precalentamiento y el mantenimiento de la temperatura interpase conforme al WPS. TWI también desarrolla la diferencia entre precalentamiento y temperatura entre pasadas y las precauciones para su medición.
Estas referencias son orientativas. Debe verificarse la edición de la norma incorporada al contrato y cualquier requisito particular del proyecto.
ERCO: control técnico desde el WPS hasta la liberación
En ERCO integramos planificación, fabricación, montaje e inspección para que cada unión soldada tenga un control ejecutable y documentado. Si su proyecto requiere revisar WPS, puntos de inspección, trazabilidad o liberación de estructuras metálicas, contáctenos para evaluar el alcance técnico y reducir retrabajos en taller y obra.