En cimentaciones profundas, una jaula de refuerzo puede fabricarse y descenderse por tramos cuando su longitud, peso o logística impiden manipularla como una sola pieza. Si el diseño incorpora acoples mecánicos para unir las barras longitudinales, la calidad del empalme ya no depende únicamente del componente: también depende de la preparación de las barras, la compatibilidad del sistema, el montaje, la inspección y la trazabilidad de cada unión.
Este control debe partir de los planos, el expediente técnico, el ITP, la norma contractual y las instrucciones vigentes del fabricante. No existe un par de apriete, una longitud de rosca visible ni un criterio de aceptación universal para todos los acoples.
¿Por qué usar acoples mecánicos en una jaula de pilote?
Unión por tramos sin congestionar el refuerzo
En jaulas largas, el empalme por traslape puede aumentar la congestión de acero, dificultar la colocación de separadores y reducir el espacio disponible para el tubo tremie o los tubos de ensayo. Un sistema mecánico aprobado permite conectar barras extremo con extremo y puede simplificar el armado por tramos, siempre que el diseño estructural haya definido su tipo, ubicación y desempeño.
El acople no corrige una jaula mal resuelta
El componente no compensa barras desalineadas, extremos dañados, una secuencia de izaje improvisada ni interferencias con espirales, rigidizadores o tubos CSL. La solución debe revisarse como parte de la jaula completa: geometría, estabilidad temporal, recubrimiento, puntos de izaje, descenso y continuidad del refuerzo.
Documentos que deben estar aprobados antes del montaje
Antes de recibir o instalar acoples, el equipo debe confirmar al menos:
- planos y despiece de la jaula, con posición y tipo de cada empalme;
- diámetro, grado y condición de las barras compatibles con el sistema;
- ficha técnica, aprobación y manual de instalación del fabricante;
- procedimiento de preparación de extremos y control de producción;
- ITP con puntos de inspección, muestreo, ensayos y registros;
- método de prearmado, izaje, conexión por tramos y descenso;
- criterios para no conformidades, reparación y reemplazo.
Si el expediente exige un determinado desempeño estático, cíclico o de fatiga, debe comprobarse que el sistema y sus ensayos correspondan a esa condición. No basta con que el diámetro nominal coincida.
Recepción y trazabilidad del sistema de acoples
Compatibilidad entre barra, extremo preparado y manguito
Se verifica que cada lote corresponda al sistema aprobado: fabricante, modelo, diámetro, tipo de rosca o mecanismo, material, identificación y documentación de respaldo. Las barras preparadas en taller deben poder relacionarse con el lote de producción y con el acople previsto. Mezclar componentes de familias distintas sin evaluación formal puede alterar la transferencia de carga y anular la aprobación del sistema.
Protección durante transporte y almacenamiento
Las roscas, superficies de contacto y tapas deben conservarse limpias y protegidas frente a golpes, humedad, arena, sales, grasa contaminada y corrosión. En un frente costero peruano, dejar los extremos expuestos puede convertir un montaje sencillo en una limpieza o reparación no prevista. El almacenamiento debe separar material conforme, observado y rechazado.
Preparación de los extremos de barra
Proceso controlado en taller
El corte, conformado, roscado, prensado o mecanizado se ejecuta con el equipo y el procedimiento propios del sistema. Deben controlarse la identificación de la barra, el estado de herramientas, la geometría resultante y la inspección definida por el fabricante. Una rosca visualmente parecida no demuestra que tenga el perfil, la longitud o la calidad requerida.
Intervenciones que no deben improvisarse en campo
No se debe repasar una rosca con herramientas genéricas, esmerilar el extremo para “hacerlo entrar”, aplicar calor, soldar el manguito ni forzar barras fuera de alineación. Cualquier corrección necesita una instrucción aprobada que preserve el desempeño certificado del empalme.
Prearmado y conexión de la jaula por tramos
Presentación antes del izaje
Cuando la logística lo permite, conviene prearmar una conexión representativa en una zona estable. Así se confirman accesos, herramientas, secuencia, giro disponible, interferencias y marcas de control antes de suspender un tramo. También se verifica que los acoples no choquen entre sí ni modifiquen el recubrimiento o el espacio libre requerido dentro de la jaula.
Alineamiento durante la unión
Los tramos deben quedar sostenidos por el sistema de izaje o apoyo diseñado, sin transferir flexión accidental al acople. Las barras se presentan coaxiales y se conectan en la secuencia definida para evitar acumulación de desalineamientos. Forzar una barra mediante palanca puede introducir esfuerzos, deformar el conjunto y dificultar el cierre de los acoples restantes.
Ajuste conforme al fabricante, no por costumbre
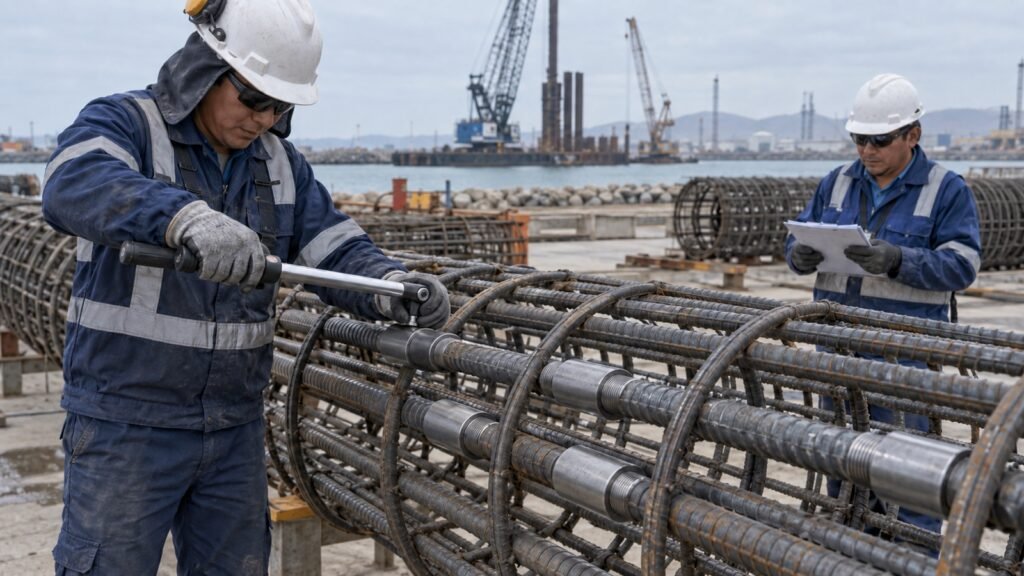
Cada tecnología tiene un método de instalación distinto. Algunos sistemas se verifican mediante un par especificado; otros, por una posición final, una marca visual, un número de giros, un apriete de contacto o un procedimiento propio. La herramienta, el sentido de montaje y el criterio de cierre deben salir de la instrucción vigente del fabricante y del procedimiento aprobado.
Cuando corresponde usar una llave calibrada, su identificación, rango y vigencia deben estar disponibles. Registrar un valor no sirve si la herramienta, el adaptador o el método de lectura no corresponden al sistema instalado.
Inspección de cada acople antes del descenso
Verificación visual y física
El inspector confirma identificación, ubicación, alineamiento, condición superficial, montaje completo y ausencia de daños o contaminación. Las roscas expuestas, las marcas de inserción o la posición de contratuercas solo se evalúan con el criterio específico del producto. Una fotografía genérica no reemplaza la verificación definida para ese sistema.
Marcado y estado de liberación
Una marca de inspección puede facilitar el control, pero debe indicar un estado claro y estar vinculada a un registro. Conviene diferenciar acoples pendientes, aceptados y observados para evitar que la jaula avance con un empalme sin revisar. El código de la jaula, la barra y el acople debe poder reconstruirse después del concretado.
Control durante el izaje y descenso de la jaula
Evitar esfuerzos no previstos
Los puntos de izaje y la secuencia de verticalización deben impedir que la unión mecánica trabaje como bisagra o soporte temporal. Durante el levantamiento se observa la deformación de la jaula, el comportamiento de rigidizadores y la permanencia de espirales, separadores, tubos y accesorios. Si un tramo se atasca o golpea el entubado, no se debe continuar aplicando carga sin evaluar la causa.
Confirmación antes de perder acceso
Antes de descender el empalme por debajo del nivel de trabajo se ejecuta el punto de espera definido. Una vez que la conexión queda dentro de la perforación, su inspección directa puede ser imposible. Por eso la liberación debe cerrar documentos, fotografías y firmas mientras la unión sigue accesible.
¿Qué hacer ante un acople no conforme?
Un acople con daño, contaminación, rosca incompleta, desalineamiento, identificación dudosa o montaje fuera del procedimiento debe quedar inmovilizado y segregado. La disposición puede incluir limpieza aprobada, reemplazo de componentes, nueva preparación de la barra o evaluación del diseñador y del fabricante, según el hallazgo.
No corresponde ocultar la condición con pintura, soldadura, cuñas o fuerza adicional. La reparación se reinspecciona con el mismo nivel de trazabilidad que una unión nueva y se cierra antes de autorizar el descenso.
Registro mínimo para el dossier de calidad
Un registro útil puede incluir:
- pilote, jaula, tramo, cota o posición del empalme;
- plano, revisión y detalle aplicados;
- fabricante, sistema, diámetro y lote de acoples;
- identificación de barras y preparación de extremos;
- herramienta e instrumento utilizados, cuando aplique;
- resultado de inspección y ensayo exigido por el ITP;
- fecha, responsables y evidencia fotográfica;
- no conformidades, disposición y liberación final.
Este dossier debe integrarse con la trazabilidad del acero, el control dimensional de la jaula, los separadores, el izaje, el descenso y el concretado. El acople es un punto crítico dentro de una cadena de evidencia, no un registro aislado.
Referencias técnicas para aplicar según el proyecto
La NTE E.060 Concreto Armado del Reglamento Nacional de Edificaciones contiene requisitos para empalmes mecánicos y su clasificación; debe verificarse su aplicabilidad y la edición incorporada al expediente. La ISO 15835-1 aborda requisitos de desempeño, marcado, trazabilidad e instrucciones de instalación para acoples de barras. Manuales oficiales de fabricantes como Peikko MODIX y nVent LENTON muestran por qué la selección y el montaje dependen del sistema específico.
Estas fuentes orientan el control, pero no sustituyen los planos, la memoria de cálculo, el expediente técnico, el ITP, la norma contractual ni la instrucción aprobada del fabricante.
ERCO: trazabilidad desde el acero hasta el pilote terminado
El control de acoples mecánicos debe integrarse con la fabricación, el prearmado, el izaje, el descenso y el concretado de la jaula. ERCO brinda soporte técnico para planificar y verificar cimentaciones profundas en proyectos portuarios, industriales y de infraestructura en el Perú.
¿Necesita revisar su procedimiento, ITP o dossier de calidad? Contáctenos para evaluar el alcance técnico de su proyecto.