Estructuras metálicas industriales: antes de aplicar un sistema anticorrosivo no basta con comprobar que el acero fue granallado o arenado. Las aristas vivas, rebabas, salpicaduras, cráteres, socavaciones superficiales y transiciones abruptas en las soldaduras pueden impedir que la pintura forme una película continua. Si estas zonas se liberan sin acondicionamiento, el recubrimiento puede quedar localmente más delgado o perder continuidad justo donde la corrosión encuentra un inicio favorable.
El control debe ejecutarse como una actividad planificada de fabricación y calidad, con criterios definidos por el expediente, la especificación de pintura, el ITP, el procedimiento aprobado y la documentación del fabricante. El objetivo no es esmerilar de manera indiscriminada, sino identificar cada imperfección visible, aplicar el tratamiento autorizado, reinspeccionar y dejar una superficie apta para la preparación y el recubrimiento especificados.
¿Por qué las aristas y soldaduras requieren un control específico?
Una superficie plana suele recibir la pintura con mayor uniformidad que una esquina aguda, el pie de un cordón o una cavidad. En esos puntos, la geometría altera el mojado, el acceso de la herramienta y la distribución de la película. El problema puede agravarse en ambientes costeros e industriales por humedad, sales, ciclos de condensación y dificultad de mantenimiento.
La geometría condiciona la continuidad del recubrimiento
El borde cortado, la esquina de una placa, el extremo de un rigidizador y la transición entre soldadura y metal base concentran cambios de dirección. Una arista que permanece aguda o una proyección metálica puede quedar con cobertura insuficiente incluso cuando el espesor medido en la cara plana cumple. Por eso la revisión debe recorrer zonas críticas y no limitarse a puntos cómodos de medición.
El granallado puede revelar defectos que antes no eran evidentes
Escoria adherida, laminaciones, poros abiertos, salpicaduras o rebabas pueden hacerse visibles después de la limpieza abrasiva. La liberación previa no reemplaza la reinspección posterior. El ITP debe indicar en qué momentos se controla la fabricación, cuándo se repite la revisión después del chorreado y quién autoriza continuar con la primera capa.
Documentos y normas que gobiernan la preparación
La referencia específica para este trabajo es ISO 8501-3:2025, edición vigente que identifica imperfecciones visibles y define tres grados de preparación para soldaduras, aristas y otras áreas de la superficie de acero. La edición 2006 fue retirada; por ello, una especificación que todavía la cite debe revisarse contractualmente antes de sustituirla por la edición 2025.
ISO 12944-3:2017, confirmada por ISO en 2023, desarrolla criterios de diseño para que las estructuras puedan recubrirse, inspeccionarse y mantenerse. Cuando la geometría impide el acceso o crea zonas de retención, la solución puede requerir coordinación entre diseño, fabricación y pintura; no siempre se resuelve con esmerilado en taller.
No asignar un grado universal por costumbre
Que ISO 8501-3 contemple tres grados no significa que todas las estructuras deban recibir el mismo. El grado aplicable, las zonas incluidas, el momento de inspección y la forma de documentar la conformidad deben provenir del contrato, los planos, la especificación de recubrimiento y el ITP. Si esos documentos se contradicen, corresponde emitir una consulta técnica antes de liberar.
Separar calidad de soldadura y preparación para pintura
ISO 5817:2023 establece niveles de calidad para imperfecciones en uniones soldadas por fusión. Su evaluación no debe confundirse con el acondicionamiento superficial para recubrimiento. Una soldadura aceptada estructuralmente puede requerir tratamiento adicional para pintar, y una superficie visualmente lisa no demuestra por sí sola que la unión cumpla el criterio de soldadura del proyecto.
Qué zonas deben entrar en la inspección
El alcance se prepara por elemento o familia de piezas. Debe incluir bordes cortados por oxicorte, plasma o cizalla; esquinas exteriores; perforaciones; ranuras; extremos de placas; rigidizadores; cartelas; placas base; uniones soldadas; zonas donde se retiraron accesorios temporales; y puntos de difícil acceso. Las marcas de identificación, soldaduras de montaje y reparaciones también deben verificarse si quedarán bajo el sistema de pintura.
Aristas, rebabas y defectos de corte
Se busca material sobresaliente, escoria de corte, estrías profundas, muescas, laminaciones abiertas y cambios abruptos de perfil. El tratamiento puede incluir desbarbado, suavizado o redondeo, siempre conforme al procedimiento. No se debe asumir un radio numérico genérico: la geometría aceptable debe estar definida en los documentos gobernantes o aprobada por el responsable técnico.
Soldaduras y áreas adyacentes
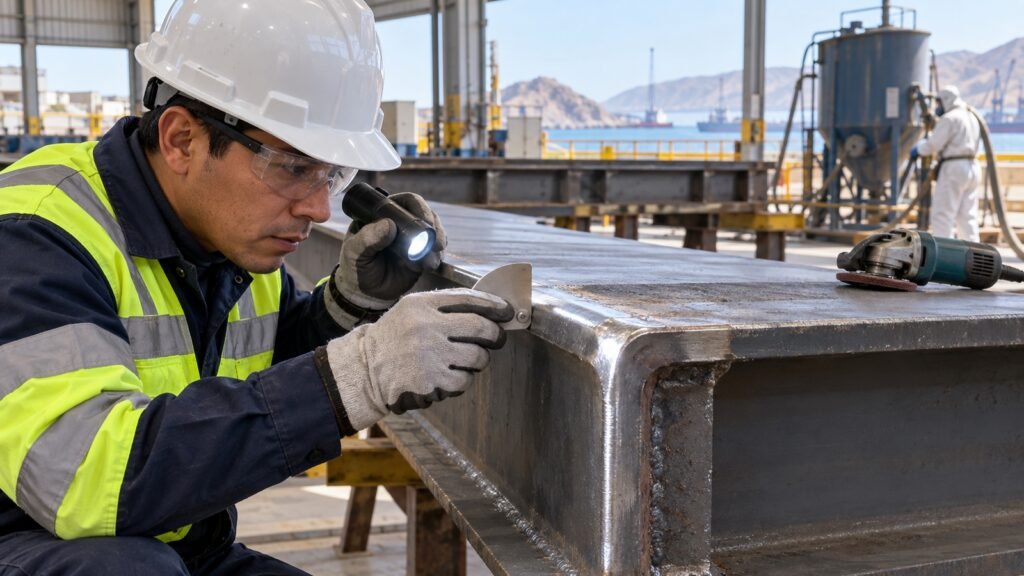
La revisión cubre salpicaduras, escoria, poros abiertos, extremos de cordón, irregularidades, cráteres, proyecciones y transiciones difíciles de recubrir. Antes de modificar el perfil de una soldadura, calidad debe confirmar si existe una indicación que requiera evaluación, ensayo o reparación bajo el procedimiento de soldadura. El esmerilado no debe ocultar una discontinuidad ni reemplazar una reparación autorizada.
Secuencia práctica antes de pintar
1. Identificar la pieza y marcar las zonas críticas
El inspector verifica código de pieza, plano de fabricación, revisión vigente, sistema de pintura y grado de preparación requerido. Las zonas que necesitan intervención se marcan con un método compatible con el recubrimiento y se registran en fotografías o croquis. Esta trazabilidad evita que una observación se pierda cuando la pieza cambia de estación.
2. Retirar residuos y contaminantes
Antes del acondicionamiento se eliminan escoria suelta, salpicaduras no admisibles, rebabas, aceite, grasa y otros contaminantes mediante el método aprobado. Los discos, cepillos o herramientas deben ser compatibles con el sustrato y mantenerse libres de contaminación. El aire comprimido, si se utiliza, debe cumplir la condición definida para el proceso.
3. Acondicionar sin dañar el metal base
El desbaste se realiza de manera progresiva. Se evita crear surcos, rebajes, sobrecalentamiento, pérdida de sección o una nueva arista. En extremos de cordón y pies de soldadura se trabaja con especial control porque una herramienta agresiva puede convertir una irregularidad superficial en una muesca. Si el tratamiento puede afectar la resistencia o la geometría, se detiene la actividad y se consulta.
4. Ejecutar la preparación superficial especificada
Una vez corregidas las zonas visibles, se aplica el método de limpieza y generación de perfil previsto para el sistema de pintura. La preparación de aristas no reemplaza el control de limpieza, contaminantes solubles, polvo, perfil de anclaje ni condiciones ambientales. Cada variable conserva su propio criterio y registro.
5. Reinspeccionar después del abrasivo
Con la superficie limpia pueden aparecer nuevas laminaciones, poros, cavidades o restos de escoria. Se repite el recorrido visual con iluminación adecuada y acceso seguro. Toda corrección posterior debe quedar integrada al proceso: tratamiento, limpieza localizada, verificación del perfil y liberación antes de recubrir.
Herramientas, acceso y seguridad
Amoladoras, limas, fresas, cepillos, iluminación rasante y plantillas de comparación pueden formar parte del trabajo, pero su selección depende de la pieza y del procedimiento. El disco debe estar identificado, en buen estado y protegido; la pieza debe permanecer estable; y las chispas, polvo y proyecciones deben controlarse respecto de personas, pinturas, solventes y materiales combustibles.
En Perú, el Decreto Supremo N.° 011-2019-TR aprueba el Reglamento de Seguridad y Salud en el Trabajo para el Sector Construcción. El IPERC, el procedimiento de trabajo, las protecciones colectivas, el EPP, la ventilación y las reglas del taller o de la obra deben cubrir la actividad real. La urgencia por ingresar a pintura no justifica intervenir una pieza inestable o trabajar sin control de energía y proyecciones.
Evitar el retrabajo inseguro en altura o después del montaje
Una arista detectada tarde puede obligar a esmerilar en andamio, cerca de equipos instalados o sobre una capa ya aplicada. La revisión temprana en taller reduce esa exposición. Si la corrección se realiza después del montaje, debe existir acceso autorizado, protección de elementos vecinos y un procedimiento para restituir todas las capas afectadas.
Cómo inspeccionar y liberar la superficie
La inspección visual necesita superficie accesible, iluminación suficiente y comparación con el grado especificado. Conviene recorrer la pieza con una ruta fija para no omitir caras inferiores, extremos, perforaciones o intersecciones. Las fotografías generales prueban ubicación; las fotografías de detalle prueban la condición, pero deben relacionarse con el código de pieza.
El punto de espera debe ocurrir antes de la primera capa
Una vez pintada la superficie, muchas imperfecciones quedan ocultas y la corrección implica retirar recubrimiento. El ITP debe ubicar un hold point o witness point antes de la aplicación, según la criticidad y el contrato. La liberación confirma que las correcciones fueron cerradas y que los ensayos o consultas pendientes no bloquean la pintura.
Qué hacer cuando aparece una indicación relevante
Una grieta, laminación extensa, socavación, poro abierto repetitivo o pérdida de sección no se resuelve automáticamente con más esmerilado. Se registra, protege la trazabilidad y se deriva al responsable competente. La respuesta puede involucrar inspección de soldadura, ensayo no destructivo, reparación aprobada, revisión de ingeniería o no conformidad.
Relación con el stripe coat y la película completa
El stripe coat es una aplicación localizada adicional en bordes, soldaduras, pernos y geometrías complejas para mejorar la cobertura donde la pulverización completa puede ser insuficiente. La guía técnica de Hempel sobre stripe coating indica que irregularidades, rebabas, astillas, escoria, salpicaduras y bordes agudos deben corregirse antes de pintar, y que el detalle final debe ajustarse a la especificación y a la ficha del producto.
El stripe coat no corrige una arista mal preparada
Aplicar más pintura sobre una rebaba, escoria o proyección no convierte la base en aceptable. Primero se prepara el sustrato; luego se ejecuta el stripe coat en la etapa y con el método definidos para el sistema. El tipo de brocha, el orden respecto de la capa general, los tiempos de repintado y la compatibilidad deben provenir de la especificación y de las fichas vigentes.
No conformidades frecuentes
- liberar por apariencia general sin recorrer bordes inferiores ni caras ocultas;
- esmerilar una soldadura sin coordinar con inspección y sin registrar la indicación inicial;
- crear surcos o nuevas aristas durante el desbarbado;
- corregir antes del granallado y omitir la reinspección posterior;
- aceptar salpicaduras o escoria porque luego se aplicará stripe coat;
- usar un radio o grado de preparación tomado de otro proyecto;
- pintar mientras permanecen consultas, reparaciones o ensayos pendientes;
- reparar después del montaje sin restituir el sistema completo de recubrimiento.
Registros mínimos para el dossier de calidad
El registro debe permitir reconstruir la liberación sin depender de la memoria del inspector. Como mínimo, conviene incluir:
- proyecto, elemento, marca de pieza, plano y revisión;
- sistema de pintura y documentos aplicables;
- grado de preparación especificado y zonas incluidas;
- fecha, ubicación y responsables de fabricación, corrección e inspección;
- imperfecciones encontradas y tratamiento ejecutado;
- fotografías antes y después vinculadas a la pieza;
- resultado de reinspección después del abrasivo;
- ensayos, RFI o no conformidades relacionadas;
- liberación para stripe coat o primera capa.
Criterios de aceptación sin inventar tolerancias
No existe un radio, cantidad de salpicaduras o grado de preparación que deba aplicarse automáticamente a todos los proyectos. La aceptación debe seguir la edición normativa contractual, el expediente, los planos, la especificación de pintura, el ITP, el procedimiento aprobado y las fichas del fabricante. Si el contrato cita una norma retirada o no define el grado, se requiere una aclaración escrita.
En proyectos de estructuras metalicas industriales, la liberación más sólida combina tres evidencias: la soldadura cumple el criterio que le corresponde, la geometría superficial alcanza el grado de preparación especificado y el sustrato está listo para recibir el sistema anticorrosivo. Ninguna de estas verificaciones sustituye a las otras.
¿Necesita mejorar el control previo a pintura?
ERCO brinda soporte técnico para procedimientos de fabricación, ITP, inspección de soldaduras, preparación superficial y control de recubrimientos en estructuras para proyectos industriales y portuarios. Contáctenos para revisar los puntos de espera y la trazabilidad de su sistema anticorrosivo.