En las estructuras metalicas industriales, una unión empernada no queda aceptada solo porque el perno, la tuerca y la arandela “se ven ajustados”. Cuando el diseño exige pretensión y el método aprobado usa indicadores directos de tensión, la inspección debe demostrar que cada conjunto es compatible, que la arandela DTI está orientada correctamente y que su lectura corresponde al procedimiento calificado para la obra.
La DTI —direct tension indicator— es una arandela indicadora compresible con protuberancias. Al aplicar pretensión, esas protuberancias se deforman y el espacio remanente se verifica con una galga. Su ventaja es que observa el efecto de la fuerza de apriete en el conjunto, pero no convierte la instalación en un control automático: el resultado depende del lote, la configuración, las superficies de apoyo, el ajuste inicial, la secuencia y la inspección.
Qué controla una arandela DTI
Una DTI ayuda a verificar que un conjunto de perno estructural alcanzó la condición definida por el método de pretensado aplicable. No es una arandela plana convencional, un dispositivo elástico reutilizable ni una forma de medir el torque aplicado por la herramienta. Su lectura se basa en la compresión de sus protuberancias y en el espacio disponible para la galga de inspección.
Pretensión no es lo mismo que torque
El torque es una acción de instalación muy sensible a la lubricación, el acabado, la rosca, la suciedad y el contacto entre componentes. La pretensión es el estado de fuerza que se busca en el perno. Por eso no corresponde sustituir la lectura DTI por un valor de torque improvisado ni usar una llave como único criterio cuando el método aprobado es el indicador directo de tensión.
La DTI forma parte de un conjunto
La aceptación debe considerar el perno, la tuerca, las arandelas endurecidas requeridas, la DTI, el recubrimiento, la longitud de agarre, las piezas conectadas y la herramienta. Una DTI compatible con un tipo o grado no debe mezclarse con otro conjunto por semejanza visual. La identificación del fabricante y los certificados deben permitir relacionar cada componente con su lote.
Documentos que gobiernan el control
Antes de iniciar, el plano de montaje, la memoria o especificación de conexiones, el procedimiento de empernado, el ITP y la norma contractual deben indicar qué uniones requieren pretensión, qué método se utilizará y cómo se inspeccionará. La versión vigente de la Specification for Structural Joints Using High-Strength Bolts del RCSC desarrolla la verificación previa, instalación e inspección del método DTI. La especificación ASTM F959/F959M cubre los indicadores compresibles para sujetadores estructurales.
Estos documentos son referencias técnicas, pero el criterio contractual debe confirmarse en el expediente. No se deben trasladar automáticamente a una obra tablas, grados o configuraciones que no hayan sido incorporados y revisados por el responsable técnico.
Recepción y trazabilidad del lote
Identificación antes de abrir el embalaje
La recepción debe revisar denominación, tipo, diámetro nominal, acabado, condición de suministro y correspondencia con los pernos y tuercas del proyecto. Los paquetes deben mantenerse identificados. Si se pierde el rótulo o se mezclan componentes, la apariencia no es suficiente para reconstruir la trazabilidad.
Estado físico de las protuberancias
Una DTI con corrosión no evaluada, protuberancias golpeadas, deformación previa, rebabas, contaminación o recubrimiento deteriorado debe segregarse. Tampoco debe rectificarse, golpearse o “acomodarse” en campo para que ingrese. La disposición de una pieza no conforme corresponde al procedimiento aprobado y al fabricante cuando aplique.
Almacenamiento en taller y obra
Los componentes deben mantenerse secos, cubiertos, separados por lote y protegidos de polvo abrasivo, sales, pintura y productos químicos. En proyectos costeros peruanos, la exposición a humedad y aerosol salino puede alterar superficies y marcas de identificación. La conservación del conjunto es parte del control del método, no una actividad logística aislada.
Las cuadrillas no deberían mezclar en una misma bandeja pernos, tuercas, arandelas endurecidas y DTI de lotes distintos. Una estación de preparación con recipientes identificados reduce sustituciones accidentales y facilita la conciliación del consumo con el parte de montaje.
Compatibilidad de la configuración
Ubicación bajo cabeza o tuerca
La posición de la DTI depende de la configuración aprobada, del elemento que gira y de las superficies de apoyo. Sus protuberancias deben trabajar contra una superficie endurecida compatible. Cuando se requiere una arandela endurecida adicional, su ubicación no puede decidirse por costumbre: debe respetar el detalle, la norma contractual y las instrucciones del fabricante.
Agujeros especiales y placas de reparto
Los agujeros sobredimensionados o ranurados pueden exigir arandelas o placas específicas. La DTI no reemplaza esos elementos ni corrige una superficie de apoyo insuficiente. Antes del montaje debe verificarse que la solución completa cubra el agujero, distribuya la carga y permita la lectura de la galga.
Verificación previa a la instalación
Antes de usar el lote en la estructura, el conjunto representativo debe probarse en un dispositivo capaz de indicar la tensión del perno, con los componentes, herramienta, orientación y método que se emplearán en obra. Esta verificación permite comprobar que la DTI no señale prematuramente una condición aceptable y que el procedimiento alcance la pretensión requerida.
La muestra debe representar el trabajo real
No es válido ensayar una combinación limpia y después instalar otra con acabado, lubricación, longitud, arandelas o herramienta diferentes. El protocolo debe identificar los lotes usados, el personal que ejecutó la prueba, el equipo, su estado de calibración y cualquier acondicionamiento permitido.
Qué hacer si la verificación falla
Un resultado no conforme exige detener la liberación del lote, preservar la evidencia y determinar la causa. Deben revisarse compatibilidad, orientación, estado de la DTI, lubricación permitida, roscas, herramienta y procedimiento. La limpieza, relubricación o repetición solo procede cuando está autorizada por la especificación aplicable, el fabricante y el responsable técnico.
Preparación de la unión
Las piezas conectadas deben presentar la geometría, contacto y condición superficial indicados en planos. Rebabas, salpicaduras, suciedad o desalineamientos pueden impedir que las capas asienten y producir una lectura que no representa el cierre final de la unión. La DTI no compensa defectos del agujero, placas sin contacto o pernos con longitud inadecuada.
Antes de introducir los conjuntos, conviene verificar accesibilidad para la herramienta y para la galga. Si la inspección queda bloqueada por rigidizadores, barandas, equipos o cordones cercanos, el método no podrá ejecutarse como fue aprobado.
Condición de ajuste inicial
El ajuste inicial o snug-tight debe llevar las capas a contacto firme mediante una secuencia sistemática. No equivale a completar la pretensión. La cuadrilla debe comenzar en la parte más rígida o cerrada de la unión y avanzar hacia los bordes libres según el procedimiento, repitiendo ciclos cuando el asentamiento de pernos vecinos modifique el contacto.
Control de cierre prematuro
Durante la verificación previa y la instalación debe confirmarse que la abertura de inspección no se cierre antes de alcanzar el estado previsto. Si la galga deja de ingresar demasiado pronto, no corresponde continuar y declarar aceptación: el conjunto debe evaluarse para identificar orientación incorrecta, DTI inadecuada, superficie de apoyo o procedimiento incompatible.
Pretensado con una secuencia controlada
La pretensión final debe aplicarse siguiendo el patrón definido, evitando concentrar el apriete en un extremo. El cierre de una unión puede relajar componentes previamente ajustados; por eso la secuencia y los ciclos deben quedar coordinados. Una marca de inspección puede ayudar a visualizar el avance, pero no sustituye la lectura DTI.
Herramientas y acceso
La herramienta debe corresponder al método probado y permitir que el elemento previsto gire sin dañar la DTI. No se deben esmerilar las protuberancias, golpear la galga ni forzarla con una palanca. Las llaves de impacto y accesorios deben mantenerse en condición controlada para no introducir una configuración distinta a la verificada.
Lectura con galga de espesores
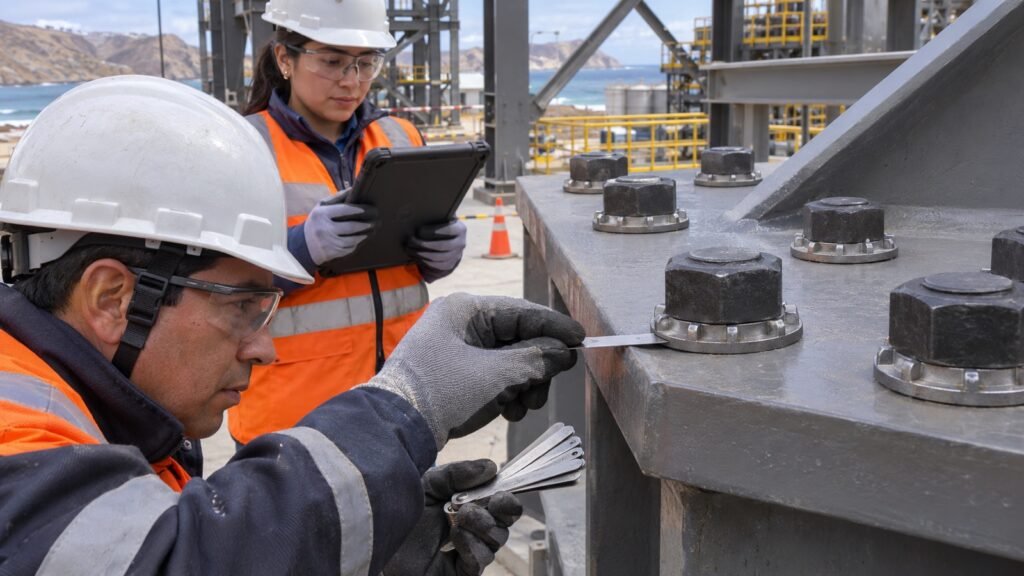
La inspección se realiza probando la entrada de la galga en los espacios entre las protuberancias, de acuerdo con la edición contractual del RCSC, el procedimiento y las instrucciones del fabricante. El espesor de la galga, el patrón de posiciones y la regla de aceptación deben figurar en el ITP; no deben improvisarse en el frente.
Lectura antes, durante y después
La lectura intermedia permite detectar un cierre prematuro. La lectura final confirma el estado alcanzado después de completar la secuencia. Cuando el ajuste de pernos vecinos pueda modificar el conjunto, debe verificarse el patrón terminado y no solo una lectura aislada tomada durante el avance.
Accesibilidad y evidencia
La galga debe ingresar sin obstrucciones ajenas al indicador. Fotografías de detalle, marca de conexión y registro de posiciones observadas fortalecen la trazabilidad, siempre que no reemplacen la inspección directa. La evidencia debe asociarse con el plano o mapa de conexiones.
Inspección antes, durante y después del empernado
Antes de instalar se revisan documentos, materiales, almacenamiento, lotes, superficies, agujeros, arandelas y verificación previa. Durante el trabajo se observa orientación, ajuste inicial, patrón de pretensado y uso de la galga. Después se comprueba la unión completa, la ausencia de componentes dañados, la identificación y el cierre de registros.
La inspección no debería limitarse a visitar la unión terminada. Algunas condiciones —como la orientación de componentes o el estado previo del lote— pueden quedar ocultas y ya no ser verificables después del apriete.
No conformidades frecuentes
- DTI de tipo o diámetro distinto al conjunto aprobado.
- Protuberancias orientadas contra una superficie no compatible.
- Ausencia de la arandela endurecida exigida por la configuración.
- Mezcla de lotes o pérdida de identificación.
- Lectura de una galga no definida en el procedimiento.
- Cierre prematuro durante la verificación previa.
- Inspección solo por torque o por apariencia.
- Reutilización de una DTI deformada.
- Pintura, suciedad o corrosión sobre superficies de apoyo.
- Aceptación individual antes de completar la secuencia de la unión.
Reemplazo, corrección y reinspección
Una DTI que ya fue comprimida no debe asumirse recuperable. Si la unión requiere desmontaje o corrección, el procedimiento debe definir qué componentes se reemplazan, cuáles pueden evaluarse y cómo se repite la verificación. La decisión no debe basarse en “volver a apretar” hasta que la galga deje de entrar.
Después de una corrección se debe reinspeccionar el conjunto y también el efecto sobre pernos vecinos. La liberación requiere cerrar la no conformidad, registrar la disposición y mantener la relación con el lote y la conexión intervenida.
Control en ambiente costero
La humedad, el cloruro y la contaminación industrial pueden afectar componentes, recubrimientos y superficies de contacto. El sistema seleccionado debe ser compatible con el ambiente y con el conjunto de sujetadores aprobado. No se deben combinar acabados o aplicar pinturas adicionales sobre DTI y apoyos sin una evaluación técnica.
Tras el montaje, el retoque de recubrimientos debe respetar las zonas funcionales y el procedimiento del proyecto. Cubrir la DTI antes de completar la inspección puede ocultar la lectura y eliminar evidencia útil.
Seguridad durante el apriete
El trabajo exige control de atrapamiento, proyección de partículas, reacción de la herramienta, acceso en altura y caída de objetos. La planificación debe contemplar plataforma estable, herramientas aseguradas, exclusión del nivel inferior y comunicación entre instalador e inspector. El D.S. N.° 011-2019-TR establece el marco peruano de seguridad y salud para construcción.
ITP y dossier de calidad
Puntos de espera recomendables
El ITP puede establecer puntos de espera para recepción del lote, verificación previa, liberación de superficies y primera conexión representativa. La inspección final debe vincular el resultado con la marca de pieza, ubicación, plano, lote, personal, fecha y método utilizado.
También conviene definir quién instala, quién observa y quién libera. Separar esas responsabilidades evita que una lectura dudosa se resuelva únicamente por presión de avance. Cuando intervienen taller, contratista de montaje y supervisión, el formato debe conservar una sola identificación de la conexión y una secuencia clara de firmas.
Registro mínimo por conexión
El dossier debería incluir certificados, reportes de verificación previa, identificación del dispositivo de medición, procedimiento vigente, calificación del personal cuando corresponda, lista de conexiones, resultados de inspección, fotografías seleccionadas y cierre de no conformidades. El nivel de detalle debe ser proporcional a la criticidad y a lo exigido contractualmente.
Criterio de aceptación
La aceptación no se define con un torque universal, un número de golpes de llave ni una abertura elegida por la cuadrilla. Debe cumplir planos, especificaciones, norma contractual, procedimiento aprobado, ITP, documentación del fabricante y verificación previa del conjunto real. Si estos documentos se contradicen, la unión debe quedar retenida hasta recibir una definición técnica formal.
Preguntas frecuentes sobre DTI
¿Una DTI reemplaza la arandela endurecida?
No necesariamente. La configuración puede requerir una arandela endurecida según la ubicación de la DTI, el elemento que gira y el tipo de agujero. Debe seguirse el detalle aprobado.
¿Se puede aceptar la unión midiendo torque después?
Un torque posterior no reproduce por sí solo la pretensión ni corrige una lectura DTI no conforme. Cualquier arbitraje debe ejecutarse con el método previsto por la especificación y bajo dirección técnica.
¿La DTI puede reutilizarse?
La deformación que permite la lectura no debe asumirse reversible. El reemplazo y la posible reutilización de otros componentes deben resolverse conforme al procedimiento, la norma y el fabricante.
Control especializado para uniones empernadas
ERCO integra fabricación, montaje e inspección de estructuras metálicas con trazabilidad de materiales, control dimensional y liberación documentada de conexiones. Un plan de empernado bien diseñado reduce retrabajos y permite que la supervisión verifique el método antes de que la unión quede cerrada o recubierta.
¿Necesita controlar uniones empernadas en su proyecto?
Podemos revisar planos, secuencia de montaje, ITP, trazabilidad y criterios de inspección para estructuras metálicas industriales, portuarias y de infraestructura en el Perú.