En proyectos con pilotes hincados en Peru, la longitud teórica de suministro rara vez coincide exactamente con la longitud que finalmente queda instalada. El frente puede requerir extensiones, recortes, empalmes o redistribución de tramos conforme se confirma la respuesta del terreno. Sin un plan de corte, un remanente útil puede perder su identidad, una junta puede quedar en una zona no prevista o el registro final puede dejar de demostrar qué material integra cada pilote.
El control no consiste en “aprovechar sobrantes” de manera informal. Requiere conciliar planos, lista de materiales, certificados, secuencia de hinca, restricciones de empalme, cota de corte y trazabilidad por elemento. Toda aceptación debe basarse en el expediente, los planos aprobados, las especificaciones, el procedimiento de fabricación e instalación, el WPS, el ITP y la decisión del responsable técnico; no existe una longitud mínima universal ni una ubicación única válida para todos los proyectos.
Qué resuelve un plan de corte de pilotes tubulares
El plan de corte transforma el inventario disponible en una secuencia verificable de tramos destinados a pilotes específicos. Define qué pieza se usa primero, qué corte se ejecuta, qué remanente se conserva, dónde se prevé un empalme y cómo se mantiene la correspondencia entre material recibido, pieza fabricada e instalación final.
Optimización no significa sacrificar requisitos técnicos
Reducir desperdicios es un objetivo de producción, pero queda subordinado a la geometría aprobada, la capacidad estructural, las zonas permitidas para empalmes, la hincabilidad, los medios de manipulación y las exigencias de inspección. Un tramo disponible no se asigna solo porque “completa la longitud”: primero se confirma que su grado, espesor, diámetro, costura, recubrimiento y condición documental son compatibles.
Documentos que gobiernan la planificación
Antes de emitir el plan se revisan planos de pilotes, cuadro de longitudes estimadas, detalles de punta y cabeza, criterios de empalme, especificaciones de acero, certificados de calidad, planos de taller, secuencia de hinca, análisis de hincabilidad, procedimiento de soldadura, plan de END, ITP y formato del registro de instalación. También se confirma qué documento autoriza cambios cuando la longitud real difiere de la estimada.
Las longitudes estimadas no son una orden automática de corte
La longitud indicada para suministro puede provenir del diseño o de una previsión de construcción. La longitud instalada se confirma en campo con los criterios aprobados de hinca, cota, capacidad y aceptación. Por eso conviene separar la reserva de material del corte irreversible y establecer puntos de decisión antes de consumir un tramo o convertirlo en remanente.
Inventario maestro antes de asignar tramos
Cada tubo o sección debe ingresar al inventario con una identidad única y evidencia de recepción. El registro incluye proveedor, certificado o colada cuando corresponda, grado, dimensiones, longitud medida, tipo y ubicación de costuras, estado del recubrimiento, daños, reparaciones aceptadas y ubicación física en patio. La identificación debe ser visible y resistir manipulación, intemperie y traslado.
Conciliar marca física y registro digital
La etiqueta, pintura o código colocado sobre el acero debe coincidir con el listado de materiales. Una fotografía sin referencia de escala o una planilla sin marca física no aseguran por sí solas la trazabilidad. El control eficaz permite localizar la pieza en patio, abrir su certificado y conocer si está liberada, retenida o asignada.
Cómo construir el mapa de aprovechamiento
El mapa relaciona tramos de stock con pilotes del plano. Para cada asignación se muestran longitud inicial, cortes previstos, piezas resultantes, remanente esperado, empalmes, orientación de costuras y destino. La secuencia debe considerar las longitudes que pueden manipularse con seguridad, la capacidad del frente y el espacio disponible para soldar e inspeccionar.
Escenarios y reservas para variación en campo
En vez de comprometer todo el stock con una única combinación, el responsable puede preparar escenarios sujetos a la información real de hinca. Mantener piezas de reserva correctamente identificadas reduce decisiones improvisadas cuando un pilote requiere extensión. El criterio de reserva y liberación debe quedar acordado con producción, calidad, ingeniería y almacén.
Ubicación prevista de los empalmes
El plan debe comprobar que cada junta queda en una zona permitida por los planos y especificaciones y que puede ejecutarse con acceso, estabilidad e inspección adecuados. También se revisan las relaciones entre empalmes, costuras longitudinales o helicoidales, accesorios, placas, recubrimientos y futuros cortes de cabeza.
No trasladar una restricción de otro proyecto
La separación entre juntas, la longitud mínima de un tramo, el desfase entre costuras y el número admisible de empalmes dependen del diseño, el detalle contractual y el proceso de fabricación. Si el expediente no lo define o existe una condición nueva, corresponde una consulta técnica o RFI; no debe inventarse una regla general en campo.
Marcado previo al corte
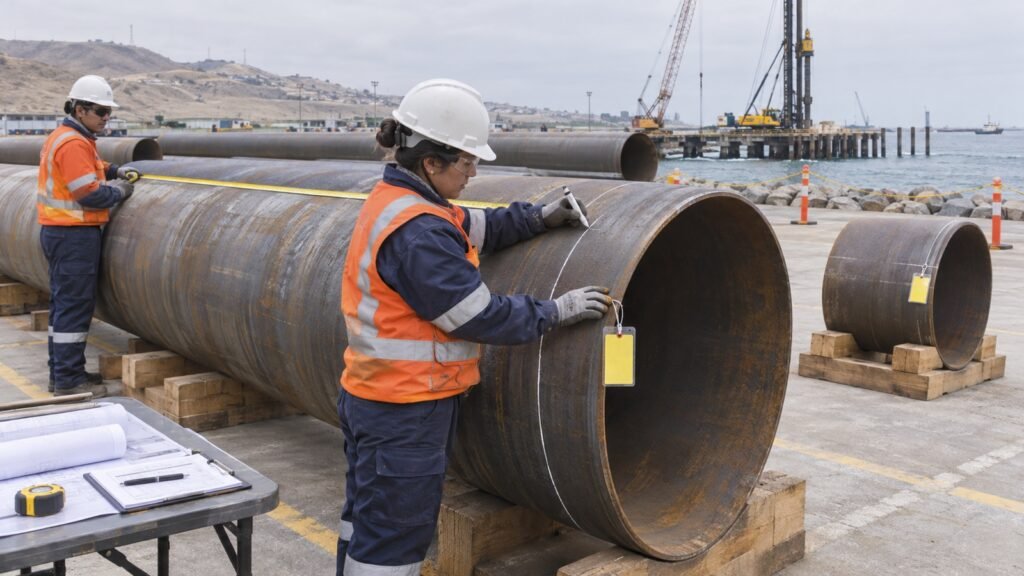
Antes de cortar se identifica la pieza madre, el pilote de destino, el sentido del tramo, la línea de corte, las piezas resultantes y la marca que conservará cada una. El marcado debe evitar confusión entre dos cortes cercanos y no debe dañar el acero ni el recubrimiento fuera del área de intervención.
Verificación independiente de medida y orientación
Una segunda persona verifica la dimensión desde la referencia correcta, la perpendicularidad o geometría indicada, la orientación de la costura y la correspondencia con el plano de corte. Cuando existe sobrelongitud para biselado, mecanizado o ajuste, esta debe estar expresamente incorporada y no asumirse durante la ejecución.
Hold point antes de una intervención irreversible
El ITP puede establecer un punto de espera antes del corte. La liberación confirma identidad, estado, asignación, medidas, equipo, procedimiento, seguridad, protección contra ingreso de objetos y disposición de las piezas resultantes. Si falta un certificado, existe una discrepancia dimensional o la pieza está retenida, el corte se posterga.
Coordinación entre patio, calidad y frente de hinca
El frente debe informar qué pilote requiere material y con qué condición ha terminado la etapa previa. El patio responde con una pieza identificada y liberada. Esta interfaz evita cortar por una llamada informal, enviar un tramo incompatible o consumir una reserva destinada a otro pilote.
Ejecución controlada del corte
El método de corte se selecciona conforme al procedimiento aprobado, el material, el espesor, el detalle de borde y las condiciones ambientales. Se controla estabilidad de la pieza, zona de exclusión, ventilación, incendio, humos, proyecciones, cables y equipos. El tramo y el remanente permanecen apoyados para evitar movimiento, caída o deformación al completar la separación.
El borde resultante también necesita liberación
Después del corte se revisan geometría, rebabas, muescas, laminaciones visibles, daño térmico, contaminación y condición del recubrimiento. Si el borde formará parte de una junta soldada, continúa con la preparación, ajuste e inspección prevista por el WPS y el ITP. Si será el corte final de cabeza, se compara con el detalle de conexión correspondiente.
Transferencia de identidad después del corte
Antes de que las piezas se separen físicamente, cada una recibe una nueva identificación vinculada a la pieza madre. El registro conserva la genealogía: pieza original, longitud inicial, corte ejecutado, tramo asignado, remanente, fecha, operador, inspector y documentos aplicables. Así se puede reconstruir qué certificado respalda cada sección instalada.
Evitar etiquetas huérfanas o duplicadas
Una marca no debe copiarse sin distinguir las piezas resultantes. Si dos secciones conservan el mismo código sin sufijo o relación documental, el inventario puede contabilizar una sola pieza dos veces. El sistema debe impedir duplicidad y reflejar de inmediato la nueva longitud y ubicación de cada tramo.
Control de remanentes reutilizables
Un remanente se conserva solo cuando mantiene trazabilidad, dimensiones útiles, condición física aceptable y protección adecuada. Se mide, identifica, fotografía, registra y almacena sobre apoyos estables. Sus extremos se protegen contra ingreso de agua u objetos cuando el procedimiento lo exige, sin ocultar la identificación ni generar una condición insegura.
Estados claros: disponible, reservado, retenido o descarte
La longitud por sí sola no define la disponibilidad. Un remanente puede estar reservado para una extensión, retenido por daño, pendiente de END o declarado no utilizable. Los estados deben ser visibles en patio y en el registro para impedir que producción tome una pieza antes de su disposición.
Cambios de longitud durante la hinca
Cuando la respuesta del terreno obliga a revisar la longitud, el equipo de campo registra la condición y eleva la decisión conforme al procedimiento. Ingeniería y control de calidad verifican el efecto sobre punta, cabeza, empalmes, soldadura, recubrimiento, secuencia y material disponible. El plan de corte se actualiza antes de preparar la siguiente pieza.
La urgencia no elimina la autorización técnica
Detener el frente tiene impacto operativo, pero fabricar una extensión sin control puede generar una junta no aprobada, pérdida de identidad o reproceso. La respuesta ágil combina datos completos del pilote, inventario actualizado y responsables definidos para autorizar, fabricar, inspeccionar y liberar.
Vínculo con el registro de hinca y el as-built
La trazabilidad del acero debe conectarse con la bitácora de instalación. El expediente final relaciona número de pilote, tramos utilizados, longitudes, empalmes, certificados, WPS, soldadores, END, fecha de hinca, cota de punta, cota de corte y longitud instalada. Esta relación permite explicar diferencias entre suministro, consumo y obra terminada.
La guía de inspección de la FHWA considera que los registros de hinca deben incluir identificación, tipo, longitud, cotas, longitud de corte y observaciones. El manual de registros de construcción de Caltrans también vincula la aceptación con registros de campo, empalmes y disposiciones aprobadas. Son referencias de buena práctica; el criterio contractual del proyecto conserva prioridad.
Riesgos frecuentes de una trazabilidad débil
- cortar una pieza con certificado, grado o espesor distinto del requerido;
- perder la relación entre remanente y pieza madre;
- ubicar un empalme en una zona no aprobada;
- duplicar códigos después de dividir un tramo;
- usar material retenido o reservado para otro pilote;
- omitir sobrelongitudes necesarias para preparación o ajuste;
- cerrar el as-built con longitudes que no concilian con el consumo;
- tratar un cambio de campo como simple decisión de almacén.
Tratamiento de una no conformidad
Si una pieza fue cortada sin liberación, perdió su marca, presenta daño o no coincide con el registro, se identifica y segrega. La disposición puede exigir recuperación documental, medición, inspección, END, reparación aprobada, reasignación o descarte. No corresponde reconstruir la trazabilidad solo por apariencia o pintar una marca nueva sin evidencia.
Preservar la evidencia antes de corregir
Fotografías, marcas existentes, ubicación, dimensiones, certificados candidatos y registros de movimiento ayudan a la investigación. La corrección debe explicar cómo se restableció la identidad y qué controles evitarán recurrencia. Si la identidad material no puede demostrarse, el responsable técnico define la disposición conforme al contrato.
Criterios de aceptación en el ITP
El ITP debe definir quién prepara, revisa y aprueba el plan; cómo se identifica el material; qué se verifica antes y después del corte; qué documentos acompañan un empalme; cómo se controla un remanente; y qué evidencia cierra la actividad. Los criterios dimensionales, de soldadura y de END deben citar la edición contractual de las normas y los planos, no valores creados para el formato.
Referencias técnicas y alcance
El FHWA GEC 12 sobre pilotes hincados, el Foundation Manual de Caltrans y las especificaciones del proyecto son referencias para organizar fabricación, inspección, empalmes y registros. En seguridad, el D.S. N.° 011-2019-TR debe integrarse al procedimiento aplicable en Perú.
Registro mínimo para el dossier
- inventario inicial con certificados y condición de recepción;
- plan de corte aprobado y sus revisiones;
- identidad de pieza madre, tramos y remanentes;
- mediciones, líneas de corte y verificaciones previas;
- registros del corte y liberación de bordes;
- WPS, soldadores, inspección y END de empalmes;
- movimientos de patio y estados de disponibilidad;
- cambios autorizados durante la hinca;
- conciliación con bitácora, cota de corte y as-built.
Lista práctica antes de cortar un tramo
- Confirmar el pilote de destino y la revisión vigente del plano.
- Verificar identidad, certificado, dimensiones y estado de la pieza.
- Revisar ubicación de empalmes, costuras y accesorios.
- Marcar pieza madre, corte, tramo útil y remanente.
- Comprobar medidas y orientación con una verificación independiente.
- Liberar el hold point del ITP.
- Ejecutar el corte con apoyos, seguridad y procedimiento aprobados.
- Inspeccionar bordes y transferir la identificación.
- Actualizar inventario, plan, dossier y destino físico.
Cómo aporta ERCO al control de pilotes
ERCO integra planificación de suministro, inspección de materiales, soldadura, END, registro de hinca y control as-built. Ese enfoque permite tomar decisiones de corte con información vigente, conservar la genealogía del acero y evitar que un ajuste de campo se convierta en una pérdida de trazabilidad o en una junta fuera del alcance aprobado.
Solicite una revisión técnica para su proyecto
Si su proyecto necesita ordenar el inventario, definir puntos de control o conciliar tramos, empalmes y longitudes instaladas, contacte a ERCO para coordinar una evaluación técnica. Podemos apoyar la preparación del plan de corte, el ITP y el dossier de trazabilidad para pilotes hincados y obras portuarias.