En estructuras metalicas industriales, un arco iniciado fuera de la junta puede dejar una zona localizada de metal refundido, una alteración térmica o un cambio en el perfil del acero base. Aunque la marca parezca pequeña, no debe confundirse con suciedad, salpicadura o un simple defecto cosmético. Su importancia depende de la ubicación, el material, el tipo de solicitación, la geometría del miembro y los criterios contractuales de fabricación.
El control correcto comienza por preservar el hallazgo y determinar qué documento gobierna la aceptación. No corresponde esmerilar de inmediato para ocultar la evidencia ni aplicar una reparación estándar de otra obra. El inspector debe identificar la pieza, detener la causa, evaluar la zona y obtener una disposición técnica trazable antes de intervenir.
¿Qué es un cebado accidental de arco?
Es la huella que deja un arco eléctrico cuando se establece sobre el acero fuera del área prevista para la soldadura permanente. Puede originarse por contacto del electrodo o de un portaelectrodo energizado, por una pinza de retorno mal colocada, por aislamiento deteriorado en los cables o por una práctica incorrecta al intentar llevar el arco hasta la junta.
El Bridge Welding Reference Manual de FHWA describe el arc strike como una discontinuidad asociada con metal localizado que se fundió, metal afectado por el calor o un cambio del perfil superficial. Esta definición ayuda a entender por qué la revisión no debe limitarse a limpiar la mancha visible.
No es lo mismo que salpicadura de soldadura
La salpicadura está formada por partículas expulsadas durante la soldadura que se adhieren fuera del cordón. Un cebado de arco, en cambio, implica que el arco actuó directamente sobre la superficie del elemento. Ambos hallazgos pueden coexistir, pero requieren identificación separada para no liberar una marca térmica como si fuera únicamente material adherido.
Tampoco equivale automáticamente a una grieta
La presencia de un cebado no demuestra por sí sola que exista una grieta ni que el miembro haya perdido capacidad. Sí obliga a revisar el riesgo con el criterio aplicable. En zonas sometidas a tensión repetida, inversión de esfuerzos, fatiga o requisitos especiales de tenacidad, una irregularidad localizada puede tener mayor relevancia que en una condición estática ordinaria.
Por qué el contexto estructural cambia la decisión
La orientación técnica de AISC sobre soldadura distingue entre estructuras con carga predominantemente estática y miembros con carga cíclica. Esa distinción confirma que no debe imponerse una misma respuesta a todos los hallazgos: mandan el contrato, el código adoptado, los planos, la categoría del detalle y la evaluación del responsable técnico.
Ubicación dentro del miembro
Calidad debe registrar si la marca está en un ala, alma, placa de conexión, rigidizador, extremo cortado, zona de concentración de esfuerzos o superficie que recibirá otro componente. También interesa su relación con cordones, agujeros, cambios de sección, bordes libres y áreas designadas como críticas. Una fotografía sin referencia de pieza ni orientación no permite reconstruir esta condición.
Material, espesor y condición de servicio
El grado del acero, la tenacidad especificada, el espesor real, la condición superficial y el historial de fabricación forman parte de la evaluación. En aceros especiales, miembros críticos o elementos sujetos a fatiga, la disposición puede exigir controles adicionales. En ningún caso se debe deducir la aceptabilidad solo por el diámetro aparente de la huella.
Documentos que deben gobernar el control
Antes de definir una reparación, el equipo debe consolidar la versión aprobada de los documentos aplicables:
- planos de taller, montaje y detalles de soldadura;
- especificación técnica y código de soldadura adoptado por el contrato;
- WPS, PQR y calificaciones del personal cuando corresponda;
- ITP, plan de calidad y procedimiento de inspección visual;
- procedimiento aprobado para correcciones y reparaciones del acero base;
- plan de ensayos no destructivos y calificación del personal de END;
- sistema de pintura o galvanizado y procedimiento de restitución;
- criterios especiales para fatiga, fractura, sismo o servicio dinámico.
La edición vigente del contrato es la que debe utilizarse. La página oficial de AWS D1.1/D1.1M:2025 confirma que el código cubre fabricación, calificación e inspección de soldadura en aceros estructurales, pero su sola mención no reemplaza la revisión de la edición incorporada en el expediente.
Respuesta inmediata ante el hallazgo
Preservar la evidencia
La primera acción es impedir que la marca sea cubierta, pintada, galvanizada o eliminada sin registro. Se identifica la pieza y la ubicación, se incorpora una escala en la fotografía, se marca una referencia fuera del área afectada y se vincula el hallazgo con el plano o la marca de fabricación. Si existen varias huellas, se prepara un mapa de hallazgos.
Controlar la causa antes de continuar
Se revisan portaelectrodos, pistolas, cables, conectores, aislamiento y pinzas de retorno. El equipo defectuoso se retira de servicio conforme al procedimiento de seguridad. También se verifica si la cuadrilla inicia el arco sobre el acero fuera de la junta, arrastra un portaelectrodo energizado o mueve la conexión de retorno sin controlar la energía.
El control eléctrico y operativo debe alinearse con el procedimiento de soldadura, el IPERC y el plan de seguridad. El UFGS 05 05 23.16 sobre soldadura estructural integra calificación, inspección, registros y reparación bajo procedimientos aprobados; en el Perú, la ejecución también debe articularse con el D.S. N.° 011-2019-TR y los controles específicos de la obra.
Inspección inicial y clasificación técnica
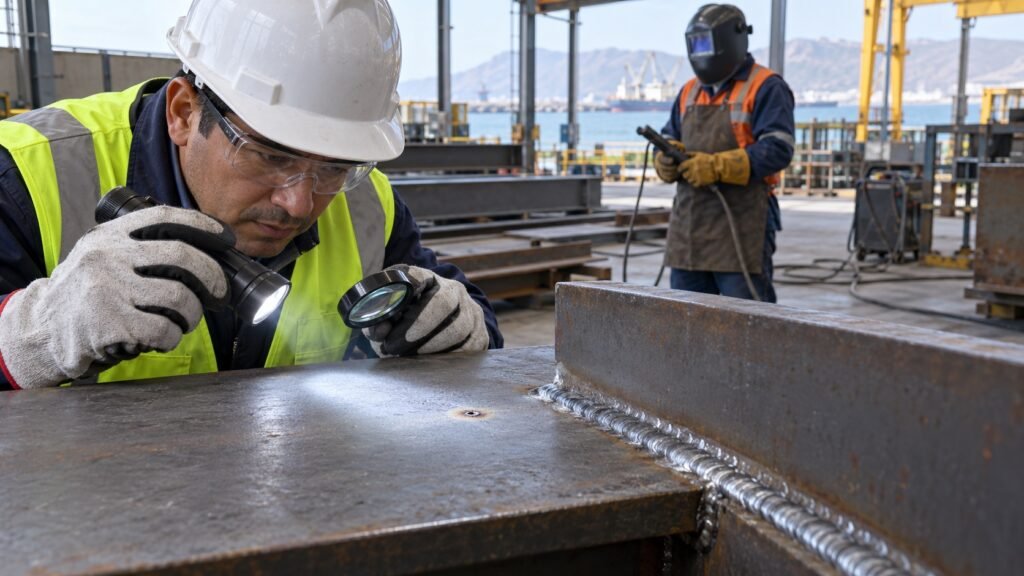
Con la superficie accesible y en condición segura, el inspector diferencia la huella de pintura quemada, óxido, salpicadura, golpe, gubia, corte o marca de herramienta. Se registra la forma, cantidad, distribución y relación con el detalle estructural. La limpieza necesaria para observar no debe convertirse en una remoción no autorizada del acero base.
Información mínima para la disposición
- identificación del elemento, plano, eje y cara afectada;
- grado del material y espesor nominal y verificado cuando aplique;
- ubicación respecto de soldaduras, bordes y zonas solicitadas;
- dimensiones y fotografías con escala y orientación;
- condición de carga conocida y clasificación contractual del detalle;
- estado del recubrimiento y etapa de fabricación o montaje;
- causa probable y equipo involucrado;
- resultado de inspecciones iniciales y responsable que evaluará.
Con esta información se emite el reporte de no conformidad o la consulta técnica prevista por el sistema de calidad. La decisión puede ser aceptar en la condición encontrada, acondicionar y reinspeccionar, reparar mediante un procedimiento aprobado o reemplazar el componente. La cuadrilla no debe escoger la alternativa por conveniencia de producción.
Remoción controlada cuando ha sido autorizada
Si la disposición ordena eliminar la zona afectada, el trabajo debe conservar el perfil del miembro y evitar una entalla nueva. La remoción se realiza de manera gradual, con herramientas compatibles y sin sobrecalentar el acero. El área se mezcla suavemente con la superficie circundante, manteniendo radios y transiciones conforme al procedimiento.
No esmerilar hasta que “desaparezca la marca”
La apariencia visual durante el esmerilado no demuestra por sí sola que se eliminó la discontinuidad ni que el espesor residual sea aceptable. Se controlan profundidad, geometría resultante y espesor remanente con el método definido. Si la intervención excede la disposición, aparece una indicación nueva o se compromete la sección, el trabajo se detiene y vuelve a evaluación.
La reparación por aporte necesita ingeniería y procedimiento
No se debe rellenar una cavidad con soldadura sin autorización. Cuando el responsable técnico exige reconstrucción por aporte, deben definirse preparación, proceso, consumible, precalentamiento, secuencia, control térmico, acabado e inspección. El soldador debe estar calificado para el alcance y la reparación debe cumplir los mismos controles previstos para el trabajo original.
Inspección después de la corrección
La liberación posterior reúne inspección visual, verificación geométrica y los END definidos por el proyecto o por la disposición. El método puede variar según material, superficie, orientación de una indicación y requisito contractual. Partículas magnéticas, líquidos penetrantes, medición de dureza u otra evaluación no deben aplicarse como una receta universal; deben responder a una pregunta técnica y a un procedimiento vigente.
La guía AASHTO/NSBA para resolver errores de fabricación en puentes de acero muestra que el tratamiento de un cebado se relaciona con la condición del miembro y con la confirmación de que no permanezcan indicaciones. Sus recomendaciones no deben trasladarse automáticamente a una estructura industrial peruana sin revisar el contrato y la autoridad de diseño.
Restitución del sistema de protección
Después de la aceptación del acero base, se restaura la preparación superficial y el recubrimiento conforme al sistema aprobado. En elementos pintados se revisan limpieza, perfil, compatibilidad entre capas, condiciones ambientales y espesores. En elementos galvanizados, la reparación debe seguir el procedimiento específico del proyecto y no improvisarse con una pintura cualquiera.
Prevención en taller y montaje
Control del circuito de soldadura
Los cables deben mantenerse con aislamiento íntegro, conectores firmes y ruta protegida frente a cortes, aplastamiento y tránsito. La pinza de retorno se instala en una ubicación limpia y adecuada antes de soldar; moverla o retirarla se hace con la energía controlada. Portaelectrodos y pistolas se colocan en soportes aislados y no sobre la pieza.
Disciplina de inicio y terminación del arco
El arco se inicia y termina dentro del área permitida por el WPS y el detalle. Cuando el procedimiento contempla placas de inicio o salida, estas se gestionan conforme a planos y especificación. No se “camina” el arco sobre el acero para llegar a la junta ni se hacen pruebas sobre el componente definitivo.
Protección de superficies terminadas
Las zonas mecanizadas, preparadas para uniones antideslizantes, ya pintadas o destinadas a contacto se protegen durante la soldadura cercana. La secuencia debe evitar que una reparación tardía dañe superficies liberadas o vuelva inaccesible el punto. Las inspecciones de cierre de turno ayudan a detectar una huella antes de que avance el acabado.
Registro para el dossier de calidad
El dossier debe permitir reconstruir qué ocurrió, por qué se tomó una decisión y cómo se verificó el resultado. Incluye el reporte inicial, mapa de hallazgos, fotografías, identificación del material, disposición aprobada, procedimiento utilizado, calificaciones aplicables, mediciones, informes de END, aceptación final y restitución del recubrimiento.
La guía de inspección de montaje de acero de FHWA incluye la ubicación de cebados de arco, grietas y otros daños dentro de los registros de campo. La trazabilidad es especialmente importante cuando una pieza pasa del taller a la obra, porque evita que una marca antigua sea descubierta sin contexto durante el montaje.
Errores frecuentes que deben evitarse
- esmerilar el hallazgo antes de identificar la pieza y tomar evidencia;
- tratar todo punto oscuro como salpicadura o suciedad;
- aceptar o rechazar solo por el tamaño aparente de la marca;
- aplicar una profundidad de remoción o dureza tomada de otro contrato;
- rellenar con soldadura sin disposición, WPS y personal calificado;
- ejecutar END sin método, cobertura y criterio de aceptación definidos;
- reparar el acero y omitir la restauración del recubrimiento;
- cerrar la no conformidad sin eliminar la causa en cables, retorno o práctica operativa.
Criterio de liberación
La zona puede quedar liberada cuando el hallazgo está identificado y evaluado contra los documentos gobernantes; la disposición fue autorizada; la corrección, si correspondía, conservó la geometría y la sección requeridas; las inspecciones resultaron conformes; el sistema de protección fue restituido; y la causa quedó controlada. La firma de cierre debe corresponder a las responsabilidades definidas en el ITP.
No existe una profundidad de esmerilado, límite de dureza, extensión de END o solución de reparación válida para todas las estructuras. Estos parámetros dependen del código y edición contractual, el material, la condición de carga, el detalle, la criticidad y la aprobación del responsable técnico.
Fuentes técnicas de referencia
- FHWA-HIF-19-088, Bridge Welding Reference Manual.
- AISC Engineering FAQs, Welding.
- AWS D1.1/D1.1M:2025, Structural Welding Code—Steel.
- UFGS 05 05 23.16, Structural Welding.
- AASHTO/NSBA, Guidelines for Resolution of Steel Bridge Fabrication Errors.
- D.S. N.° 011-2019-TR del MTPE.
ERCO: control de calidad para estructuras metálicas
En ERCO integramos ingeniería, fabricación, montaje, inspección y protección anticorrosiva para que cada hallazgo tenga una disposición verificable y una liberación documentada. Si necesita revisar su ITP, procedimiento de soldadura o flujo de no conformidades para estructuras metalicas industriales, contáctenos para evaluar el alcance técnico y constructivo de su proyecto.