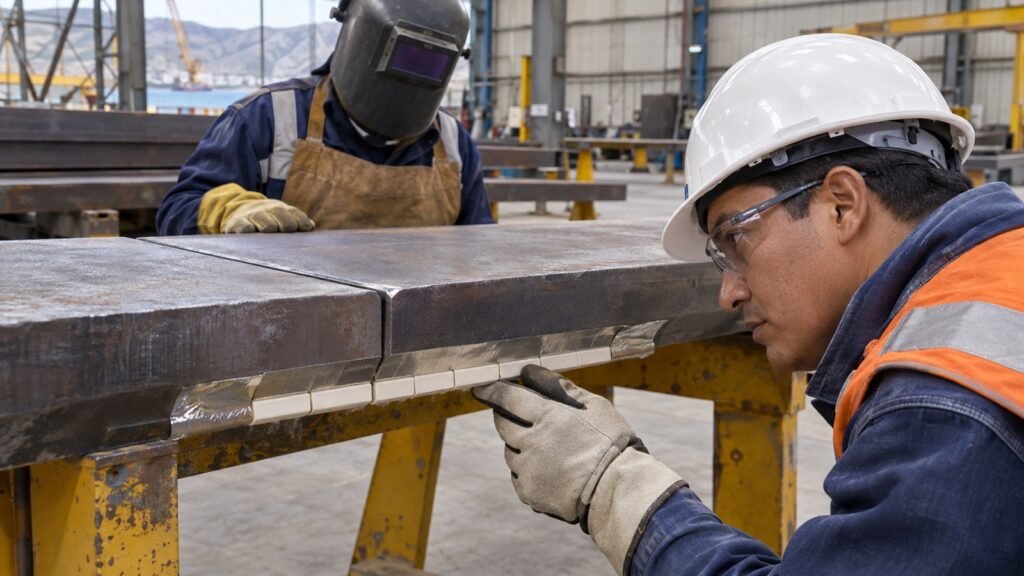
En la fabricación de estructuras metálicas industriales, el respaldo cerámico puede ayudar a ejecutar una raíz accesible desde un solo lado, pero no convierte por sí mismo una junta en aceptable. Su desempeño depende de que el detalle, el proceso, el material de respaldo, la preparación, el soldador y la inspección correspondan al procedimiento de soldadura aprobado. Una cinta mal centrada, húmeda, dañada o separada de la cara posterior puede alterar el soporte del baño, la geometría de la raíz y la posibilidad de inspeccionar el resultado.
Por eso, el control debe comenzar antes de abrir el empaque y terminar después de retirar el respaldo, limpiar la raíz y cerrar los registros. El objetivo no es imponer una marca, un perfil o una abertura universal, sino demostrar que cada junta fue preparada y ejecutada conforme al expediente, los planos de taller, el WPS, el ITP, la especificación aplicable y las instrucciones del fabricante.
Por qué el respaldo cerámico requiere un control específico
El respaldo queda oculto durante el soldeo y actúa justo donde se forma la raíz. Un problema pequeño en continuidad, posición o adherencia puede permanecer invisible desde la cara de trabajo. Si la liberación se limita a mirar el bisel por arriba, pueden pasar inadvertidos segmentos rotos, juntas abiertas entre piezas cerámicas, cinta parcialmente despegada, humedad, suciedad o una selección incompatible con la geometría prevista.
El respaldo no sustituye el diseño de la junta
La forma del canal cerámico, la abertura de raíz, el ángulo de bisel, el espesor, la posición de soldadura, el proceso, el consumible y los parámetros forman un sistema. Cambiar solo el respaldo puede modificar el volumen disponible, la contención del metal fundido y la apariencia del cordón por el reverso. Cualquier sustitución debe evaluarse contra el WPS y los documentos contractuales antes de usarla en producción.
Qué es un respaldo cerámico para soldadura
Es un conjunto de piezas refractarias, normalmente segmentadas para adaptarse a la junta, que se fija en la cara opuesta al acceso del soldador. Su canal recibe y da forma al metal de la raíz durante la primera pasada. Según el producto, los segmentos pueden venir adheridos a una lámina o cinta que facilita su alineamiento y fijación temporal.
El respaldo suele retirarse al finalizar la etapa prevista en el procedimiento. Esa condición lo diferencia de ciertos respaldos metálicos que pueden quedar incorporados cuando el diseño lo permite. La decisión de usarlo y retirarlo no corresponde al operario en forma aislada: debe estar definida por ingeniería, el WPS y la especificación de la obra.
Diferencias frente a otros respaldos y al saneado de raíz
Respaldo cerámico, respaldo metálico y soldadura por ambos lados
Un respaldo metálico puede tener requisitos de material, ajuste, continuidad y permanencia distintos. Una junta soldada por ambos lados puede exigir el saneado de la primera cara antes de depositar la segunda. El respaldo cerámico plantea otra secuencia: se fija en el reverso, soporta la primera pasada y después se retira para permitir limpieza e inspección conforme al plan.
No deben intercambiarse estas soluciones porque “todas sostienen la raíz”. El detalle estructural, la accesibilidad, la fatiga, la categoría de servicio, la tenacidad, el método de inspección y la edición contractual de la norma pueden condicionar cuál es admisible.
No confundir retiro con reparación
Retirar el respaldo y limpiar residuos forma parte de la secuencia normal cuando así lo establece el procedimiento. Esmerilar o ranurar para eliminar una discontinuidad detectada ya constituye una reparación o una preparación adicional que debe seguir el flujo de no conformidad aplicable. El inspector debe distinguir ambos casos para no convertir una corrección no autorizada en una actividad rutinaria sin trazabilidad.
Documentos que gobiernan la aplicación
Antes de liberar la junta conviene relacionar, como mínimo, el plano de fabricación aprobado, el detalle de junta, el WPS, el PQR cuando corresponda, la calificación del soldador, el ITP, la especificación de consumibles y las instrucciones del fabricante del respaldo. También deben revisarse las exigencias de precalentamiento, temperatura entre pasadas, protección contra viento, limpieza, END y reparación.
Edición contractual de la norma
AWS D1.1/D1.1M:2025-AMD1 organiza requisitos de calificación, fabricación e inspección de estructuras de acero soldadas. Sin embargo, citar la versión más reciente no reemplaza el contrato: el proyecto debe identificar la edición aplicable y las modificaciones establecidas por el ingeniero. Si existe una discrepancia entre el plano, el WPS y la especificación, la junta no debe liberarse hasta resolverla por el canal formal.
Selección del perfil cerámico
El perfil debe corresponder a la geometría de la junta y al resultado calificado. Ancho, profundidad y forma del canal influyen en cómo se contiene la raíz. También importa la flexibilidad del conjunto, especialmente en juntas curvas, esquinas o componentes con variaciones geométricas. La selección no debe basarse únicamente en que la cinta “cubre” la abertura.
Compatibilidad con proceso y posición
El WPS debe definir el proceso y la posición aplicables. La conducta del baño cambia entre una junta plana, horizontal, vertical o sobrecabeza, y entre procesos con diferentes modos de transferencia. Si producción propone cambiar la posición, la progresión, el proceso o el consumible, debe comprobarse primero si el WPS lo permite.
Recepción, identificación y almacenamiento
La recepción debe conciliar producto, perfil, lote, cantidad y documentación con la solicitud aprobada. Los empaques se inspeccionan por golpes, apertura, contaminación o evidencia de humedad. Los segmentos quebrados, la cinta degradada o los productos sin identificación se segregan hasta que una persona autorizada defina su disposición.
Protección frente a humedad y contaminantes
El almacenamiento debe seguir la ficha del fabricante y el procedimiento del proyecto. No corresponde inventar temperaturas de secado ni reutilizar material expuesto sin una instrucción aprobada. Aceite, polvo de esmerilado, agua, salinidad ambiental o adhesivo deteriorado pueden impedir el asiento continuo y contaminar la zona de la raíz.
En talleres cercanos al mar, el control de empaque y tiempo de exposición cobra especial importancia. El material abierto debe conservar su identificación y mantenerse protegido durante el turno; las sobrantes se manejan según el plan de calidad y las recomendaciones del fabricante.
Preparación de la junta antes de colocar el respaldo
La cara posterior debe ser accesible, estable y segura. Se verifican biseles, abertura, desalineamiento, plano de corte, punteos, limpieza y ausencia de rebabas o proyecciones que impidan apoyar el respaldo. La superficie donde adherirá la cinta debe estar seca y libre de contaminantes, sin aplicar productos que no estén autorizados.
Estabilidad y punteos
La junta debe conservar su geometría durante la instalación y el soldeo. Punteos fisurados, ayudas temporales inadecuadas o una secuencia de armado que cierre la abertura pueden invalidar la preparación inicial. Si los punteos quedan incorporados, su calidad y el personal que los ejecuta deben cumplir los requisitos del procedimiento y del ITP.
Colocación continua del respaldo
Los segmentos se centran respecto de la raíz y se presionan de manera uniforme para evitar vacíos. Las uniones entre tiras o tramos se resuelven según el producto aprobado, sin superponer ni separar piezas arbitrariamente. En cambios de dirección se verifica que el canal siga la trayectoria real de la junta.
Continuidad en empalmes de cinta
Un empalme del respaldo no debe coincidir inadvertidamente con una zona crítica sin evaluación. El inspector revisa continuidad, asiento, centrado, estado del adhesivo y transición entre segmentos. Si existe una discontinuidad, no debe ocultarse con una segunda capa improvisada: se retira el tramo afectado y se repone conforme al procedimiento.
Hold point previo al soldeo
El ITP puede establecer un punto de espera antes de iniciar la raíz. La liberación debe registrar la identificación de la pieza y de la junta, la revisión del plano, el WPS aplicable, el soldador, la condición del bisel, la geometría, el respaldo instalado, el precalentamiento cuando corresponda y el estado de los equipos.
Evidencia fotográfica útil
Una fotografía general ubica la junta dentro del elemento; una vista cercana muestra centrado y continuidad; otra puede registrar el código del producto sin exponer datos ajenos al proyecto. La evidencia debe tomarse antes de que el acceso quede bloqueado y vincularse al número de junta, no conservarse como una imagen sin contexto.
Ejecución de la raíz con el WPS aprobado
Durante el soldeo se controlan las variables indicadas en el WPS: proceso, polaridad, consumible, posición, parámetros, técnica, precalentamiento, temperatura entre pasadas y limpieza. El respaldo no autoriza a compensar una abertura fuera de rango mediante oscilaciones, aporte excesivo o cambios de parámetro decididos en el momento.
Señales para detener la operación
El trabajo debe detenerse si el respaldo se despega, cae un segmento, aparece humedad, cambia la abertura, se mueve el conjunto, falla la protección contra viento o se pierde el control térmico previsto. También se detiene ante una alarma del equipo, contaminación, interrupción no contemplada o cualquier condición que saque la junta del WPS.
Retiro, limpieza y acceso a la raíz
El respaldo se retira cuando la secuencia aprobada lo indique y cuando la junta pueda manipularse con seguridad. Los residuos cerámicos y de adhesivo se eliminan sin dañar el metal base ni la soldadura. Golpear, palanquear o esmerilar sin control puede generar marcas, arranques o reducciones locales que después se confunden con discontinuidades de soldadura.
La cara posterior se limpia hasta alcanzar la condición requerida para inspección o para la operación siguiente. Si el detalle exige completar soldadura desde el reverso, el trabajo posterior debe estar expresamente cubierto por el WPS y el plan de inspección.
Inspección visual y END
Qué revisar después del retiro
La inspección visual considera continuidad, perfil, transiciones, limpieza y discontinuidades observables, utilizando el criterio de aceptación contractual. Una raíz de apariencia uniforme no demuestra por sí sola penetración, fusión o sanidad interna. Tampoco debe rechazarse o aceptarse por comparación con una fotografía genérica sin aplicar el criterio del proyecto.
Ensayos no destructivos según el ITP
El método, la extensión, el momento y la calificación del personal de END deben corresponder al ITP y a la norma aplicable. La geometría final, el acceso y la etapa de fabricación condicionan la técnica. Si la junta se cerrará o quedará inaccesible, la secuencia debe asegurar que la inspección exigida ocurra antes de perder el acceso.
No conformidades y reparaciones
Ante una indicación fuera de criterio, se identifica la junta, se delimita la zona y se conserva el resultado de inspección. La reparación requiere un método aprobado, personal calificado, control de remoción, preparación del excavado, nueva soldadura y reinspección. No se debe rellenar una zona defectuosa sin eliminar primero la causa y el material no aceptable.
Si el problema se repite, la investigación debe mirar más allá del soldador: lote y estado del respaldo, preparación, rigidez del armado, abertura, acceso, WPS, consumible, parámetros, viento, limpieza y secuencia. El cierre eficaz corrige el proceso, no solo la junta visible.
Seguridad durante instalación, soldadura y retiro
La evaluación de riesgos debe considerar trabajo en caliente, radiación del arco, humos, incendio, energía eléctrica, superficies calientes, bordes, partículas proyectadas y acceso a la cara posterior. Las protecciones se definen según el lugar de trabajo y la normativa aplicable. OSHA 29 CFR 1926 Subpart J reúne requisitos para soldadura y corte, incluidas prevención de incendios y ventilación; en el Perú, el D.S. N.° 011-2019-TR establece el marco de seguridad y salud para construcción.
Acceso a espacios restringidos
Cuando el respaldo se coloca dentro de un cajón, tanque, viga cerrada o zona de acceso limitado, la actividad puede incorporar peligros de espacio confinado o atmósfera peligrosa. La ventilación, el monitoreo, el permiso, el rescate y la vigilancia se resuelven con el procedimiento correspondiente; no se asume que una abertura cercana garantiza una atmósfera segura.
Dossier de liberación de la junta
El registro final debe relacionar pieza, junta, plano, revisión, WPS, soldador, respaldo utilizado, lote cuando sea exigido, inspección previa, variables controladas, resultado visual, END, reparaciones y liberación. También conviene conservar la trazabilidad de cambios y autorizaciones. Esa cadena permite demostrar qué se hizo y bajo qué criterio, incluso después de pintar o montar el elemento.
Lista de verificación práctica
- Detalle de junta, WPS e ITP vigentes y coherentes.
- Respaldo identificado, protegido y compatible con la geometría aprobada.
- Bisel, abertura, alineamiento, punteos y limpieza liberados.
- Tira centrada, continua, adherida y sin segmentos rotos.
- Soldador, proceso, consumibles y equipos habilitados.
- Retiro, limpieza, inspección y END cerrados antes de perder acceso.
- No conformidades y reparaciones vinculadas a la junta original.
Referencias técnicas para el plan de control
La base debe seleccionarse según el contrato y el tipo de estructura. Como referencias de consulta se encuentran AWS D1.1/D1.1M:2025-AMD1, el análisis técnico de AWS sobre diseño de juntas y respaldos de soldadura, OSHA 29 CFR 1926 Subpart J y el D.S. N.° 011-2019-TR. Estas fuentes no reemplazan los planos, el WPS, el ITP, la ficha del respaldo ni las decisiones del ingeniero responsable.
ERCO: fabricación y control de estructuras metálicas
ERCO participa en la fabricación y montaje de estructuras metálicas, pilotes e infraestructura portuaria con enfoque en constructabilidad, calidad y trazabilidad. Si su proyecto necesita revisar juntas soldadas, procedimientos, inspecciones o secuencias de fabricación antes de liberar un frente, solicite una evaluación técnica con el equipo de ERCO.