En proyectos de pilotes hincados en Peru, un empalme no comienza cuando se enciende el arco. Comienza cuando el tramo inferior queda estable, el tramo superior se presenta sin forzarlo y ambos extremos forman una junta compatible con los planos, la especificación y el procedimiento de soldadura aprobado. Si esa preparación geométrica se omite, la soldadura puede terminar ocultando una desalineación, una abertura irregular o una deformación del tubo que luego afecta la transferencia de esfuerzos y el reinicio de la hinca.
Este artículo se concentra en una etapa específica: el alineamiento de los extremos y el uso controlado de dispositivos internos o externos de ajuste antes del empalme soldado. No reemplaza el control integral de soldadura ni define tolerancias universales. La aceptación debe responder al expediente técnico, los planos de fabricación y montaje, el ITP, el WPS, la norma contractual y la evaluación del responsable técnico.
Por qué el alineamiento previo merece un control independiente
Dos tramos que parecen coincidir a simple vista pueden presentar diferencias locales de redondez, desviación del eje, abertura de raíz variable, caras sin contacto uniforme o bordes dañados. El peso del tramo superior y la rigidez del tubo pueden esconder parte de la desviación mientras el elemento está tomado por el equipo de izaje. Después de puntear o completar la soldadura, corregir esas condiciones exige una intervención más compleja y puede introducir esfuerzos residuales o reparaciones no previstas.
Por ello, el ajuste previo debe tratarse como un hold point: primero se demuestra que la geometría está liberada; después se autoriza el punteo o la soldadura. La inspección no busca obtener un tubo “perfecto”, sino confirmar que la junta real está dentro de lo permitido por los documentos gobernantes y que el método de corrección no compromete el fuste.
Alcance: una profundización del fit-up del pilote tubular
Qué incluye este control
El alcance comprende la identificación de los tramos, la condición de sus extremos, la presentación del tramo superior, la coaxialidad local y global, la abertura y preparación de la junta, el uso de alineadores, el punteo autorizado, la medición final y el registro de liberación. También incluye la estabilidad del conjunto y la protección de las personas frente a cargas suspendidas, atrapamientos y movimientos inesperados.
Qué debe evaluarse por separado
La calificación del soldador, consumibles, precalentamiento, secuencia de pases, saneado, inspección visual, END y aceptación de la soldadura pertenecen al control de soldadura definido por el proyecto. Tampoco corresponde usar el fit-up para “corregir” sin ingeniería un pilote con daño, ovalización o deformación fuera de los límites permitidos.
Documentos que gobiernan la liberación
Antes de movilizar alineadores o gatos, el equipo debe disponer de la versión vigente de los planos del pilote y del detalle de empalme. La revisión debe identificar el tipo de junta, preparación de bordes, respaldo cuando aplique, WPS autorizado, criterios dimensionales, método de inspección y responsabilidades de aprobación. El ITP debe indicar qué controles son de ejecución, cuáles requieren presencia de calidad y cuáles constituyen puntos de espera de la supervisión.
La FHWA GEC 12, volumen II, incluye dentro de su lista de control para empalmes soldados la preparación de la junta, alineamiento del pilote, abertura de raíz, biseles y fit-up conforme a los planos contractuales. Esa referencia refuerza un principio clave: los valores no se improvisan en campo; se verifican contra el detalle aprobado.
Preparar el tramo inferior antes de recibir el superior
Estabilidad y referencia del eje
El tramo ya instalado debe quedar estable y sujeto por el sistema previsto para la pausa de empalme. El martillo, casco, líder, plantilla o equipo auxiliar no deben transmitir movimientos no controlados mientras se inspecciona la junta. Se define una referencia del eje del pilote y se confirma que la condición del tramo inferior permite continuar sin inducir una corrección artificial.
Condición del extremo expuesto
El borde se limpia lo suficiente para observar cortes, laminaciones, golpes, rebabas, contaminación, humedad y estado del bisel. Debe verificarse que cualquier recorte o preparación realizado en campo esté autorizado y sea trazable. Si el extremo presenta una deformación relevante, la decisión no debe limitarse a colocar más fuerza con el alineador: corresponde detener, medir y definir una reparación aprobada.
Recibir el tramo superior sin convertir el alineador en soporte
El tramo superior se iza con el aparejo aprobado y se controla desde posiciones seguras. El dispositivo de alineamiento no sustituye al equipo de izaje ni debe recibir por sí solo el peso del tramo mientras se realizan ajustes. La carga se mantiene controlada y la zona de atrapamiento alrededor de la circunferencia permanece restringida.
La aproximación debe ser gradual. Se comparan las marcas de orientación del fuste, la costura longitudinal cuando su posición es relevante, los accesorios existentes y cualquier referencia que deba conservarse hasta el cabezal. Girar un tramo para “hacer coincidir” una zona local puede trasladar el problema a otra cara o alterar la orientación requerida por el proyecto.
Verificar la geometría real de ambos extremos
Redondez y diámetro en más de una dirección
Una sola lectura no describe un extremo tubular. El plan de inspección debe definir cómo revisar diámetro, redondez y perfil en las direcciones necesarias, con instrumentos adecuados al tamaño del pilote. Las lecturas se vinculan al número del tramo y a una referencia circunferencial para poder localizar cualquier desviación.
Perpendicularidad y condición del plano de corte
También se revisa si el extremo presenta una cara compatible con el detalle de junta. Un corte inclinado o una preparación irregular puede producir una abertura aceptable en un sector y excesiva o cerrada en otro. No corresponde compensar automáticamente esa variación con soldadura adicional; primero debe establecerse su causa y la alternativa aprobada.
Alineadores internos: función y límites
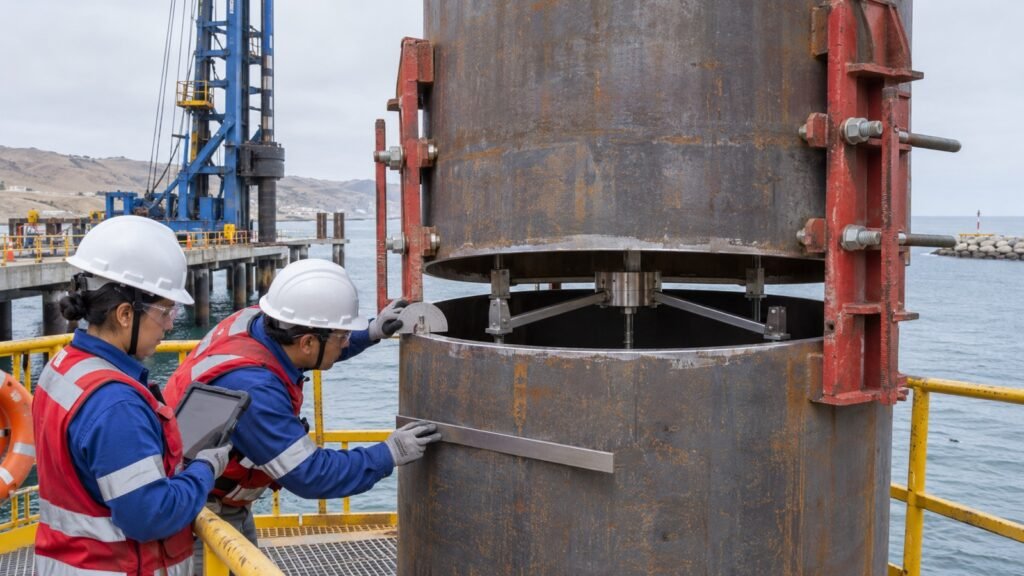
Un alineador interno, araña de centrado o dispositivo de expansión puede ayudar a mantener la concentricidad y controlar la presentación mientras se mide la junta. Su selección depende del diámetro interior, espesor, estado de los bordes, espacio disponible, secuencia de soldadura y método de retiro. El equipo debe estar identificado, inspeccionado y ser compatible con el pilote; una herramienta improvisada puede marcar la pared o aplicar cargas concentradas.
No usar la expansión para ocultar una no conformidad
El alineador sirve para posicionar dentro del rango permitido, no para forzar permanentemente una deformación fuera de criterio. Si al liberar la presión o retirar el dispositivo la junta pierde la geometría aceptada, el equipo debe reevaluar el método. La condición natural del tubo, la elasticidad de la corrección y el efecto sobre el metal base forman parte de la decisión técnica.
Planificar instalación, bloqueo y retiro
Antes de introducir el alineador se define cómo se coloca, acciona, asegura y recupera. Debe quedar claro en qué etapa puede retirarse sin que la junta se desplace y sin interferir con respaldo, raíz, inspección o acceso interior. Si el dispositivo es hidráulico, neumático o mecánico, su energía almacenada y sus puntos de atrapamiento se incorporan al análisis de riesgos.
Ayudas externas y strongbacks temporales
Las ayudas externas pueden facilitar el ajuste cuando están contempladas por el procedimiento. Sin embargo, cualquier elemento soldado temporalmente al fuste requiere detalle, material, ubicación, procedimiento de unión y método de retiro aprobados. No se debe soldar una oreja, tope o perfil directamente sobre el pilote solo porque acelera la maniobra.
Si el sistema usa abrazaderas o gatos sin soldadura, se controla la distribución de la carga y el contacto con el recubrimiento o metal base. Las fuerzas de ajuste deben aplicarse de forma gradual y coordinada, observando el comportamiento de toda la circunferencia. Una corrección local puede abrir la raíz en el lado opuesto o desplazar el eje del tramo superior.
Medir la junta antes del punteo
Abertura de raíz y desalineamiento de bordes
La abertura se mide en las posiciones y con la frecuencia que establezcan el ITP y el WPS. También se revisa el desalineamiento entre caras, la continuidad del bisel y la limpieza del área de soldadura. La galga debe ser apropiada y estar dentro de su control metrológico. Fotografías sin escala o apreciaciones visuales no sustituyen una medición trazable.
Coaxialidad más allá de la línea de junta
Un buen encuentro local no garantiza que ambos tramos compartan el mismo eje. Se complementa la inspección de la circunferencia con reglas, referencias topográficas, plomadas, niveles u otros métodos definidos para el proyecto. La verificación debe distinguir el alineamiento del empalme de la verticalidad o inclinación global prevista para el pilote.
Corregir por secuencia, no por fuerza aislada
Cuando la junta requiere ajuste, conviene actuar por etapas: identificar la zona crítica, confirmar el apoyo del tramo, aplicar una corrección limitada, volver a medir y revisar el efecto diametralmente opuesto. Esta secuencia evita acumular fuerzas sin comprender la respuesta del tubo. La corrección se detiene si aparecen abolladuras, marcas, inestabilidad, pérdida de control del tramo o una desviación distinta a la que se buscaba resolver.
El método aprobado debe indicar cuándo basta reposicionar, cuándo se permite acondicionar el borde y cuándo se requiere una disposición de ingeniería. Cortar, calentar, ranurar, martillar o rellenar no son decisiones automáticas de producción.
Hold point antes de los puntos de soldadura
Condiciones mínimas de liberación
Antes del punteo deben estar aceptados la identificación de tramos, estabilidad, orientación, preparación de bordes, limpieza, geometría y registro dimensional. También se confirma que el WPS aplicable esté disponible, el soldador esté habilitado y las condiciones ambientales y de protección sean compatibles con el procedimiento.
Control de los puntos provisionales
Los puntos de soldadura forman parte de la secuencia controlada. Su ubicación, longitud, incorporación o retiro y evaluación deben responder al WPS y al plan de calidad. Un punto no debe usarse para arrastrar bordes que aún no han sido liberados ni convertirse en la única medida de estabilidad del tramo.
Seguridad durante la presentación y el ajuste
La operación reúne izaje, partes móviles, altura, trabajo sobre agua y, posteriormente, soldadura. La OSHA 29 CFR 1926.603 exige mantener al personal alejado durante el izaje de pilotes y establece controles para equipos de hinca. En Peru, el D.S. N.° 011-2019-TR proporciona el marco de seguridad y salud aplicable al sector construcción.
Controles operativos indispensables
El equipo debe definir un único responsable de la maniobra, señales claras, zona de exclusión, plataforma de trabajo adecuada, acceso seguro y un criterio de detención ante pérdida de comunicación o movimiento inesperado. Las manos no deben ingresar entre bordes ni apoyarse en puntos donde un descenso, giro o liberación del alineador pueda atraparlas. Toda intervención sobre energía hidráulica, neumática o mecánica se realiza según el procedimiento de aislamiento.
No conformidades que requieren detener el empalme
Son señales de detención: extremo con daño no evaluado, abertura o desalineamiento fuera del criterio contractual, alineador incompatible, pérdida de estabilidad, orientación incorrecta, contaminación persistente, bisel no conforme, identificación dudosa, instrumento sin control o discrepancia entre plano y condición real. El reporte debe describir la condición con ubicación, medición, fotografías y referencia del tramo.
La disposición puede consistir en reposicionar, acondicionar mediante un procedimiento aprobado, reparar con ingeniería o reemplazar el tramo. La aceptación por apariencia o la decisión de “compensar con soldadura” no sustituyen una disposición formal.
Registro de liberación y trazabilidad
Datos que deben conservarse
El registro puede incluir fecha y frente, identificación de ambos tramos, cota o referencia del empalme, orientación, plano y WPS aplicables, instrumentos, lecturas por posición, dispositivo de alineamiento utilizado, correcciones realizadas, condición final, fotografías, responsables y firmas del punto de espera. Los datos se relacionan con la bitácora de hinca y el dossier del pilote.
Esta trazabilidad permite separar una desviación de fit-up de un problema posterior de soldadura o de hincado. También facilita demostrar que el empalme fue liberado antes de quedar oculto por los pases de soldadura.
Referencias técnicas para el control en obra
Además de los documentos contractuales, son útiles la FHWA GEC 12 sobre pilotes hincados, el Foundation Manual de Caltrans y la sección de control de construcción de pilotes de Caltrans. Estas referencias resaltan la necesidad de procedimientos aprobados, control de calidad de soldadura, inspección de pilotes y registros de obra.
La edición contractual de AWS D1.1 u otra norma de soldadura indicada por el proyecto debe revisarse junto con planos, especificaciones y WPS. Ninguna referencia general sustituye los criterios particulares del diseño ni autoriza aplicar valores de otro contrato.
Lista de verificación antes de autorizar la soldadura
- Tramos identificados y compatibles con el plano y la secuencia de instalación.
- Tramo inferior estable y tramo superior controlado por el sistema de izaje.
- Orientación, costuras y accesorios verificados según la referencia del proyecto.
- Extremos limpios, inspeccionables y sin daño pendiente de evaluación.
- Redondez, preparación, abertura, desalineamiento y coaxialidad dentro del criterio aprobado.
- Alineador o ayudas temporales identificados, inspeccionados y usados sin sobrecargar el fuste.
- WPS, soldador, condiciones ambientales e instrumentos disponibles y vigentes.
- Hold point cerrado con registro, fotografías y autorización correspondiente.
ERCO: control del pilote antes de encender el arco
El rendimiento del empalme depende de una cadena completa: estabilidad, geometría, ajuste, soldadura, inspección y reinicio controlado de la hinca. ERCO integra estos controles para que la junta no sea solo ejecutable, sino también trazable frente al expediente y al ITP.
¿Necesitas planificar o ejecutar pilotes hincados, empalmes de pilotes tubulares u obras portuarias? Solicita una evaluación técnica y una cotización con ERCO. Revisaremos las condiciones del proyecto, los equipos, la secuencia y los controles de calidad aplicables.