En las estructuras metálicas industriales, una soldadura no debe evaluarse solo por el tramo visible entre dos bordes. El inicio y la terminación del cordón también forman parte del control: allí el arco se establece, el baño se estabiliza y finalmente se extingue. Las pestañas de inicio y terminación —también llamadas extensiones de soldadura, weld tabs, run-on tabs o run-off tabs— permiten trasladar esas transiciones fuera de la longitud útil de determinadas juntas, siempre que el detalle, el procedimiento y la norma contractual así lo contemplen.
Su uso no se resuelve con una pieza improvisada al costado de la junta. Requiere revisar planos de taller, WPS, compatibilidad del material, geometría, fijación, secuencia, eventual retiro, acabado e inspección. Este artículo presenta un flujo de control aplicable a taller y obra en Perú, con criterios que deben ajustarse al expediente técnico de cada proyecto.
¿Qué función cumplen las pestañas de soldadura?
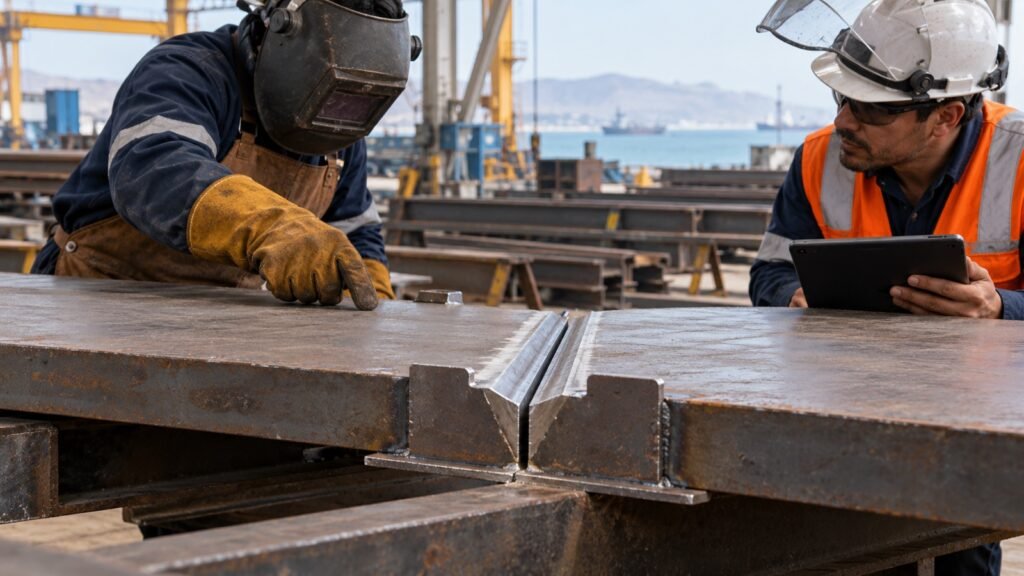
Una pestaña prolonga la junta más allá del borde del elemento. El soldador puede iniciar el arco antes de ingresar al metal que quedará en servicio o terminar después de salir de él. Así, la zona donde el proceso alcanza o pierde estabilidad queda fuera del tramo efectivo que debe satisfacer el perfil y la sanidad especificados.
No son un refuerzo añadido por intuición
La pestaña no aumenta automáticamente la resistencia de la conexión ni corrige una preparación deficiente. Tampoco autoriza a modificar el diseño de la junta. Su función es facilitar una terminación sana cuando el detalle la requiere. La decisión de usarla, conservarla o retirarla debe estar definida por los documentos aprobados y por el código de soldadura adoptado.
¿Por qué el inicio y el final necesitan control?
En el arranque pueden variar momentáneamente el arco, la protección gaseosa, el aporte térmico y la forma del baño. En la terminación puede quedar un cráter sin completar, una transición abrupta o una discontinuidad si el cierre no se ejecuta conforme al WPS. Llevar esas transiciones a una extensión permite que el cordón útil atraviese la junta con condiciones más uniformes.
Esto no reemplaza el control de parámetros ni la destreza del soldador. La pestaña funciona dentro de un sistema que incluye WPS vigente, personal calificado, consumibles controlados, preparación aceptada, limpieza entre pasadas e inspección.
Diferenciar pestaña, respaldo y agujero de acceso
Pestaña de inicio o terminación
Extiende longitudinalmente el detalle para que el cordón comience o termine fuera del borde funcional. Debe reproducir la configuración necesaria de la junta y permitir la continuidad del proceso.
Respaldo de soldadura
Se ubica en la raíz para soportar el metal depositado o ayudar a formar la raíz. Su permanencia o retiro responde a requisitos diferentes. Una barra de respaldo no debe asumirse como sustituto de una pestaña, ni viceversa.
Agujero de acceso para soldadura
Proporciona espacio para ejecutar, prolongar e inspeccionar una unión cuando otro componente obstruye el acceso. Su geometría tiene implicancias estructurales propias. Confundir estos tres elementos puede introducir cambios no aprobados en la conexión.
Base documental antes de fabricar
La revisión debe partir del expediente técnico y no de una práctica genérica de taller. Como mínimo, conviene conciliar planos de diseño, planos de taller aprobados, especificaciones, WPS, ITP, código contractual, secuencia de fabricación y requisitos de END. En conexiones sísmicas, elementos sensibles a fatiga o uniones sometidas a reversión de esfuerzos, las exigencias pueden ser más restrictivas.
Matriz junta–detalle–disposición
Una matriz simple evita decisiones contradictorias. Para cada junta debe identificar su código, ubicación, tipo, proceso, WPS, material de la pestaña, condición de inicio y salida, necesidad de retiro, método de acabado, inspección posterior y responsable de liberación. Si el plano y el WPS no permiten resolver un dato, corresponde una consulta técnica antes de soldar.
Control de la geometría y del material
La pestaña debe continuar la preparación de la junta de manera compatible con el procedimiento. Un cambio abrupto de abertura, ángulo, alineamiento o respaldo puede alterar el comportamiento del baño justo en la transición. La longitud, espesor, forma y material no deben copiarse de otra unión sin verificar que el detalle sea equivalente.
Compatibilidad trazable
El control de calidad debe comprobar que el material previsto es aceptable para el código y el WPS aplicables. También debe conservar la identificación necesaria para evitar mezclar recortes de procedencia desconocida. La compatibilidad no se demuestra solo porque ambas piezas “parezcan acero”.
Montaje previo y puntos de fijación
Antes del punteo se revisan contacto, continuidad del bisel, abertura de raíz, alineamiento y accesibilidad. La fijación debe mantener la pestaña estable durante el depósito sin introducir una restricción o una discontinuidad no evaluada. Los puntos de soldadura que queden incorporados deben cumplir los requisitos aplicables al cordón final; los que deban retirarse requieren un método que no dañe el metal base.
Hold point antes de soldar
Un punto de espera puede verificar: junta identificada, plano vigente, WPS disponible, soldador habilitado, preparación limpia, pestañas correctamente montadas, consumibles liberados, condiciones ambientales aceptables y acceso seguro. La extensión no debe ocultar una desalineación o una raíz fuera de lo aprobado.
Ejecución: atravesar la junta con continuidad
La técnica debe seguir el WPS y la secuencia aprobada. El inicio se realiza en la extensión prevista y el depósito avanza hacia la junta cuando el proceso se encuentra estable. En el extremo opuesto, cada pasada continúa lo necesario sobre la pestaña para sacar la terminación del tramo útil. La limpieza, el control de temperatura y la secuencia entre caras o lados conservan los mismos requisitos que en el resto de la unión.
Qué debe observar el inspector
Durante la soldadura se verifica que las pasadas efectivamente utilicen la extensión, que no se abandone el cordón antes del borde, que no existan desplazamientos de la pestaña y que los parámetros registrados correspondan al WPS. Si aparece una condición no prevista, se detiene la actividad y se evalúa; no se corrige con rellenos improvisados.
¿Las pestañas deben retirarse siempre?
No existe una respuesta universal para todas las estructuras. En determinados códigos, detalles de puente, conexiones sísmicas o zonas con requisitos de fatiga, el retiro y el acabado pueden ser obligatorios. En otros casos, una pestaña puede quedar si los planos, la especificación y la evaluación de la conexión lo permiten. La práctica de otro proyecto no sustituye esa revisión.
La decisión debe estar cerrada antes de soldar porque afecta dimensiones, accesibilidad, secuencia, protección del elemento y plan de inspección. Si el expediente exige retiro, debe definirse cómo se separará la extensión y cómo se terminará el borde sin cortar ni mellar el metal base.
Retiro y acabado controlado
Separar sin arrancar
No corresponde golpear o arrancar la pestaña de manera que desgarre el borde. El procedimiento aprobado puede combinar corte térmico o mecánico y esmerilado, manteniendo un margen para el acabado final. Deben controlarse chispas, material caliente, incendio, proyección de partículas, humos y daño a recubrimientos o componentes cercanos.
Transición final del borde
Después del retiro, la superficie se lleva a la condición indicada por el detalle: lisa, al ras o con la transición especificada. El acabado no debe reducir la sección ni crear muescas. Si se detecta una excavación, una grieta o una pérdida de material, se preserva el hallazgo y se emite la no conformidad correspondiente antes de reparar.
Inspección posterior según el proyecto
La inspección visual debe comprobar el extremo del cordón, el perfil, la continuidad, el borde acabado y la ausencia de daños atribuibles al retiro. Los END adicionales, su extensión y sus criterios de aceptación se determinan mediante el código contractual, la categoría de la unión, los planos, el ITP y la disposición del responsable técnico.
No confundir indicación con rechazo
Una indicación debe registrarse y evaluarse contra el criterio aplicable. No toda marca exige reparación y ninguna reparación debe ejecutarse solo para “mejorar la apariencia”. El ciclo correcto es identificar, preservar, evaluar, disponer, corregir con procedimiento aprobado, reinspeccionar y cerrar documentalmente.
No conformidades frecuentes
- Pestaña ausente aunque el plano o el WPS la exige.
- Extensión que no reproduce la preparación de la junta.
- Material sin identificación o de compatibilidad no demostrada.
- Pasadas que comienzan o terminan dentro del tramo útil.
- Punteos agrietados, fuera de posición o no integrados correctamente.
- Retiro por golpe que deja desgarros, muescas o pérdida de sección.
- Esmerilado excesivo que borra el defecto sin conservar evidencia.
- Pestaña dejada en servicio sin respaldo del detalle aprobado.
Cada caso requiere una disposición técnica vinculada a la junta real. La respuesta puede ser completar el control, retirar y acabar, reparar, reinspeccionar o consultar al diseñador; no debe decidirse por costumbre.
ITP y trazabilidad mínima
El ITP puede incluir puntos de inspección antes del montaje, antes de soldar, después de completar la unión y después del retiro cuando corresponda. El registro debería vincular marca de pieza, junta, plano, WPS, soldador, material de la pestaña, fecha, condición de retiro o permanencia, inspección visual, END exigidos, hallazgos, reparaciones y liberación.
Evidencia fotográfica útil
Las fotografías deben permitir reconocer la junta y su código, no solo mostrar un acercamiento sin contexto. Conviene registrar la preparación con las pestañas instaladas, la continuidad del cordón hacia las extensiones y el borde después del acabado. La evidencia complementa los reportes, pero no reemplaza mediciones, firmas ni resultados de inspección.
Normas y referencias a conciliar
La edición contractual prevalece. Como referencias técnicas pueden consultarse AWS D1.1/D1.1M para soldadura estructural en acero, las preguntas técnicas de AISC sobre soldadura, la especificación ANSI/AISC 360 cuando forme parte del proyecto y el Bridge Welding Reference Manual de FHWA para comprender el control de terminaciones en el contexto de puentes. La seguridad de corte, soldadura y esmerilado debe alinearse con el plan de trabajo, el IPERC y la normativa peruana aplicable.
Una buena terminación comienza antes del arco
Las pestañas de inicio y terminación son pequeñas frente al tamaño de una estructura, pero conectan diseño, taller, soldadura, inspección y acabado. Su control evita que una decisión improvisada quede incorporada en el extremo de una junta crítica. La clave es definir su uso por junta, reproducir el detalle aprobado, soldar con continuidad, resolver su permanencia o retiro y cerrar la liberación con evidencia trazable.
¿Necesitas fabricar o montar estructuras metálicas con control documentado?
En ERCO integramos ingeniería, fabricación, montaje e inspección de estructuras metálicas para proyectos industriales y portuarios en Perú, de acuerdo con los planos, especificaciones, ITP y normas aplicables a cada contrato.