En las estructuras metálicas industriales, una indicación detectada en una soldadura no debe corregirse de inmediato ni ocultarse con un nuevo cordón. Primero se identifica, se compara con el criterio de aceptación aplicable y se determina si realmente constituye un defecto que requiere reparación. Solo después corresponde ejecutar un proceso autorizado que proteja el metal base, mantenga la geometría del elemento y deje evidencia verificable.
Este control es especialmente importante en vigas, columnas, cartelas, rigidizadores, ménsulas y conexiones sometidas a cargas cíclicas o concentradas. Una reparación improvisada puede ampliar la zona afectada térmicamente, introducir nuevas discontinuidades, alterar dimensiones o borrar la evidencia necesaria para determinar la causa original.
Una discontinuidad no siempre es un defecto
La inspección visual o un ensayo no destructivo puede revelar porosidad, falta de fusión, socavación, fisuras, inclusiones u otras indicaciones. Sin embargo, la decisión de reparar no se basa solo en el nombre de la indicación. Debe contrastarse su tipo, ubicación y dimensión con los planos aprobados, la especificación del proyecto, el procedimiento de soldadura y el criterio de aceptación contractual.
Esta distinción evita dos errores: aceptar una condición que excede el límite permitido o intervenir innecesariamente una unión conforme. La evaluación debe quedar a cargo del personal competente definido por el plan de inspección y ensayos (ITP).
Flujo técnico para una reparación controlada
1. Identificar, marcar y preservar la evidencia
La indicación se localiza sobre el elemento y se relaciona con el número de plano, marca de pieza, unión y tramo de soldadura. Antes de esmerilar, conviene registrar fotografías, croquis, dimensiones, método de inspección y resultado. Cuando exista riesgo de confusión con otras marcas, se delimita claramente la zona sin contaminar ni dañar la superficie.
2. Evaluar la causa antes de intervenir
El análisis debe revisar si la discontinuidad está vinculada con preparación inadecuada de bordes, contaminación, parámetros fuera de rango, secuencia de soldadura, acceso limitado, consumibles, humedad, montaje forzado o una condición del metal base. Reparar sin controlar la causa aumenta la probabilidad de recurrencia.
3. Aprobar el método de reparación
La reparación debe apoyarse en un procedimiento autorizado que defina el método de remoción, geometría de la excavación, preparación, soldadura, control térmico, consumibles, inspección y criterios de liberación. Si el caso queda fuera del WPS aplicable o compromete una zona sensible, corresponde elevar la consulta al responsable técnico antes de continuar.
Retiro del defecto sin dañar el metal base
Excavación gradual y verificable
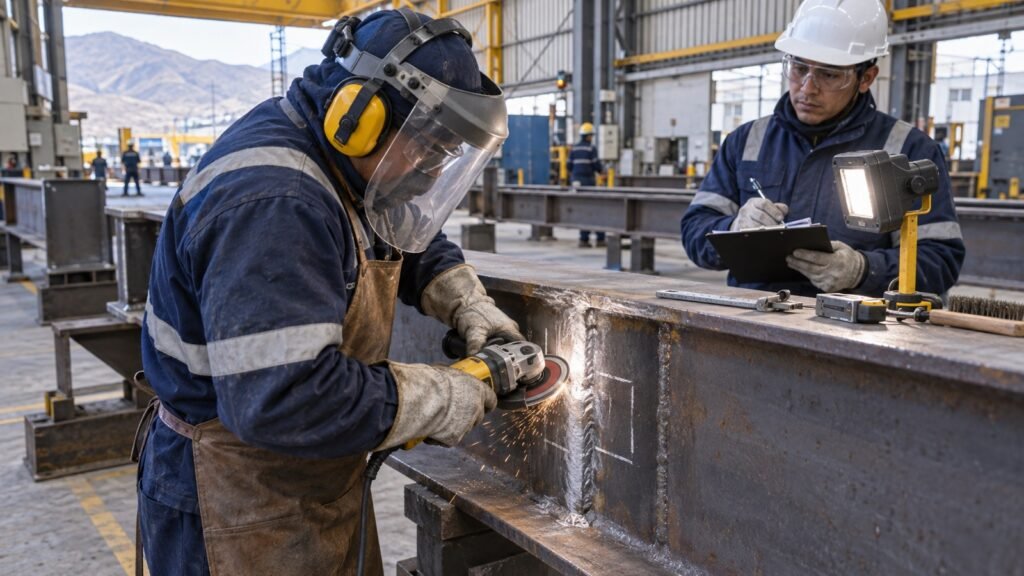
La remoción puede ejecutarse mediante esmerilado, mecanizado u otro método aprobado. Debe avanzarse por etapas, con buena iluminación y acceso, evitando entallas agudas, rebajes excesivos y sobrecalentamiento. El objetivo no es retirar más material, sino eliminar la condición no aceptable y obtener una cavidad sana, accesible y apta para resoldar.
Confirmación de la remoción completa
Una superficie brillante no demuestra por sí sola que la discontinuidad desapareció. Después de limpiar la cavidad se aplica la inspección definida para verificar el fondo y los bordes. Si la indicación continúa, la excavación se amplía de forma controlada. Cuando la profundidad o extensión supera lo previsto, la actividad se detiene y se reevalúa.
Preparación y resoldado de la zona reparada
Geometría, limpieza y control térmico
La cavidad debe presentar transiciones suaves y espacio suficiente para acceder al fondo. Antes de soldar se eliminan partículas abrasivas, óxido, humedad, pintura, aceite y residuos del método de remoción. El precalentamiento, la temperatura entre pases y cualquier límite de aporte térmico se controlan conforme al procedimiento aplicable; no deben asumirse valores genéricos para todos los aceros y espesores.
Soldador, consumibles y parámetros trazables
El resoldado se ejecuta con personal habilitado para el proceso y la posición requerida. Los consumibles deben conservar su identificación y acondicionamiento, mientras que los parámetros se mantienen dentro del WPS. El inicio y cierre de cada pase, la limpieza entre capas y el perfil final merecen atención porque una reparación corta también puede concentrar tensiones o generar falta de fusión.
Reinspección y liberación de la unión
Inspección final según el ITP
La zona reparada se somete a inspección visual y a los ensayos no destructivos establecidos por el plan aprobado. La extensión, el momento y el método de reinspección deben ser coherentes con el tipo de unión, la discontinuidad original y el criterio de aceptación. La liberación no se basa únicamente en que el cordón “se vea bien”.
Control dimensional y restitución de la protección
En elementos sensibles se verifica que la reparación no haya introducido alabeo, pérdida de alineamiento o alteración del perfil. Una vez aceptada la soldadura, se restituye el sistema de protección superficial siguiendo su procedimiento: preparación de la zona, limpieza, imprimación o reparación del galvanizado y continuidad del espesor especificado.
Trazabilidad mínima que debe conservarse
El dossier de reparación debería permitir reconstruir qué ocurrió y cómo se cerró. Como mínimo, conviene vincular:
- plano, elemento, marca y ubicación exacta de la unión;
- tipo y dimensión de la indicación original;
- criterio que determinó su rechazo o aceptación;
- causa probable y acción correctiva;
- método de remoción y procedimiento de reparación;
- identificación del soldador, WPS y consumibles;
- resultados de inspección antes, durante y después de reparar;
- control dimensional y restitución del recubrimiento;
- fechas, responsables y evidencia de liberación.
Esta trazabilidad facilita el cierre del dossier de calidad y permite detectar recurrencias por unión, turno, proceso o lote de fabricación.
Errores frecuentes que deben evitarse
- cubrir la indicación con soldadura sin removerla ni evaluarla;
- esmerilar hasta borrar la evidencia antes de registrar el hallazgo;
- usar una reparación no contemplada por el WPS o sin autorización;
- dejar esquinas agudas o una excavación inaccesible;
- aplicar calor sin control o asumir temperaturas universales;
- reinspeccionar solo visualmente cuando el ITP exige otro método;
- pintar la zona antes de la liberación documentada;
- cerrar la no conformidad sin relacionar resultados y responsables.
Checklist de liberación para taller u obra
- ¿La indicación está identificada y evaluada con el criterio aplicable?
- ¿Existe un método de reparación autorizado?
- ¿La causa probable fue revisada antes del resoldado?
- ¿La remoción completa fue confirmada?
- ¿El WPS, soldador, consumibles y control térmico son trazables?
- ¿La reinspección cumple el ITP y resultó aceptable?
- ¿Se verificaron geometría, dimensiones y recubrimiento?
- ¿El registro final permite ubicar y reconstruir toda la intervención?
Soporte técnico de ERCO
ERCO brinda soporte en fabricación, montaje y control de calidad de estructuras metálicas industriales, con trazabilidad de soldadura, inspecciones y cierre documental según los requisitos de cada proyecto. Contáctanos para evaluar tu próximo frente de fabricación o montaje en el Perú.