En el hincado de pilotes, el líder o torre guía no es solamente una referencia geométrica. Es la estructura que mantiene el recorrido del martillo, transmite reacciones al equipo y condiciona el alineamiento del sistema durante miles de impactos. Una fisura en una soldadura, una diagonal deformada, una unión de módulo incompleta o una reparación sin respaldo pueden alterar ese comportamiento y convertir una desviación aparentemente menor en una condición insegura.
Por eso, la inspección estructural del líder debe tratarse como un punto de control propio, diferente de la revisión de cables, poleas, mangueras, pasadores o correderas. En proyectos del Perú, el alcance y la aceptación deben responder al manual vigente del fabricante, la configuración real del equipo, el plan de mantenimiento, el ITP, el procedimiento de hinca, la evaluación de riesgos y las exigencias contractuales. Este artículo propone una ruta práctica sin imponer frecuencias, dimensiones ni tolerancias universales.
¿Por qué el líder requiere una inspección estructural específica?
Durante la operación, el líder trabaja con acciones repetitivas, vibración, cambios de inclinación, movimientos del martillo y solicitaciones producidas por el guiado del pilote. A ello se suman el montaje y desmontaje por módulos, el transporte entre frentes, la exposición marina, los golpes accidentales y las correcciones operativas. Esa combinación puede producir aflojamiento de uniones, desgaste local, pérdida de sección por corrosión, distorsión o iniciación de fisuras en zonas concentradoras de esfuerzo.
Una inspección general de inicio de jornada puede detectar anomalías evidentes, pero no sustituye la revisión estructural definida por el fabricante ni la evaluación competente después de un evento anormal. Tampoco basta comprobar que el líder “se ve recto” desde el suelo: la liberación debe relacionar condición física, configuración, antecedentes y respuesta observada durante el hincado.
Qué diferencia a esta revisión de otros controles del equipo
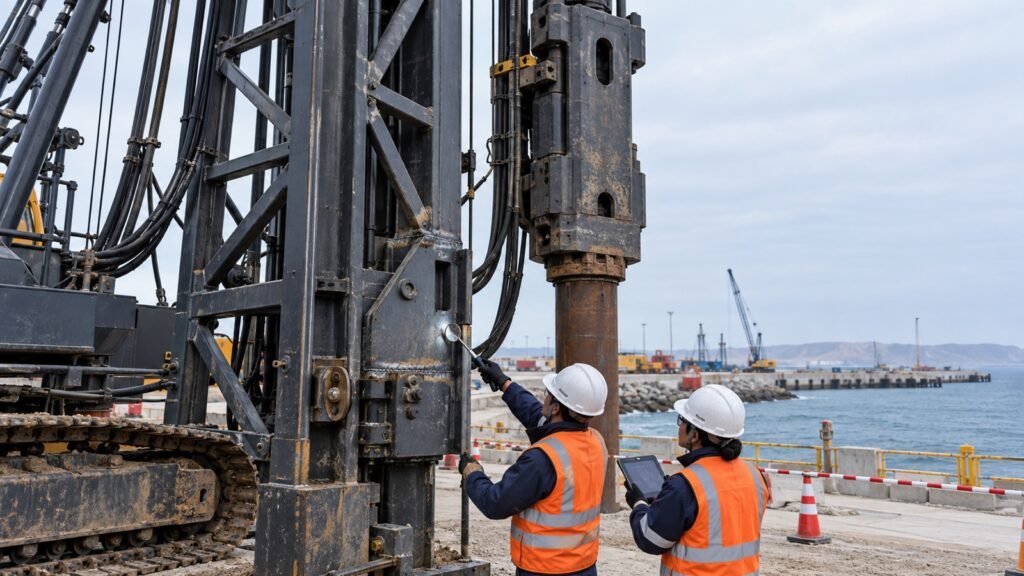
Los cables, poleas y winches se revisan como sistemas de izaje; los pasadores, bujes y seguros, como uniones móviles; y las correderas, como interfaces de guiado del martillo. La inspección estructural se concentra en los elementos resistentes del líder: cordones principales, diagonales, travesaños, placas de unión, orejas estructurales, soldaduras, empalmes de módulos, cabezal y puntos de conexión con el equipo. Los controles se complementan, pero no deben confundirse ni cerrarse con una sola lista genérica.
Documentos y antecedentes antes de mirar el acero
La inspección empieza con la identificación inequívoca del equipo y de su configuración. Se debe confirmar fabricante, modelo, número de serie, módulos instalados, longitud montada, accesorios, inclinación prevista, martillo asociado y cualquier adaptación autorizada. Una lista preparada para otra configuración puede omitir uniones críticas o pedir verificaciones que no corresponden.
También deben revisarse el manual y boletines del fabricante, registros de inspección y mantenimiento, horas o ciclos cuando el sistema los controle, reparaciones anteriores, certificados de ensayos, historial de montaje, observaciones de operadores y eventos recientes. El criterio de inspección de equipos de OSHA exige considerar miembros deformados, agrietados o corroídos, soldaduras con fisuras y fijaciones flojas o falladas; además, remite a los procedimientos del fabricante cuando son más completos o frecuentes.
Eventos que obligan a detener y reevaluar
La revisión debe escalarse cuando el líder recibió un impacto, trabajó bajo una condición severa, presentó golpes irregulares persistentes, sufrió una pérdida de estabilidad, fue montado nuevamente, permaneció fuera de servicio por un periodo significativo o recibió una reparación o modificación. La continuidad no se decide por presión de producción. Si el evento pudo afectar elementos resistentes, corresponde aislar el equipo y obtener una evaluación de persona calificada antes de reiniciar.
Preparación segura de la inspección
Antes de acercarse al líder, el equipo debe quedar en una condición estable, desenergizada y compatible con el manual. El martillo se asegura con el dispositivo previsto; no se permite trabajar debajo de componentes suspendidos ni confiar únicamente en el freno del winche. Se delimita el área, se coordinan bloqueos, se eliminan movimientos no autorizados y se define acceso seguro para las zonas elevadas.
La norma específica de OSHA para equipos de hinca contempla bloques de parada en los líderes, un dispositivo capaz de soportar el martillo cuando se trabaja debajo, estabilización para líderes inclinados y medios seguros de acceso. Estas referencias no reemplazan la normativa peruana ni el manual del equipo, pero muestran por qué la inspección no debe realizarse con el sistema listo para moverse.
Limpieza con criterio de inspección
Barro, grasa, polvo, escamas de corrosión y pintura deteriorada pueden ocultar indicaciones. La limpieza se limita al método aprobado para no borrar evidencia, cerrar una discontinuidad superficial ni dañar el metal o el recubrimiento. Si se requiere retirar pintura, esmerilar o desmontar una protección, esa intervención debe autorizarse y registrarse. No se debe confundir una superficie recién limpiada con una reparación terminada.
Ruta de revisión del líder
Una inspección repetible necesita una ruta y referencias. Conviene dividir el líder por módulos y caras, asignar estaciones desde una referencia fija y vincular cada hallazgo con fotografías generales y de detalle. Así se evita revisar dos veces una zona mientras otra queda fuera del alcance, especialmente en estructuras reticuladas con muchos nudos similares.
Cordones, diagonales y travesaños
Se buscan cambios de alineamiento, pandeos locales, abolladuras, pliegues, pérdida de sección, corrosión concentrada, muescas y marcas de impacto. La comparación entre elementos simétricos puede revelar una deformación, pero la aceptación no debe basarse solo en apreciación visual. Cuando existe duda, las mediciones se ejecutan con instrumentos, referencias y tolerancias definidos por el fabricante o por el responsable técnico.
Soldaduras y zonas adyacentes
La revisión visual debe cubrir el cordón, sus terminaciones y el metal próximo. Son señales de atención una línea compatible con fisura, apertura en el pie, socavación severa, corrosión en el borde, desprendimiento localizado de pintura, deformación o evidencia de una reparación antigua. Una indicación no se condena ni se acepta por fotografía: se identifica, se inmoviliza la condición y se somete a la evaluación o ensayo previsto.
Los ensayos no destructivos no se aplican como una formalidad. El método, la preparación superficial, la cobertura y el criterio de aceptación deben estar definidos por el fabricante, el plan de inspección o una persona calificada. Tintas penetrantes, partículas magnéticas, ultrasonido u otra técnica tienen campos de aplicación distintos. Usar un método inadecuado puede producir confianza falsa o resultados imposibles de interpretar.
Uniones entre módulos y placas de conexión
En cada empalme se verifica que los módulos correspondan a la configuración aprobada, que las superficies asienten como fue previsto y que pernos, pasadores, seguros, retenedores y placas estén completos. También se revisan elongación de agujeros, fretting, desplazamientos, marcas de contacto anormal, corrosión y evidencia de apriete o montaje improvisado. Los valores de torque, secuencia, reutilización y sustitución pertenecen al manual y al procedimiento aplicable; no deben deducirse por analogía.
Cabezal, pie y conexiones con el equipo
Los extremos del líder concentran interfaces con poleas, soportes, articulaciones, estabilizadores o conexiones a la pluma. Se inspeccionan placas, rigidizadores, soldaduras, apoyos y fijaciones en relación con la ruta de cargas real. Un desgaste en una articulación puede inducir una demanda diferente sobre el bastidor; por eso el hallazgo no debe aislarse del conjunto.
Cómo tratar una indicación o una fisura sospechosa
Ante una indicación relevante, la primera acción es detener la liberación, marcar la ubicación sin dañar la superficie y proteger la evidencia. Se registra módulo, cara, estación, orientación, longitud aparente, fotografías con escala y condiciones en que fue observada. También se revisan zonas equivalentes del mismo módulo y de los módulos contiguos, porque el patrón puede repetirse.
El equipo no debe volver a servicio hasta que la persona competente o calificada determine la disposición. La guía de inspección de equipos de trabajo de HSE señala que el objetivo es detectar deterioro antes de que genere riesgo y que deben considerarse instalación, rearmado, condiciones ambientales y eventos excepcionales. En un equipo de hinca, eso implica relacionar el hallazgo con el historial de montaje, operación, impacto y ambiente marino.
Reparaciones que no deben improvisarse
No corresponde perforar los extremos de una fisura, cubrirla con soldadura, añadir una platina, calentar para enderezar ni esmerilar hasta hacer desaparecer la indicación sin una instrucción aprobada. Una reparación estructural puede cambiar la distribución de esfuerzos, afectar el tratamiento del acero o impedir una evaluación posterior. Debe contar con criterio del fabricante o ingeniería competente, procedimiento de soldadura cuando aplique, personal calificado, inspección, ensayo y liberación documentada.
Después de una reparación o ajuste relacionado con la operación segura, la inspección debe comprobar que se cumplieron los criterios aplicables y que los componentes afectados funcionan correctamente. La reparación no se cierra con el último cordón: se cierra cuando la estructura, sus interfaces y el equipo configurado han sido verificados.
Observaciones durante la prueba funcional y el hincado
Una liberación estática debe complementarse con una prueba funcional controlada según el manual. El equipo de inspección observa ruidos, vibraciones, desplazamientos relativos, contacto anormal, respuesta de uniones y recorrido del martillo. Si aparece una condición diferente a la línea base, la prueba se detiene y el hallazgo se investiga antes de aumentar la energía o entrar en producción.
Durante la hinca también importan las señales operativas: martillo que pierde guiado, casco que no permanece asentado, golpes excéntricos, oscilación anormal del líder, cambio súbito de ruido o marcas nuevas de contacto. La guía de inspección de construcción de FHWA incluye comprobar que el sistema de líder cumpla las especificaciones y observar el alineamiento del martillo con el pilote. Estas observaciones no sustituyen el análisis estructural, pero ayudan a detectar cuándo la condición real exige una nueva parada.
Criterios de liberación y trazabilidad
El líder puede liberarse cuando corresponde a la configuración aprobada, la ruta de inspección está completa, no existen deficiencias pendientes que comprometan la seguridad, las indicaciones han recibido disposición, las reparaciones están aceptadas, la prueba funcional es satisfactoria y el responsable definido firma el punto de espera. La ausencia de una tolerancia publicada en este artículo es deliberada: fabricante, expediente, ITP y evaluación competente gobiernan cada caso.
El registro mínimo debería contener identificación del equipo y módulos; configuración y martillo; fecha, frente y condición ambiental; documentos utilizados; causa de la inspección; zonas revisadas; hallazgos y mapa; fotografías; mediciones; ensayos y resultados; reparaciones; prueba funcional; restricciones de uso; próxima acción definida por el plan; y nombres de quienes inspeccionan, evalúan y liberan.
Integración con la seguridad de obra en Perú
La actividad debe incorporarse al sistema de gestión, IPERC, permisos, bloqueo y coordinación de contratistas conforme al Reglamento de Seguridad y Salud en el Trabajo para el Sector Construcción, aprobado por D.S. N.° 011-2019-TR. La referencia internacional puede ayudar a estructurar controles, pero no reemplaza las obligaciones nacionales ni los requisitos particulares del proyecto.
Errores frecuentes que debilitan el control
- Usar una lista genérica sin identificar modelo, módulos y configuración.
- Inspeccionar con el martillo suspendido o sin bloqueo documentado.
- Revisar solo la cara visible y perder nudos interiores o placas de conexión.
- Confundir pintura fisurada con diagnóstico definitivo, o descartarla sin evaluación.
- Aceptar deformaciones comparándolas “a ojo” con otro módulo.
- Realizar ensayos no destructivos sin procedimiento, preparación ni criterio de aceptación.
- Soldar una platina o esmerilar una indicación sin ingeniería aprobada.
- Omitir una inspección adicional después de impacto, rearmado o servicio severo.
- Liberar la estructura sin prueba funcional y sin cerrar la trazabilidad.
Conclusión
La confiabilidad del hincado depende de que el líder conserve la integridad y configuración previstas. Un control eficaz combina antecedentes, acceso seguro, ruta sistemática, inspección de miembros y soldaduras, evaluación competente de indicaciones, reparación aprobada, prueba funcional y seguimiento durante la operación. Esa disciplina permite detener a tiempo una condición insegura sin convertir cualquier marca superficial en una reparación improvisada.
¿Necesita ejecutar hincado de pilotes con control documentado?
ERCO integra planificación, equipos, inspección, trazabilidad y control de calidad para pilotes y obras portuarias en el Perú. Contáctenos para revisar su alcance y preparar una propuesta técnica alineada con el expediente, el ITP, el manual del fabricante y las condiciones reales del frente.