En obras portuarias en Peru, una pintura puede verse uniforme y aun así no estar correctamente adherida al acero. El ensayo de tracción perpendicular o pull-off permite evaluar la resistencia a la separación del sistema de recubrimiento e identificar en qué plano ocurre la falla. Para que el resultado sea útil, no basta con leer un valor: se debe controlar el equipo, la preparación del punto, el curado, el ambiente, el modo de fractura y la trazabilidad.
Esta prueba es especialmente relevante en pilotes, vigas, tableros metálicos, defensas, pasarelas y otros componentes expuestos a salpicadura, niebla salina o inmersión. Sin embargo, su aceptación no debe basarse en un número genérico. El umbral, el método, el tipo de equipo, el muestreo y el tratamiento de los puntos ensayados deben provenir del expediente técnico, la especificación del sistema de pintura, el ITP, el procedimiento aprobado y la documentación del fabricante.
¿Qué verifica realmente el ensayo pull-off?
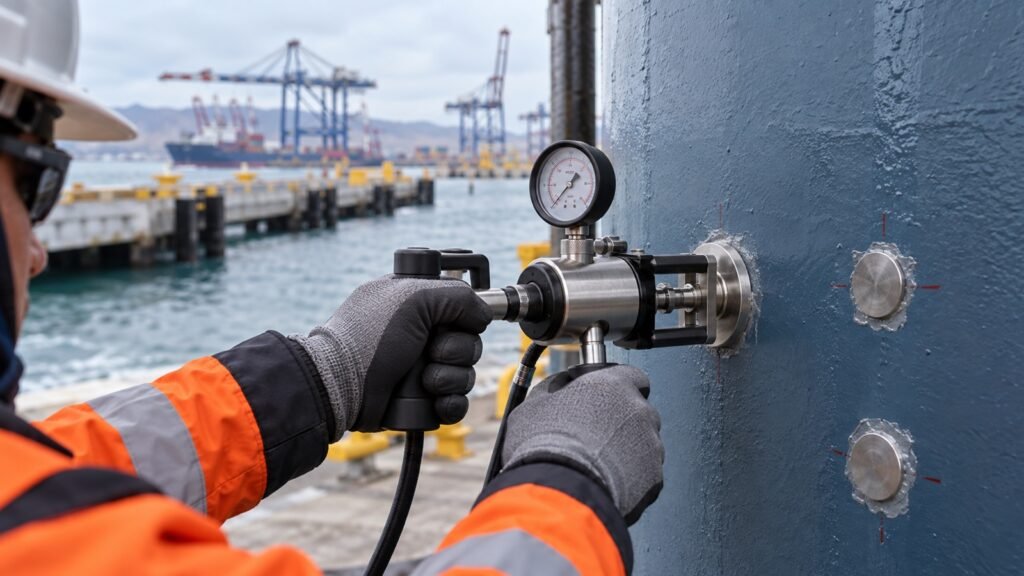
El equipo aplica una carga de tracción aproximadamente perpendicular a la superficie mediante un disco metálico, conocido como dolly, previamente adherido al recubrimiento. La lectura corresponde a la tensión alcanzada cuando el sistema se separa o cuando se llega al criterio definido para una prueba de aceptación sin fractura.
Resistencia y modo de falla son datos inseparables
El valor máximo no explica por sí solo el comportamiento. Después del ensayo se deben revisar tanto la cara del dolly como el punto expuesto en la estructura. La separación puede ocurrir en el adhesivo usado para pegar el dolly, entre el adhesivo y la capa superior, dentro de una capa de pintura, entre capas, en la interfaz con el acero o incluso en el sustrato. Cada modo de falla tiene una interpretación distinta.
Una falla predominante en el pegamento puede indicar que la capacidad real del recubrimiento no llegó a medirse. Del mismo modo, una fractura cohesiva dentro de una capa no equivale a un desprendimiento adhesivo desde el acero. Por eso, el informe debe incluir el valor, el área relativa de cada modo de falla y la evidencia fotográfica.
No es equivalente a medir espesor ni detectar poros
El pull-off complementa, pero no reemplaza, el control de espesor de película seca, la inspección visual, la verificación de discontinuidades o holiday test, el control del perfil de anclaje y la revisión de las condiciones ambientales de aplicación. Un sistema puede cumplir espesor y presentar adhesión deficiente; también puede mostrar buena resistencia local y tener poros, zonas contaminadas o espesores fuera de especificación.
Documentos que deben gobernar la prueba
Especificación, ITP y procedimiento aprobado
Antes de instalar un solo dolly, el inspector debe verificar qué documento contractual exige la prueba y con qué finalidad. El ITP debe indicar el punto de inspección, el lote o área representada, la frecuencia, la responsabilidad de ejecución, la presencia de las partes interesadas y el registro requerido. El procedimiento debe precisar la norma aplicable, el equipo, la geometría del dolly, el adhesivo, el tiempo de curado, el uso o no de corte perimetral, la velocidad de carga y la forma de reportar la fractura.
Norma contractual y versión aplicable
La ISO 16276-1:2025 establece procedimientos para evaluar la resistencia a la fractura de recubrimientos protectores sobre acero mediante equipos pull-off. La norma exige que el valor especificado y el tipo y fabricante del equipo estén definidos, y aclara que resultados obtenidos con equipos diferentes no son directamente comparables. Además, no fija valores universales de resistencia.
La ISO 4624:2023 describe métodos de ensayo de adherencia para pinturas y barnices. Como alternativa contractual, la ASTM D4541-22 cubre la resistencia pull-off de recubrimientos sobre sustratos metálicos con equipos portátiles. La versión y el método válidos serán los incorporados al expediente o acordados formalmente por las partes.
Planificación del muestreo en una estructura portuaria
Definir el lote y las áreas de inspección
El muestreo debe representar una unidad trazable: pieza, tramo, lote de fabricación, sistema de pintura, turno de aplicación o zona reparada. No conviene mezclar en un mismo conjunto superficies preparadas en fechas distintas, productos de lotes diferentes o sectores con condiciones de exposición y curado no equivalentes.
En un muelle también se debe identificar la zona ambiental: atmosférica, salpicadura, carrera de marea o inmersión. La accesibilidad, la curvatura del pilote, la presencia de soldaduras, aristas y rigidizadores, y la exposición previa al agua pueden afectar la selección del punto y la interpretación.
Evitar un muestreo cómodo pero poco representativo
Elegir únicamente superficies planas y accesibles puede ocultar problemas de aplicación en zonas complejas. El plan debe distribuir los puntos de acuerdo con los riesgos del sistema y las áreas definidas en la especificación. Si se ensayan reparaciones, bordes, soldaduras o superficies curvas, esa condición debe quedar registrada y evaluarse con el método aprobado.
Preparación antes de adherir el dolly
Confirmar curado y condición del recubrimiento
El sistema debe haber alcanzado el curado requerido por la ficha técnica y el procedimiento. La temperatura, la humedad, la ventilación y el espesor aplicado pueden extender el tiempo real de curado. Ensayar demasiado pronto puede medir un estado transitorio; esperar sin control después de contaminación, inmersión o exposición severa también puede invalidar la comparación prevista.
Antes de intervenir, se debe registrar la identificación del sistema, número de capas, productos y lotes, fecha de aplicación, espesor de película seca disponible, condición visual y cualquier reparación previa. Los instrumentos ambientales y el medidor de espesor usados como apoyo deben estar dentro de su control de calibración o verificación.
Preparar la superficie y el accesorio de carga
La cara del dolly y el punto de ensayo se preparan según la norma, el adhesivo y el procedimiento aprobado. Deben quedar limpios, secos y libres de sustancias que reduzcan la unión. El lijado o cualquier acondicionamiento no debe atravesar ni debilitar el recubrimiento que se desea evaluar.
El adhesivo debe ser compatible, mezclarse y aplicarse de forma controlada. Un exceso que rodee el dolly puede transferir carga a un área mayor o dificultar el corte perimetral; una cantidad insuficiente puede producir una falla prematura del pegamento. Cada punto debe codificarse antes de que los accesorios oculten la superficie.
Ejecución controlada del ensayo
Pegar, curar y alinear sin introducir carga lateral
Durante el curado del adhesivo, el dolly debe mantenerse estable y protegido frente a vibración, agua, polvo o golpes. En superficies verticales o curvas se requiere un sistema de sujeción que no desplace el accesorio ni dañe la película. La geometría del dolly y la base de reacción deben ser compatibles con la superficie.
Al montar el equipo, el eje de carga debe quedar centrado. Una tracción excéntrica agrega flexión o corte y reduce la comparabilidad. En pilotes de pequeño diámetro o superficies irregulares, la limitación geométrica debe revisarse antes de declarar válido el punto.
Aplicar la carga conforme al método seleccionado
El operador incrementa la carga de manera uniforme conforme a la norma y al manual del equipo. No debe acelerar para terminar antes ni detenerse por una lectura esperada, salvo que el procedimiento establezca una modalidad de aceptación a carga definida. El instrumento, el rango, la identificación, la vigencia de calibración y el accesorio utilizado deben quedar registrados.
Cuando el método exige cortar el recubrimiento alrededor del dolly, la herramienta, la profundidad y el momento del corte deben ser consistentes. Cortar hasta el acero puede modificar el estado de esfuerzos y dañar el sustrato; no cortar cuando el procedimiento lo exige también cambia el resultado. La decisión no se improvisa en campo.
Cómo interpretar el resultado sin conclusiones apresuradas
Clasificar la fractura antes de aceptar o rechazar
Inmediatamente después de la separación se deben proteger las superficies de fractura y fotografiarlas con el código del punto. El inspector identifica las interfaces y estima la proporción de falla adhesiva o cohesiva. Si el adhesivo del dolly domina la fractura, el valor puede ser solo un límite inferior o un resultado inválido, según el procedimiento.
No es correcto promediar automáticamente todos los puntos, eliminar el menor valor sin justificación o repetir ensayos hasta obtener conformidad. La validez, el tratamiento estadístico, los reensayos y la extensión del muestreo deben seguir el criterio contractual y documentarse.
No comparar equipos o configuraciones diferentes como si fueran iguales
El tamaño del dolly, el adhesivo, el corte, la velocidad de carga, el tiempo de curado, la temperatura, el equipo y la geometría del sustrato influyen en el resultado. Por ello, una campaña de control debe mantener la misma configuración cuando se comparan datos. Si se cambia de equipo o método, el informe debe separarlo y justificar la equivalencia aceptada por las partes.
Criterios de aceptación y punto de espera
La liberación debe confrontar cada resultado válido y su modo de falla con la especificación contractual. La ISO 16276-1:2025 es clara en que el valor de resistencia, el tipo de equipo y el fabricante deben estar especificados; la norma no ofrece un valor universal para todos los sistemas. Tampoco corresponde trasladar a una pintura marina un umbral usado en otro producto, sustrato o condición de servicio.
Si aparece una falla no prevista, un resultado bajo, una dispersión anormal o un patrón concentrado en una zona, se activa el punto de espera. El responsable técnico debe definir la investigación, el muestreo adicional, la delimitación del área afectada y la reparación. La continuidad del trabajo no se decide únicamente con una lectura aislada.
Reparación de los puntos ensayados
El ensayo es destructivo y deja una discontinuidad
Todo punto llevado a fractura requiere reparación. Se retiran residuos de adhesivo y bordes sueltos, se prepara el acero y las capas remanentes según el procedimiento de reparación, se reconstruye el sistema especificado y se respetan los tiempos entre capas. En zona marina, dejar un círculo de acero expuesto puede iniciar corrosión localizada y comprometer un sistema que sí había sido conforme.
La reparación debe tener su propio registro: código del ensayo, fecha, preparación, productos y lotes, condiciones ambientales, espesores y liberación final. Si el elemento será sumergido o quedará fuera de acceso, el cierre constituye un punto de control crítico.
Seguridad durante el ensayo en muelle
La prueba combina trabajo manual, adhesivos, herramientas de corte, presión mecánica y, a veces, acceso sobre agua o cerca de bordes. El PETS, el análisis de riesgos y el permiso aplicable deben controlar caída al mar, caída de objetos, exposición química, atrapamiento, energía almacenada y tránsito de equipos. La zona se delimita y las piezas del equipo se aseguran para que una liberación repentina no las proyecte.
Las fichas de datos de seguridad gobiernan el manejo del adhesivo y de los materiales de reparación. Cuando el acceso depende de andamio, plataforma elevadora, embarcación o marea, la estabilidad y la ruta de evacuación deben estar verificadas antes de instalar el dolly.
Registro mínimo para el dossier de calidad
- Proyecto, elemento, plano, lote, área de inspección y código del punto.
- Sistema de pintura, capas, productos, lotes, fechas y condición de curado.
- Norma, procedimiento, modalidad del ensayo y criterio contractual.
- Equipo, fabricante, modelo, serie, rango y estado de calibración.
- Tipo y diámetro del dolly, adhesivo, preparación y uso o no de corte perimetral.
- Condiciones ambientales y temperatura de la superficie.
- Lectura, unidad, tiempo o velocidad de aplicación y modo de falla.
- Fotografías antes y después, disposición técnica, reparación y liberación.
Errores frecuentes que reducen la confiabilidad
- Adoptar un valor de aceptación que no figura en el expediente.
- Ensayar sin confirmar el curado exigido por el fabricante.
- Comparar lecturas obtenidas con equipos o dollies distintos.
- Omitir el modo de falla y reportar solo el valor máximo.
- Considerar válida una falla dominante en el adhesivo sin evaluación.
- Seleccionar solo zonas cómodas y no representar soldaduras, bordes o reparaciones.
- Dejar el punto expuesto o repararlo sin trazabilidad.
- Confundir adherencia con espesor, continuidad o desempeño integral del sistema.
Conclusión: una lectura debe convertirse en evidencia
El ensayo pull-off aporta valor cuando forma parte de un sistema de control coherente. En obras portuarias en Peru, la confiabilidad depende de seleccionar áreas representativas, mantener una configuración comparable, registrar la fractura y vincular la aceptación con los documentos del proyecto. Así, la prueba deja de ser una cifra aislada y se convierte en evidencia para liberar, investigar o reparar el recubrimiento antes de la exposición marina.
¿Necesitas definir o auditar el control de recubrimientos de una obra portuaria? ERCO puede apoyar en la revisión del ITP, procedimientos de inspección, criterios de trazabilidad y dossier de calidad. Contáctanos para evaluar el alcance técnico de tu proyecto.
Referencias técnicas
- ISO 16276-1:2025, Corrosion protection of steel structures by protective paint systems — Assessment of, and acceptance criteria for, the adhesion/cohesion (fracture strength) of a coating — Part 1: Pull-off testing.
- ISO 4624:2023, Paints and varnishes — Pull-off test for adhesion.
- ASTM D4541-22, Standard Test Method for Pull-Off Strength of Coatings Using Portable Adhesion Testers.
- ISO 12944-7:2017, Corrosion protection of steel structures by protective paint systems — Part 7: Execution and supervision of paint work.