En el hincado de pilotes con martillo diésel, el amortiguador de retroceso —conocido también como recoil dampener— es un componente específico del cuerpo del martillo. Su condición y espesor influyen en la posición del cilindro, la carrera del pistón y la seguridad de la operación. No debe confundirse con el cojín del martillo, la placa de golpeo ni el casco que transmite el impacto al pilote.
Una inspección correcta exige identificar el modelo, aislar el equipo, exponer el componente bajo una condición segura, comparar su geometría con el manual y verificar el asiento del cilindro antes de autorizar la hinca. Este artículo presenta una secuencia de control para obras portuarias y cimentaciones profundas en Perú sin imponer espesores, frecuencias ni tolerancias universales.
Qué es el amortiguador de retroceso
En los esquemas de martillos diésel de acción simple y doble, el amortiguador de retroceso se ubica en la zona inferior del cilindro, asociado al yunque o bloque de impacto y por encima de otros elementos del sistema de golpeo. Su disposición exacta depende del fabricante y de la serie del martillo.
La guía FHWA GEC 12 incluye este componente dentro de la inspección del martillo diésel de acción simple. Indica revisar su condición y espesor, y consultar al fabricante cuando existe desgaste o una dimensión inadecuada. Esa revisión no se resuelve por apariencia general: requiere reconocer qué pieza se está evaluando y cuál es la configuración aprobada.
Por qué su condición importa durante la hinca
Relación con la carrera del pistón
El amortiguador participa en la posición relativa del cilindro dentro del ciclo del martillo. La FHWA advierte que un elemento demasiado delgado puede reducir la carrera. Esto puede modificar la respuesta del equipo y volver incoherente la comparación entre la energía prevista, el comportamiento observado y el registro del pilote.
Riesgo por espesor o asiento incorrectos
La misma guía señala que un amortiguador demasiado grueso, o una condición en la que el cilindro no descanse sobre él entre golpes, puede permitir una carrera peligrosa del pistón. Por esa razón, no se agregan láminas, calces ni piezas improvisadas para recuperar altura. Cualquier sustitución debe corresponder al modelo, material y dimensión definidos por el fabricante.
No es el cojín del martillo ni el tren de impacto
El sistema de hinca reúne varios componentes cercanos que cumplen funciones diferentes. El yunque o bloque de impacto recibe el golpe; la placa de golpeo, el cojín del martillo, el casco y los adaptadores conducen y distribuyen la energía hacia la cabeza del pilote. El amortiguador de retroceso pertenece al funcionamiento interno o soporte del cilindro del martillo diésel.
Confundir estas piezas puede llevar a medir el componente equivocado, instalar un material no compatible o atribuir a un cojín deteriorado un problema que está en el asiento del cilindro. La identificación debe hacerse con el despiece y el manual de la unidad real, no solo mediante nombres usados en campo.
Confirmar el tipo y la identidad del martillo
Fabricante, modelo y número de serie
Antes de abrir o desmontar, se registra fabricante, modelo, serie, tipo de acción y configuración. El martillo observado debe coincidir con el equipo aprobado en el procedimiento y, cuando corresponda, con el análisis de hincabilidad. Una placa ilegible, una carcasa intercambiada o un componente sin trazabilidad se trata como desviación hasta confirmar la identidad.
Acción simple o doble
Los martillos diésel de acción simple y doble tienen ciclos y componentes relacionados, pero no son intercambiables. En la acción doble interviene además la cámara superior o de rebote. El inspector debe usar el diagrama específico porque la apariencia exterior no demuestra la arquitectura interna ni la posición exacta del amortiguador.
Documentos que gobiernan la inspección
El control se prepara con el manual vigente, catálogo de partes, esquema de montaje, procedimiento de mantenimiento, historial de horas o ciclos, registros de reparaciones, ITP y ficha del repuesto instalado. Cuando el proyecto exige aprobación del sistema de hinca, esa documentación también se consulta para verificar que no hubo cambios no evaluados.
El manual define material, geometría, espesor admisible, método de medición, condición de asiento y criterio de reemplazo. Las referencias FHWA y Caltrans ayudan a reconocer la importancia del componente, pero no reemplazan esos valores del fabricante.
Preparación segura antes de acercarse al componente
Detención y aislamiento de energías
El martillo debe quedar fuera de operación, estable y en la posición prevista por el procedimiento. Se detiene el suministro, se controla el combustible y cualquier energía auxiliar, y se verifica que no exista movimiento residual. El pistón, cilindro y accesorios se aseguran conforme al fabricante antes de retirar tapas o elementos de acceso.
Bloqueo físico y zona de exclusión
Si una persona debe trabajar bajo un martillo colocado en el líder, se utiliza el dispositivo de soporte capaz de sostenerlo con seguridad. OSHA 29 CFR 1926.603 exige un bloqueo para esa condición. La maniobra se coordina con el operador y el señalero, se delimita el área y se evita depender solo del freno, cable o sistema hidráulico.
Limpieza, acceso y preservación de evidencia
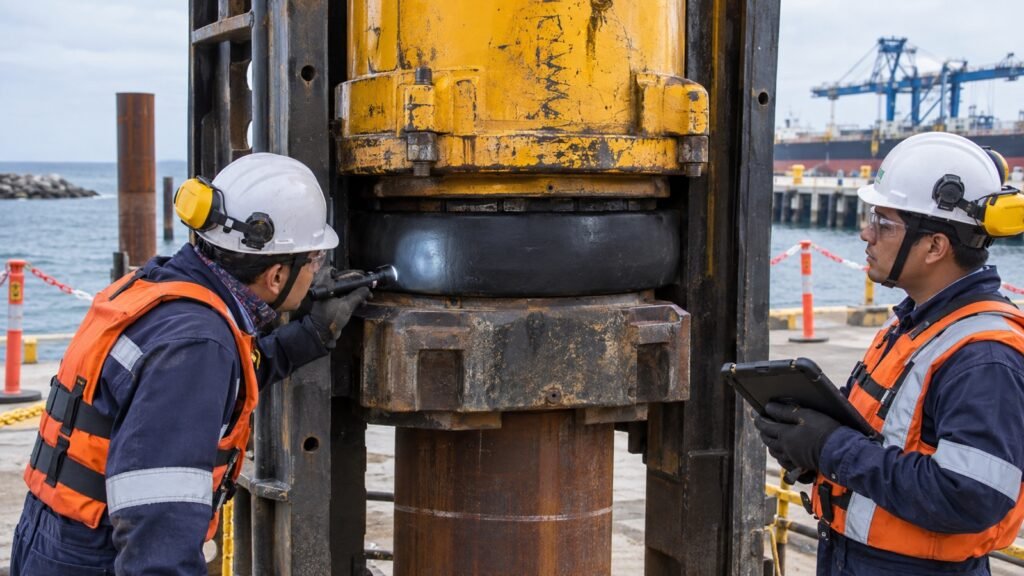
Antes de limpiar se fotografían la condición general, las manchas, material extruido, fragmentos y posición del cilindro. Luego se retira suciedad superficial mediante el método permitido para exponer el componente sin dañarlo ni borrar señales relevantes.
Las guardas, tapas y fijaciones retiradas se identifican y protegen. No se golpea el amortiguador con herramientas, no se aplican solventes incompatibles y no se corta una porción para “ver el interior”. Si el acceso requiere desmontaje mayor, se sigue el procedimiento del fabricante y se registra la secuencia.
Inspección visual del amortiguador
Continuidad y distribución
Se comprueba que el componente previsto esté completo y correctamente distribuido alrededor de su asiento. Se observan discontinuidades, segmentos faltantes, desplazamiento, separación entre piezas, deformación desigual o zonas donde el cilindro parece cargar fuera de centro.
Daño superficial y envejecimiento
Según el material y diseño, se buscan cortes, grietas, aplastamiento permanente, extrusión, desgarro, endurecimiento, reblandecimiento, quemadura, contaminación o pérdida de sección. La pintura o grasa no debe ocultar los bordes. Una apariencia brillante o recién limpiada no demuestra que conserve la geometría requerida.
Asientos, alojamientos y superficies vecinas
La revisión incluye el alojamiento, superficies de contacto, retenedores y fijaciones. Corrosión, rebabas, fisuras, deformación metálica o residuos pueden impedir un apoyo uniforme aunque el repuesto sea nuevo. También se verifica que no existan calces, soldaduras, placas o materiales añadidos sin aprobación.
Medición del espesor y de la uniformidad
Método y puntos de lectura
El espesor se mide con el método, posición y condición de carga indicados por el fabricante. Se identifican varios puntos alrededor del componente para detectar desgaste no uniforme, siempre que el diseño permita esa medición. La herramienta utilizada debe estar apta y, cuando el ITP lo exija, calibrada o verificada.
Comparación con el valor aplicable
Cada lectura se compara con el plano, manual o boletín correspondiente al modelo y serie. No se usa el espesor de otro martillo como criterio de aceptación. Si la medición se toma con el cilindro apoyado, descargado o desmontado, esa condición se consigna porque puede afectar el resultado.
Una diferencia entre sectores no se compensa agregando material en el lado bajo. Puede indicar carga excéntrica, asiento dañado, montaje incorrecto o desgaste de otros elementos y requiere evaluación integral.
Verificación del asiento del cilindro
El objetivo no es solo medir el amortiguador, sino demostrar que el cilindro descansa como prevé el diseño entre golpes. Con el martillo detenido se comprueba la posición estática según el manual. Tras el montaje, la observación funcional se realiza desde un lugar seguro, sin ingresar a la trayectoria del equipo.
Si el cilindro queda suspendido, inclinado, rebota de manera no prevista o no retorna a su asiento, se detiene la prueba. El hallazgo puede relacionarse con espesor, montaje, guías, suciedad, daño del alojamiento o una pieza distinta; no se atribuye una causa sin inspección.
Comprobaciones asociadas del martillo diésel
Puertos de admisión y escape
La FHWA recomienda confirmar que los puertos de escape estén abiertos y sin tapones en martillos de acción simple. Una obstrucción puede alterar el ciclo y generar síntomas que se confundan con un problema del amortiguador. La revisión se hace con el equipo aislado y sin introducir objetos que dañen las superficies.
Lubricación, rotación y carrera
También se verifica la lubricación prevista, la rotación uniforme del pistón cuando sea observable y la carrera por un método seguro. Estas comprobaciones permiten interpretar el comportamiento como sistema. No se utilizan dispositivos improvisados fijados al cilindro para medir la carrera si crean un riesgo.
Yunque, placa y cojín
Los elementos del tren de impacto se inspeccionan dentro de su propio alcance. Daño, desalineamiento o espesor incorrecto en el cojín pueden modificar la transferencia de energía y enmascarar el efecto del amortiguador. Cada componente conserva su registro y criterio de aceptación independiente.
Prueba funcional después del montaje
La prueba se ejecuta con el área despejada, comunicación confirmada y parámetros iniciales controlados. Se observa el arranque, retorno del cilindro, regularidad del ciclo, ruido, humo y cualquier desplazamiento anormal. El operador no incrementa combustible ni fuerza la carrera para superar una condición dudosa.
Los datos se correlacionan con carrera, frecuencia de golpe, penetración, observaciones del operador y configuración del sistema. Una respuesta diferente a la línea base exige detener y revisar; no demuestra por sí sola que el amortiguador sea la causa.
Criterios de detención y no conformidad
Se detiene la operación ante componente faltante o no identificado, espesor fuera del criterio aplicable, desgaste desigual, extrusión, grietas, desplazamiento, asiento incompleto del cilindro, calces improvisados, fijaciones dañadas o comportamiento anormal durante la prueba. La autoridad para detener y liberar debe estar definida antes de la hinca.
La no conformidad registra equipo, serie, ubicación, fecha, condición observada, mediciones, fotografías y pilotes ejecutados desde la última condición aceptada. Así puede evaluarse si el hallazgo solo afecta el equipo futuro o requiere revisar datos de hinca anteriores.
Reemplazo y reinstalación controlados
Trazabilidad del repuesto
El repuesto se verifica por número de parte, material, lote o certificado cuando corresponda. La equivalencia comercial debe estar aprobada por quien tenga autoridad técnica. No se fabrican anillos en obra ni se recupera espesor mediante capas, adhesivos o insertos no previstos.
Montaje y reinspección
Se limpian y revisan los asientos, se instala el componente con la orientación y herramientas prescritas y se aplican los ajustes autorizados. Después se repiten la medición, comprobación de asiento y prueba funcional. La orden de trabajo no sustituye el acta de liberación.
Hold points para el ITP de hincado
Conviene establecer puntos de espera antes del primer uso del martillo en el proyecto, después de transporte o montaje, tras un reemplazo, después de una carrera o golpe anormal y cuando el equipo acumule la condición de servicio definida por el fabricante. La frecuencia se basa en manual, historial y severidad; no en una cifra genérica.
El ITP identifica quién inspecciona, quién presencia, qué registro se emite y qué evidencia permite liberar. También vincula el control del amortiguador con la aprobación del martillo y con la bitácora de cada pilote.
Registro mínimo de inspección
- Proyecto, frente, fecha, turno y personal responsable.
- Fabricante, modelo, serie y tipo de acción del martillo.
- Documento y revisión usados como criterio.
- Número de parte y trazabilidad del amortiguador instalado.
- Condición visual, puntos de medición y resultados.
- Estado del alojamiento, retenedores y asiento del cilindro.
- Hallazgos asociados en puertos, lubricación, carrera y tren de impacto.
- Corrección, prueba funcional, responsable y fecha de liberación.
Errores frecuentes en campo
- Llamar “cojín” a cualquier elemento resiliente y medir la pieza equivocada.
- Aceptar el componente por color o apariencia sin verificar número de parte.
- Usar un espesor tomado de otro modelo de martillo.
- Agregar calces para recuperar altura sin aprobación del fabricante.
- Medir con una condición de carga no registrada.
- Reemplazar el amortiguador sin inspeccionar su alojamiento.
- Observar el ciclo desde una posición expuesta.
- Reiniciar la hinca sin documentar la prueba y la liberación.
Aceptación basada en el equipo real
La aceptación del amortiguador de retroceso se fundamenta en identificación, inspección, medición, asiento, prueba funcional y trazabilidad. Los límites corresponden al fabricante, expediente, ITP, procedimiento aprobado y responsable técnico. La referencia FHWA confirma la relevancia del componente, pero no autoriza un valor universal.
Este control protege el martillo y mejora la confiabilidad de los registros de hinca. Cuando la condición mecánica es conocida, la interpretación de carrera, golpes y penetración parte de una base mucho más sólida.
ERCO: inspección y trazabilidad para hincado de pilotes
En ERCO apoyamos la planificación, inspección y control documental de equipos para cimentaciones profundas y obras portuarias. Si su proyecto necesita revisar el martillo, preparar un ITP o fortalecer la liberación del sistema de hinca, converse con nuestro equipo técnico.