Las estructuras metálicas industriales galvanizadas deben someterse a un control dimensional antes de liberarse para despacho o montaje. El recubrimiento de zinc protege frente a la corrosión, pero el ciclo térmico del galvanizado puede hacer visibles tensiones residuales introducidas durante el laminado, conformado, corte o soldadura. Por eso, una pieza con buen aspecto superficial no debe considerarse automáticamente apta para ensamblar.
La verificación debe comparar la geometría real con los planos aprobados, las tolerancias contractuales y el plan de inspección y ensayo (ITP). No existe una tolerancia única válida para todos los proyectos: la aceptación depende del tipo de elemento, su función, sus conexiones y la documentación aplicable.
¿Por qué puede cambiar la geometría durante el galvanizado?
La inmersión y el retiro de la pieza generan un ciclo de calentamiento y enfriamiento. Si la fabricación contiene secciones asimétricas, espesores muy diferentes, zonas conformadas en frío o soldaduras que concentran tensiones, la liberación de esas tensiones puede producir alabeo, torsión o cambios de alineamiento.
La American Galvanizers Association recomienda considerar la simetría, la compatibilidad de espesores, la secuencia de fabricación y la coordinación temprana con el galvanizador. Estas previsiones reducen el riesgo, pero no reemplazan la inspección final.
La distorsión no se evalúa solo a simple vista
Una desviación pequeña puede no ser evidente en una pieza aislada y aparecer recién al enfrentar placas, unir módulos o instalar pernos. Por ello, el control debe incluir referencias medibles y puntos funcionales de conexión.
Definir el criterio antes de medir
El inspector debe identificar primero qué documento gobierna la aceptación. Como mínimo, conviene revisar:
- planos de fabricación y montaje aprobados;
- especificaciones técnicas y tolerancias contractuales;
- ITP, procedimientos y puntos de espera;
- registros dimensionales previos al galvanizado;
- marcas de identificación y trazabilidad de cada pieza;
- requisitos del diseñador, fabricante y galvanizador.
El registro previo es la línea base
Cuando se dispone de mediciones antes del galvanizado, es posible distinguir una desviación preexistente de un cambio ocurrido durante el proceso. La comparación antes/después también permite identificar familias de piezas o detalles recurrentes que necesitan una acción preventiva.
Preparar una medición repetible
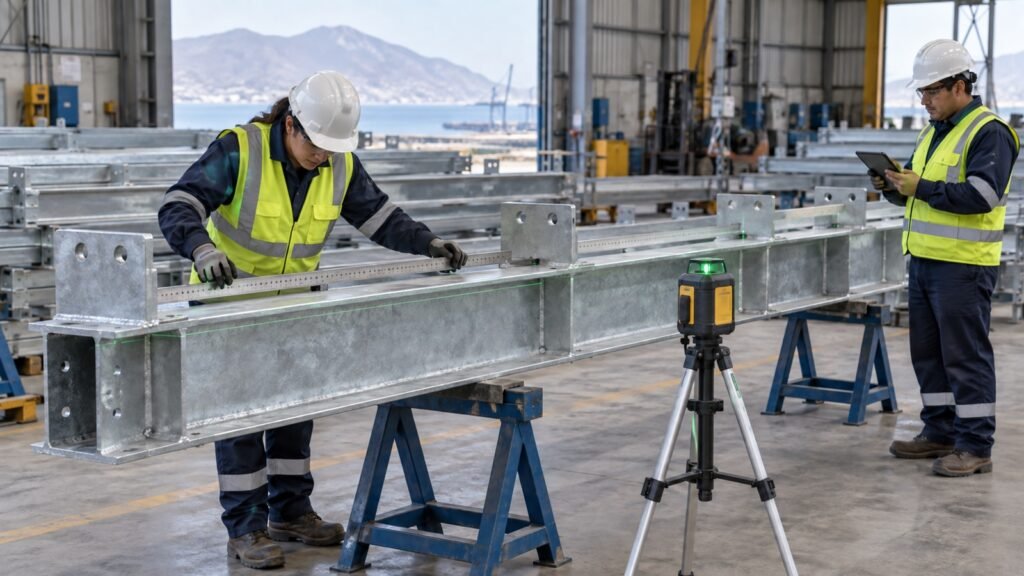
La pieza debe encontrarse fría, limpia, identificada y apoyada en una condición estable. Los puntos de apoyo deben evitar que el peso propio produzca una lectura engañosa. También deben registrarse el instrumento empleado, su identificación y la referencia desde la cual se toma cada dato.
Instrumentos según la geometría
La verificación puede requerir cinta, regla, galgas, nivel, equipo láser, estación total, plantillas o dispositivos de control. La selección depende de la precisión exigida y del tamaño de la pieza. El objetivo no es acumular equipos, sino obtener resultados reproducibles y vinculados con los puntos definidos en los planos.
Qué dimensiones deben comprobarse
Longitud, ancho, altura y escuadra
Las dimensiones generales confirman que el elemento conserva su envolvente y puede integrarse con el conjunto. En marcos o módulos, también debe revisarse la escuadra mediante diagonales u otro método aprobado.
Rectitud, flecha, alabeo y torsión
Los elementos largos o de sección abierta requieren especial atención. La lectura debe diferenciar la contraflecha prevista en el diseño de una deformación no planificada. En placas y paneles se debe verificar si existe ondulación que afecte el montaje, el desempeño o la apariencia especificada.
Placas base, cartelas y superficies de apoyo
Una placa puede conservar sus dimensiones generales y, aun así, perder planitud o cambiar el ángulo respecto al eje del elemento. Es indispensable revisar las superficies que transfieren carga, reciben equipos o deben apoyar de forma uniforme.
Agujeros, ranuras y patrones de conexión
La separación entre agujeros, la distancia a bordes y la correspondencia entre placas deben confirmarse sin forzar las piezas. No se debe agrandar, quemar o modificar una conexión en campo para ocultar una incompatibilidad sin autorización técnica.
Interfaces entre módulos
Cuando la estructura se transporta por tramos, el control debe reproducir las interfaces críticas del montaje. Plantillas, puntos testigo o un preensamble definido en el procedimiento pueden demostrar que los componentes conservan su compatibilidad.
Secuencia recomendada de inspección
- Confirmar la identificación y el estado documental de la pieza.
- Revisar visualmente deformaciones, golpes, zonas de contacto y daños del recubrimiento.
- Ubicar la pieza sobre apoyos definidos y reproducibles.
- Medir dimensiones generales y puntos funcionales.
- Comparar los resultados con la línea base y el criterio aprobado.
- Registrar fotografías, croquis, coordenadas o tablas de medición.
- Liberar, observar o poner en espera la pieza según el ITP.
El hold point evita correcciones improvisadas
Si la desviación puede afectar el ensamble o la función, la pieza debe quedar identificada y segregada hasta contar con una decisión formal. Despachar primero y resolver en obra suele trasladar el problema a una etapa con menos espacio, más interferencias y mayor costo.
Qué hacer cuando existe una desviación
El hallazgo debe documentarse con la misma referencia de medición utilizada para aceptar. La consulta debe reunir al responsable de diseño, al fabricante y, cuando corresponda, al galvanizador. La especificación AASHTO/NSBA S8.3 destaca que una distorsión que impide la instalación o el uso previsto no resulta aceptable y que cualquier estrategia de corrección debe coordinarse técnicamente.
Evaluar antes de enderezar
No se debe aplicar calor, golpe, tracción o fuerza sin un método aprobado. La corrección puede alterar la geometría, generar daño local o afectar el recubrimiento. La disposición debe indicar el método, los límites, los controles durante el trabajo y la reinspección posterior.
Reparar el zinc y volver a verificar
Si la corrección daña el recubrimiento, la reparación debe seguir la especificación aplicable y quedar registrada. Después se repite el control dimensional y la inspección del recubrimiento antes de emitir la liberación final. Este paso complementa el control de espesor de zinc y reparaciones, pero no lo sustituye.
Medidas preventivas desde la fabricación
La prevención comienza antes de que la pieza llegue a la cuba. El diseñador, el taller y el galvanizador deben revisar elementos asimétricos, combinaciones de espesores, conformados, secuencias de soldadura, apoyos y forma de inmersión. Para series repetitivas puede establecerse una primera pieza de verificación antes de procesar el lote completo.
Coordinar venteo, drenaje y geometría
Los orificios y la orientación de inmersión permiten el flujo seguro de soluciones y zinc, pero también forman parte de la estrategia de proceso. Su definición debe coordinarse en planos y no ejecutarse como perforación improvisada. ERCO desarrolla este punto en su guía sobre venteo y drenaje antes del galvanizado.
Registro mínimo para la trazabilidad
Un protocolo útil debe contener, como mínimo:
- código de pieza, plano y revisión;
- fecha y condición de apoyo durante la medición;
- instrumentos y referencias utilizadas;
- valores antes y después del galvanizado, cuando existan;
- fotografías y ubicación exacta de los hallazgos;
- criterio de aceptación aplicado;
- disposición, reparación y reinspección;
- firma o aprobación de liberación.
Aplicación en proyectos industriales y portuarios del Perú
En ambientes costeros, el galvanizado es una solución frecuente para escaleras, plataformas, soportes, pasarelas, barandas y estructuras auxiliares. La protección anticorrosiva solo cumple su propósito si la pieza también conserva la geometría necesaria para montar sin forzar conexiones ni introducir esfuerzos no previstos.
Por ello, el control dimensional después del galvanizado debe integrarse al ITP como una liberación específica, no como una observación informal al momento del montaje.
Conclusión
El control dimensional posterior al galvanizado conecta tres disciplinas: fabricación, protección anticorrosiva y montaje. Medir sobre referencias estables, comparar con documentos aprobados y cerrar cada desviación antes del despacho reduce retrabajos y evita que una incompatibilidad llegue a obra.
¿Necesita fabricar y montar estructuras metálicas con control trazable?
ERCO ejecuta soluciones para proyectos industriales y portuarios, integrando fabricación, control de calidad, protección anticorrosiva y montaje. Contáctenos para evaluar su proyecto y definir un plan de inspección acorde con sus planos y especificaciones.