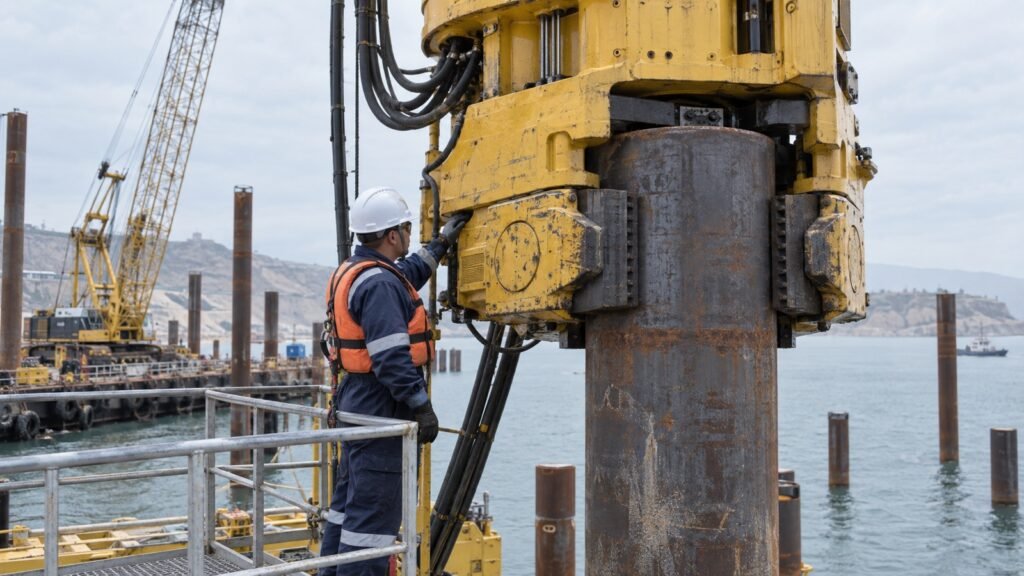
En el hincado de pilotes con equipo vibratorio, la mordaza no es un accesorio secundario: es la interfaz que debe transmitir la vibración al elemento y mantenerlo controlado durante la maniobra. Una selección incorrecta, dientes desgastados, contacto parcial o una pérdida de presión pueden causar deslizamiento, pérdida de eficiencia y una condición crítica para el personal y los equipos.
El control debe realizarse con el vibrohincador detenido y asegurado, siguiendo el manual vigente del fabricante, la configuración aprobada, el procedimiento de izaje e instalación y el plan de seguridad del proyecto. No corresponde definir en campo valores genéricos de presión, desgaste admisible, torque o fuerza de apriete: esos parámetros dependen del modelo, la mordaza y el tipo de pilote.
¿Por qué las mordazas son un punto crítico?
El vibrohincador genera fuerzas cíclicas que deben ingresar al pilote a través de una unión firme. Si la superficie de contacto no corresponde a la geometría del elemento o la mordaza no alcanza la condición especificada, parte de esa energía puede disiparse en movimiento relativo, calor o golpes locales. El resultado no solo afecta la producción; también dificulta interpretar el comportamiento del equipo y puede dañar el pilote o el sistema de sujeción.
Las reglas de seguridad para hinca publicadas por California DIR exigen inspeccionar el martillo, la mordaza, la unidad de potencia y las mangueras de acuerdo con las recomendaciones del fabricante. Ese principio es aplicable como buena práctica de control: la liberación debe estar vinculada al equipo real movilizado a obra.
Documentos y compatibilidad antes de montar
Identificación del conjunto
Antes de iniciar, se registra fabricante, modelo y número de serie del vibrohincador, unidad de potencia, mordaza o viga de mordazas y control remoto. También se confirma que la configuración instalada coincide con la documentación aprobada y que no existen modificaciones, soldaduras o adaptaciones sin respaldo técnico.
Mordaza adecuada para el elemento
La mordaza debe ser compatible con el material y la sección que se instalará: tablestaca, perfil, pilote tubular, camisa u otro elemento. La geometría de las superficies de contacto y la cantidad o disposición de mordazas no se eligen solo por disponibilidad. Los fabricantes ofrecen soluciones distintas para transferir la carga sobre caras planas, perfiles o superficies curvas; por eso se verifica el conjunto específico antes de izar.
Las fichas de International Construction Equipment, por ejemplo, muestran que existen mordazas y accesorios diferenciados para diversos trabajos de pilotaje. La referencia comercial no reemplaza el manual del equipo utilizado ni autoriza a extrapolar capacidades entre modelos.
Condición segura para inspeccionar
Inmovilización y control de energías
La inspección cercana se ejecuta únicamente cuando el conjunto se encuentra apoyado o bloqueado en una condición estable, sin vibración y con las energías controladas conforme al procedimiento. Nadie debe introducir manos, herramientas o partes del cuerpo entre las mandíbulas mientras exista posibilidad de cierre, descenso o movimiento.
Zona de exclusión y control del pilote
Se delimita el radio de exposición del vibrohincador y del pilote. La cuadrilla define quién opera el mando, quién dirige las señales y cómo se conserva el control del elemento si la mordaza no mantiene la sujeción. Un informe del programa Oregon FACE documentó un accidente fatal asociado a la liberación inesperada de un pilote desde una mordaza vibratoria y recomienda medidas redundantes acordes con el fabricante y la maniobra.
Inspección física de las mordazas
Dientes y superficies de contacto
Con buena iluminación y el sistema asegurado, se revisan ambas caras de contacto. Se buscan dientes redondeados, desgaste desigual, fisuras, material adherido, corrosión severa, deformación, pérdida de insertos y señales de deslizamiento. La comparación se realiza con el criterio del fabricante y, cuando corresponda, con el registro dimensional o patrón de referencia del equipo.
Una limpieza superficial no corrige una mordaza desgastada. Tampoco se deben reconstruir dientes mediante soldadura, esmerilado o mecanizado improvisado. La reparación o el reemplazo requieren el método y la autorización técnica aplicables.
Pasadores, pernos, cilindros y soportes
La revisión se extiende a pasadores, seguros, placas, pernos de montaje, alojamientos, cilindros, vástagos y puntos de articulación. Se controla que no existan elementos faltantes, holguras anormales, fugas, deformaciones ni contacto mecánico fuera de su posición prevista. Las protecciones retiradas para mantenimiento deben reinstalarse antes de liberar el conjunto.
Mangueras y conexiones del circuito
Las líneas hidráulicas de apertura y cierre deben estar identificadas, soportadas y libres de abrasión, aplastamiento, ampollas o fugas. Las conexiones se revisan sin usar la mano para localizar una fuga presurizada. Cualquier pérdida, latiguillo dañado o conexión intervenida exige detener la tarea y aplicar el procedimiento de mantenimiento del equipo.
Preparación de la zona de contacto del pilote
Geometría, limpieza y estado del acero
La zona prevista para sujetar el pilote debe ser accesible y presentar la geometría esperada. Se retiran, mediante el método aprobado, barro, grasa, costras sueltas, escoria, salpicadura u otros materiales que impidan un apoyo uniforme. También se revisan abolladuras, ovalización, soldaduras, empalmes o recubrimientos que puedan interferir con la mordaza.
Ubicación de la mordaza
El punto de sujeción se define considerando la configuración del equipo y la condición del pilote, no solo la facilidad de acceso. La mordaza debe asentar sin cargar sobre una discontinuidad no prevista. En pilotes tubulares o elementos con geometría especial, se verifica además la orientación y el uso de accesorios aprobados para distribuir correctamente el contacto.
Prueba de cierre antes de vibrar
Cierre controlado y lectura del sistema
El cierre se realiza desde una posición segura y con comunicación establecida. El operador confirma la indicación de presión, alarma o señal disponible en la unidad, usando exclusivamente el rango y la secuencia del manual del modelo. Una lectura aparente no sustituye la comprobación visual de que las superficies han asentado según lo previsto.
No debe iniciarse la vibración si la presión no se estabiliza, la mordaza cierra de forma asimétrica, el cilindro continúa desplazándose sin alcanzar la condición esperada o existe cualquier duda sobre el contacto. La respuesta correcta es asegurar el conjunto, aislar la energía e investigar la causa.
Comunicación entre operador y señalero
En equipos suspendidos por grúa, la persona que acciona la mordaza y quien dirige la maniobra deben mantener el sistema de comunicación definido. La regulación de California para martillos vibratorios suspendidos exige contacto visual directo entre quien opera el interruptor de la mordaza y el señalero. En obra, el plan aprobado debe precisar señales, parada de emergencia y pérdida de comunicación.
Control durante el hincado de pilotes
Una mordaza aceptada al inicio puede cambiar de condición durante el trabajo. La vigilancia continúa desde fuera de la zona de peligro y se integra al control del vibrohincador, la unidad de potencia, las mangueras y el comportamiento del pilote.
Señales que obligan a detener
- Movimiento relativo o deslizamiento entre la mordaza y el pilote.
- Cambio súbito en el sonido, la vibración o la respuesta del conjunto.
- Pérdida de presión, alarma o indicación irregular del circuito de apriete.
- Fuga hidráulica, humo, calentamiento localizado o desprendimiento de material.
- Contacto asimétrico, deformación visible o daño en la zona sujetada.
- Pérdida de comunicación o ingreso de personal a la zona de exclusión.
Frente a estos indicios, no corresponde aumentar presión ni continuar para “terminar el tramo”. La operación se detiene de manera controlada, se estabiliza el pilote y se aplica un nuevo punto de inspección y liberación.
Desprendimiento y apertura de la mordaza
Secuencia segura de liberación
Antes de abrir, se confirma que la vibración terminó, el elemento está en una condición estable y no existe una acción de izaje o extracción que transfiera carga imprevista a la mordaza. California DIR prohíbe desamordazar cuando el martillo todavía vibra o existe tracción en la línea de suspensión. La secuencia exacta debe coincidir con el procedimiento del equipo y del proyecto.
Después de abrir, se comprueba que las mandíbulas se retiraron por completo y que no arrastran ni dañan la superficie. Si hubo dificultad, deslizamiento o una lectura anormal, la condición se registra antes de continuar con el siguiente pilote.
Registro mínimo y punto de liberación
El checklist puede integrarse a la inspección diaria del vibrohincador, pero debe conservar trazabilidad del conjunto y de las acciones realizadas. Como mínimo conviene registrar:
- Proyecto, frente, fecha, turno y responsable de la inspección.
- Modelo y serie del vibrohincador, mordaza y unidad de potencia.
- Tipo, sección y código del pilote o elemento.
- Resultado de dientes, superficies, pasadores, pernos, cilindros y mangueras.
- Identificación del criterio del fabricante utilizado.
- Resultado de la prueba de cierre y de las indicaciones del sistema.
- Hallazgos, fotografías, corrección ejecutada y repuestos instalados.
- Nombre y firma de quien libera el equipo para operar.
La guía FHWA sobre pilotes hincados recomienda inspecciones periódicas del martillo complementarias al registro de hinca. Para un vibrohincador, el mismo criterio de trazabilidad permite relacionar cualquier anomalía del sistema con el pilote y el momento exacto de la operación.
Tratamiento de una no conformidad
Cuando se detecta desgaste fuera de criterio, daño, fuga, incompatibilidad o deslizamiento, el conjunto queda fuera de servicio hasta contar con una disposición técnica. La decisión puede incluir limpieza aprobada, cambio de insertos o mandíbulas, sustitución de sellos, reparación por servicio autorizado, prueba funcional y reinspección.
Si el evento ocurrió durante la hinca, también se evalúa el pilote: zona de contacto, verticalidad, recubrimiento, deformación y cualquier efecto que el proyecto considere relevante. La aceptación del equipo y la del elemento son decisiones relacionadas, pero no equivalentes.
Errores frecuentes que deben evitarse
- Usar una mordaza no compatible porque “alcanza a cerrar”.
- Confiar solo en el manómetro sin revisar el asiento real de las mandíbulas.
- Operar con dientes desgastados, contaminados o reparados sin autorización.
- Sujetar sobre soldaduras, abolladuras o superficies irregulares no evaluadas.
- Buscar fugas hidráulicas con la mano o trabajar entre las mordazas energizadas.
- Abrir la mordaza con el equipo vibrando o con carga no controlada.
- Modificar el mando, los seguros o el circuito sin aprobación del fabricante.
- Registrar “operativo” sin identificar equipo, criterio, hallazgo y responsable.
Criterio práctico para liberar el vibrohincador
La liberación procede cuando la mordaza corresponde al elemento, sus componentes están completos y dentro del criterio aplicable, la zona de contacto está preparada, el circuito no presenta fugas, el cierre es simétrico y estable, la comunicación ha sido probada y el registro está firmado. Cualquier desviación pendiente mantiene el punto de espera.
Este control mejora la seguridad y la repetibilidad del proceso, pero no reemplaza el análisis de hincabilidad, la selección del equipo, el control de verticalidad ni los criterios de aceptación del pilote. Cada proyecto debe integrar las indicaciones del fabricante con el expediente técnico, el procedimiento aprobado y las condiciones reales del frente.
Fuentes técnicas consultadas
- California Code of Regulations, Title 8, Section 1600 — Pile Driving.
- Oregon FACE — investigación de liberación inesperada de un pilote desde una mordaza vibratoria.
- FHWA GEC 12, Design and Construction of Driven Pile Foundations, Volumen II.
- ICE — vibratory drivers, extractors, clamps and accessories.
¿Necesitas soporte para tu proyecto de pilotaje?
ERCO ejecuta hincado de pilotes, cimentaciones profundas y obras portuarias en el Perú con control técnico de equipos y procesos. Conversa con nuestro equipo y solicita una evaluación para tu proyecto.